
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pojam "3A kompoziti" pojavljuje se u mnogim kontekstima. Za arhitekte i graditelje, to podsjeća na tvrtku koja stoji iza nekih od najčešće korištenih marki aluminijskih kompozitnih ploča u svijetu. Za proizvođača, međutim, naziv postavlja praktičnije pitanje: što je potrebno za proizvodnju kompozitnih ploča koje zadovoljavaju iste ocjene požara, tolerancije ravnosti i kvalitetu površine koje su 3A kompozite učinile referentnom točkom u projektiranju fasada? Odgovor leži manje u samoj znanosti o materijalima, a više u tehnologiji kontinuirane proizvodnje koja pretvara aluminijske zavojnice i vatrostalne materijale jezgre u gotove spojene ploče. Odabir prave linije za proizvodnju kompozitnih ploča gdje se na to pitanje daje odgovor u praksi.
Značenje 3A kompozita u proizvodnji ploča
Prije razgovora o proizvodnji, korisno je definirati mjerilo. 3A kompoziti, kao obitelj proizvoda, uključuju aluminijske kompozitne ploče s polietilenskim, vatrootpornim i mineralnim jezgrama A2; čvrsta pjena i materijali za jezgru od balze za sendvič konstrukciju; i listovi za ispis koji se koriste u natpisima i grafičkim prikazima. Za svakoga tko komercijalno proizvodi ploče, najvažnija od njih je vatrootporna aluminijska kompozitna ploča. Učinkovitost takve ploče određena je trima varijablama: sadržajem minerala u jezgri, čvrstoćom prianjanja između aluminijskih obloga i jezgre i tolerancijom debljine po duljini ploče. O svim trima varijablama odlučuje proizvodna linija, a ne samo sirovine.
Ova tablica uspoređuje udio mineralnog punila u tri uobičajene vrste jezgri. Standardna polietilenska jezgra sadrži otprilike 30 posto mineralnog punila, što joj daje malu težinu i dobru sposobnost oblikovanja, ali loše ponašanje pri vatri. Zapaljiva B1 jezgra povećava udio minerala na oko 65 posto korištenjem aluminijevog hidroksida i drugih nezapaljivih punila. Jezgra A2 mora sadržavati najmanje 90 posto mineralnog sadržaja kako bi prošla test nezapaljivosti definiran europskim klasama zaštite od požara. U praksi, jezgra sa sadržajem minerala od 92 posto, kao što je ovdje prikazano, ono je što žele mnogi proizvođači ploča. Skok sa 65 na 92 posto mijenja ne samo kemiju nego i način na koji materijal jezgre teče, komprimira se i povezuje unutar kontinuirane proizvodne linije. Zbog toga linija koja ima A2 ne može jednostavno biti ista linija B1 koja se vozi s različitim materijalom; dizajn stroja, profil grijanja i pritisak valjaka moraju se prilagoditi.
A2 Protupožarna ocjena: Nova osnova
Klasifikacija A2 je važna jer visoke fasade i javne zgrade diljem Europe, Bliskog istoka i sve više u Aziji sada određuju ploče s ocjenom A2. Jezgra mora sadržavati najmanje 90 posto mineralnog materijala i ograničene organske komponente, tako da ploča ne doprinosi požaru. Ovaj trend ima praktične posljedice za kupnju opreme. Proizvođač koji kupi liniju koja može proizvesti samo PE ili B1 jezgre bit će isključen iz najbrže rastućeg segmenta tržišta kompozitnih ploča. Svaki veći projekt fasade pretkvalificira ploču tražeći potvrdu o ispitivanju požara. Ako vaša proizvodna linija ne može isporučiti A2 materijal s dosljednim sadržajem minerala, nikakav certifikat neće pomoći.
Što proizvodna linija zapravo odlučuje
Kontinuirana linija za proizvodnju metalnih kompozitnih ploča niz je akumulatora, tunela za grijanje, stanica za laminiranje valjaka, preša za trake, odjeljaka za hlađenje i stanica za rezanje ili premotavanje. Svaka stanica pridonosi konačnoj kvaliteti ploče. Jezgreni lim se prvo sastavlja od smole, punila i aditiva i ekstrudira u kontroliranoj debljini. Aluminijska zavojnica je očišćena i prethodno obrađena tako da se ljepilo može kemijski vezati za oksidni sloj. Zatim sklop ulazi u prešu s trakom gdje toplina aktivira ljepilo, a pritisak povezuje slojeve bez zadržavanja zraka. Ako pritisak nije ravnomjeran po širini, ploča će razviti valovitost ruba ili efekt jastuka koji ne zadovoljava toleranciju ravnosti na gradilištu. Ako su zračni džepovi zarobljeni, ploča bi se mogla činiti ravnom u tvornici, ali bi mogla nastati mjehurići kada je izložena toplini na fasadi. Svi ovi rizici rješavaju se u fazi odabira opreme, a ne od strane operatera ploče.
Linijski grafikon prikazuje udio aluminijskih kompozitnih ploča s ocjenom A2 na globalnom ACP tržištu od 2020. do 2026. Linija trenda počinje s 28 posto u 2020. i raste svake godine, dosegnuvši procijenjenih 67 posto u 2026. Taj rast potaknut je pooštravanjem građevinskih propisa u sektorima osjetljivim na vatru. U 2022. nekoliko europskih gradova podiglo je minimalnu klasu požara za fasadne materijale na zgradama iznad određene visine. Godine 2024. slijedile su zemlje u regiji Zaljeva sa sličnim zahtjevima. Rezultat je jasan signal za proizvođače panela: kapacitet za A2 proizvodnju više nije izboran. Dobavljači koji su prešli na A2-sposobne linije prije 2024. već su vratili dio svojih ulaganja, dok će se oni koji čekaju suočiti s pretrpanijim tržištem i nižim maržama.
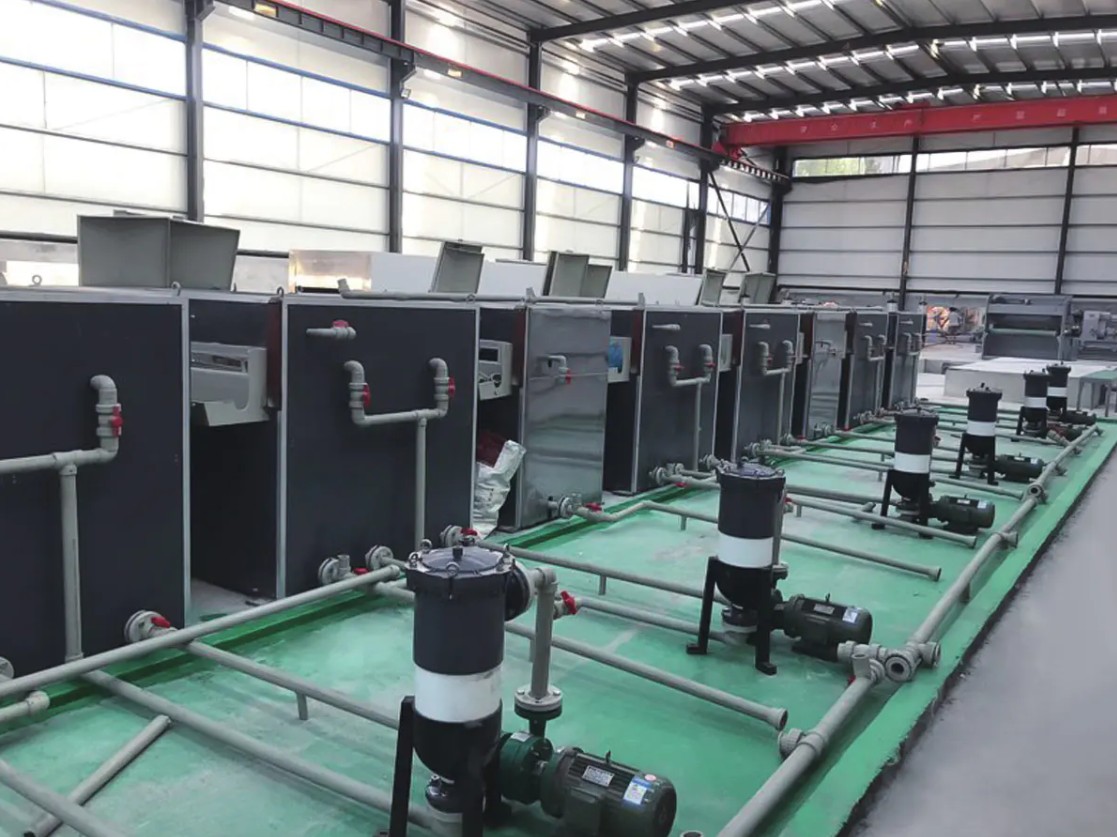
Još jedan čimbenik koji utječe na kvalitetu površine panela je izvor prethodno obojene aluminijske zavojnice. Proizvođači panela koji sami donose premaz za zavojnice mogu precizno uskladiti boje, smanjiti vrijeme isporuke i ostvariti dodatnu maržu od prodaje prethodno obojenih zavojnica.
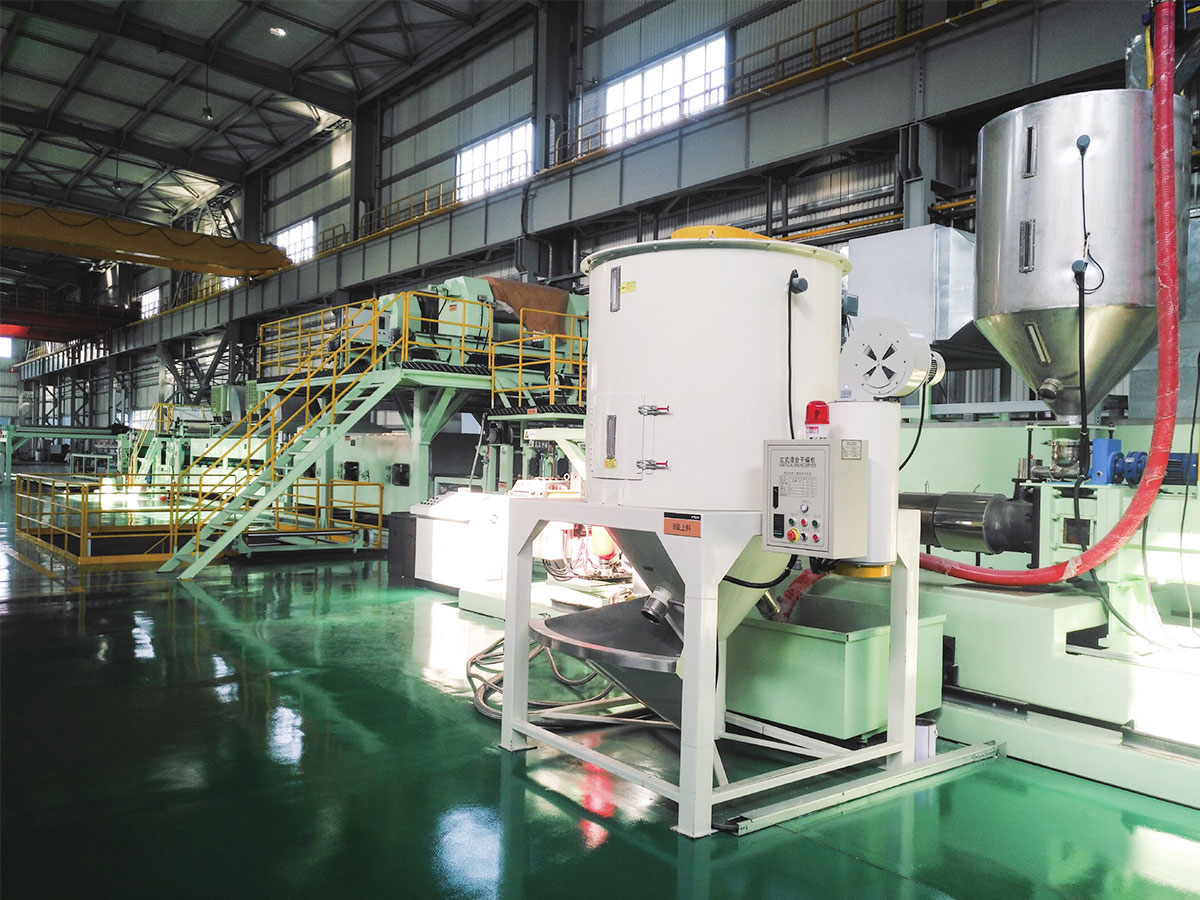
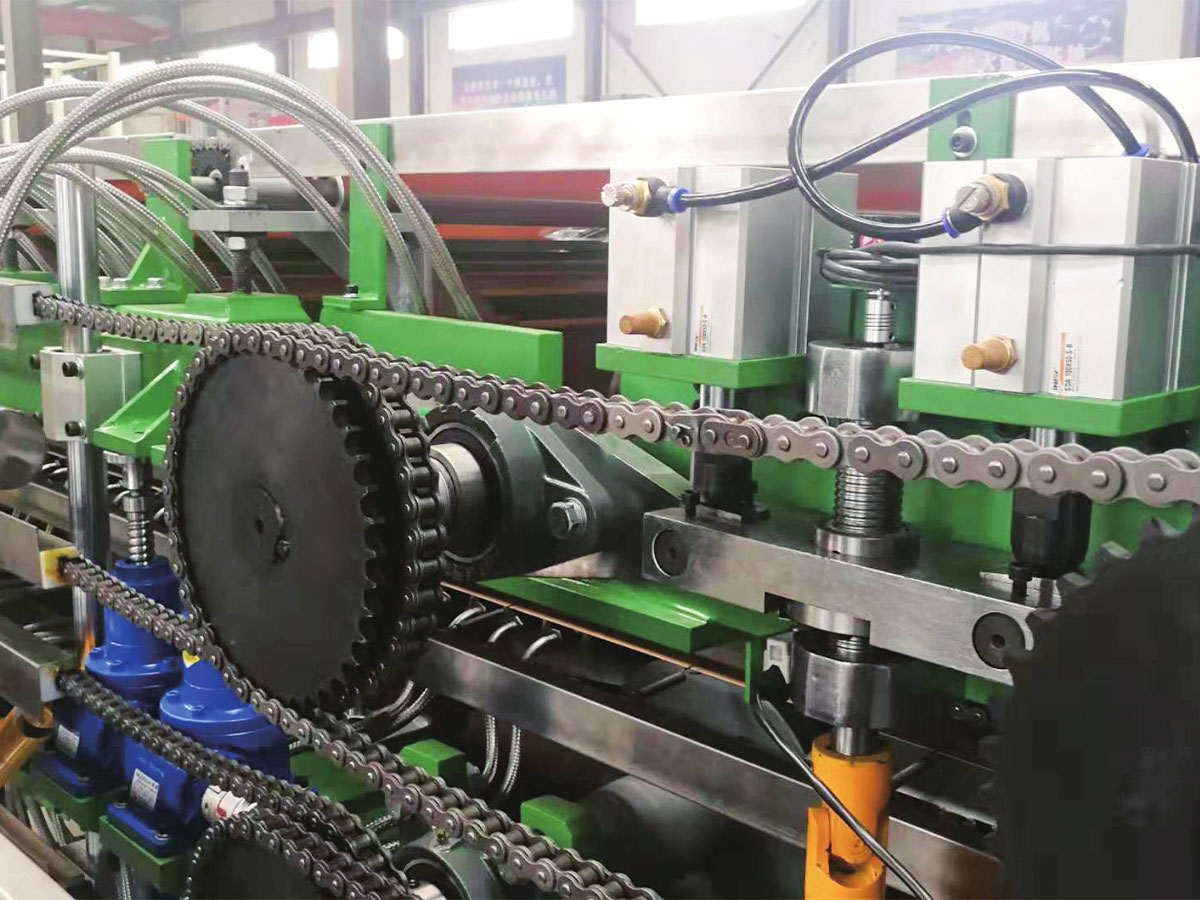
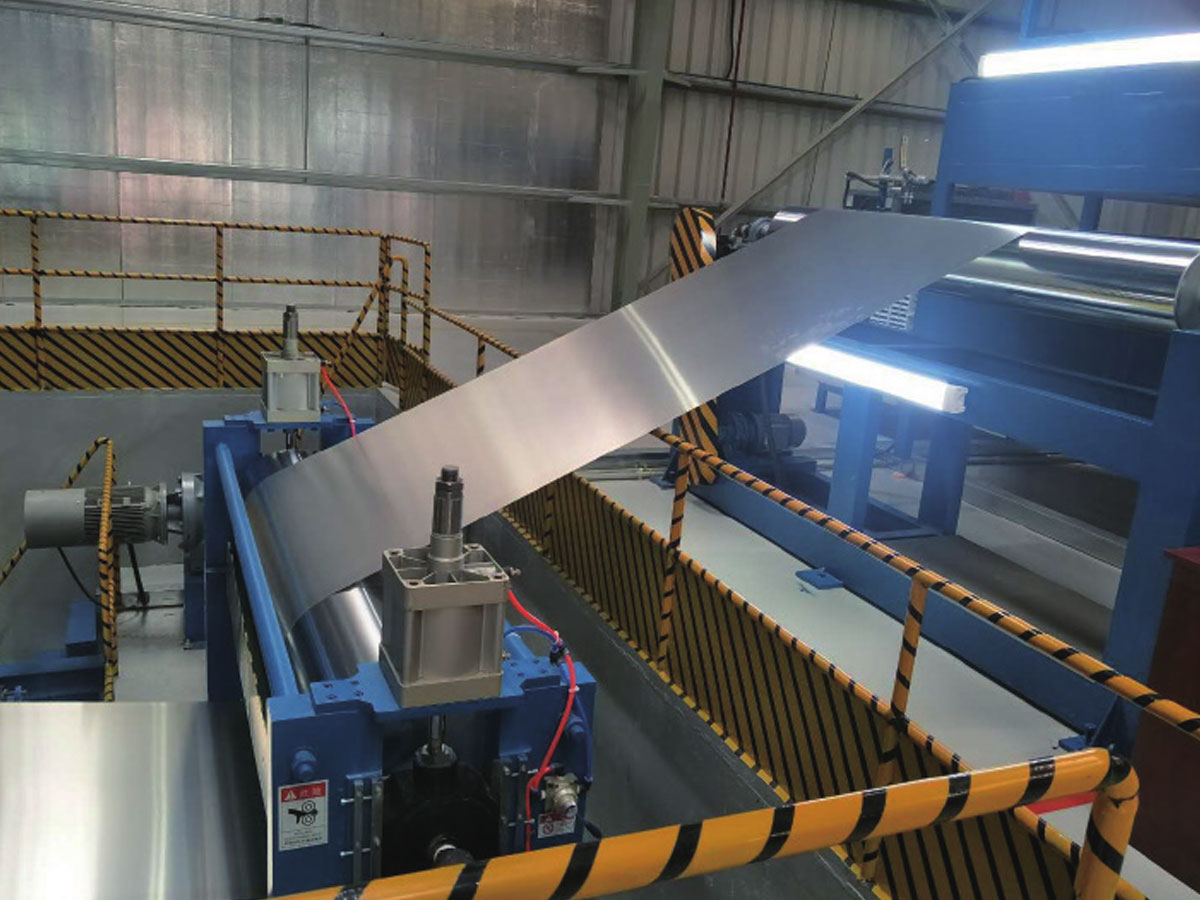 Linija za nanošenje premaza u boji za unaprijed obojene aluminijske zavojnice Ova linija integrira predtretman, automatizirano prskanje i stvrdnjavanje za proizvodnju trajnih obloženih zavojnica. Podržava in-house coil coating, omogućujući precizno usklađivanje boja i kraće vrijeme isporuke za proizvođače ploča. Pogledajte proizvod →
Usporedba triju konfiguracija linija
Tržištem dominiraju tri uobičajene konfiguracije. Izbor ovisi o strategiji ocjenjivanja požara, ciljnom izlaznom volumenu i rasponu proizvoda koje proizvođač želi ponuditi.
| Konfiguracija linije | Maksimalna klasa požara | Dnevni učinak | Vrijeme promjene jezgre | Relativna ulaganja |
|---|---|---|---|---|
| A2/B1 dvosmjerna linija | A2 | 3.000 ploča | 40 min | visoko |
| A2 zavojnica | A2 | 4.800 ploča | 90 min | Vrlo visoko |
| PE/B1 FR linija | B1 | 3.600 ploča | 10 min | srednje |
Prva je A2/B1 dvosmjerna linija za proizvodnju metalnih kompozitnih ploča. Omogućuje proizvođaču izmjenu između A2 i B1 proizvoda prebacivanjem dovoda jezgre i prilagođavanjem procesnih temperatura. Ovo je poželjna konfiguracija za proizvođače koji opslužuju i tržište fasada i tržište uređenja interijera, jer drži opremu zauzetu čak i kada je potražnja za A2 niska.
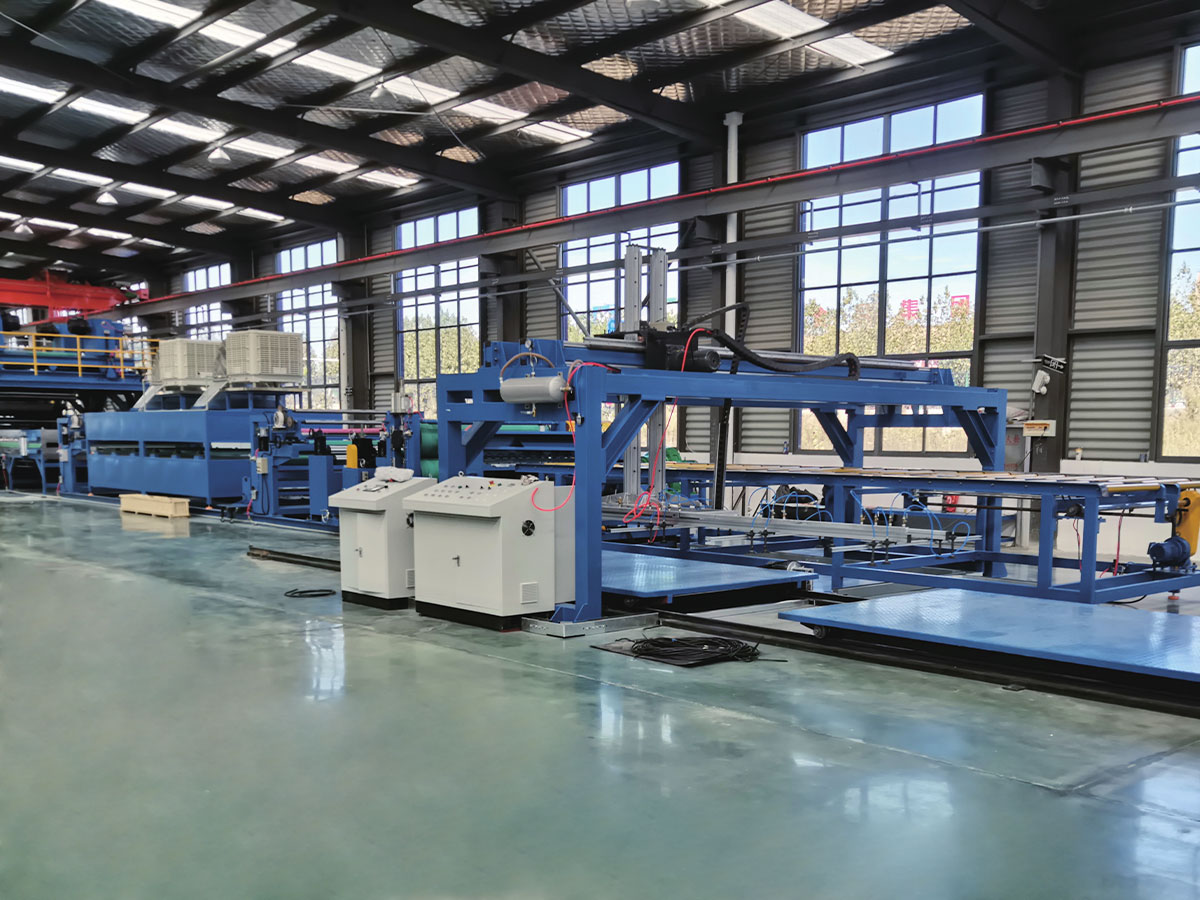
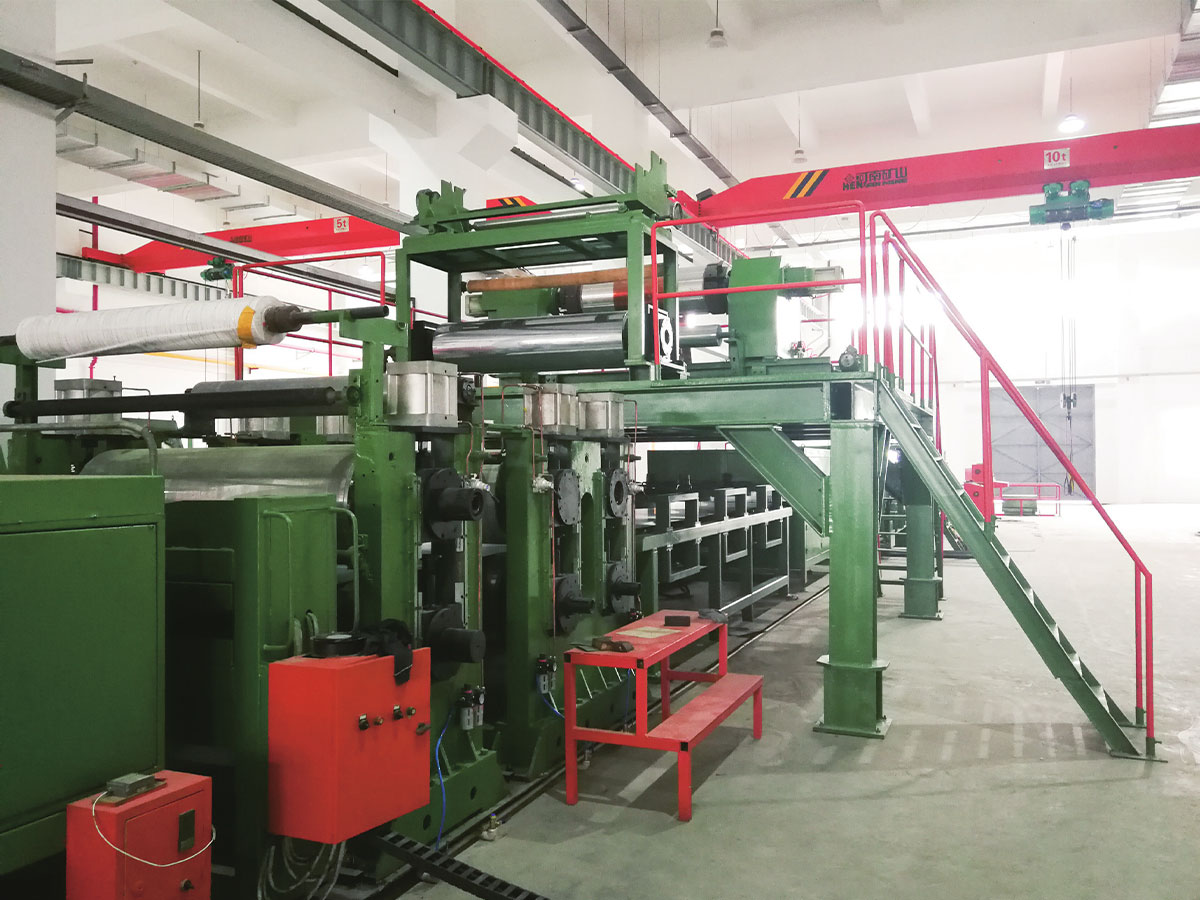
 A2/B1 dvonamjenska linija za proizvodnju metalnih kompozitnih ploča Ova linija prelazi između A2 vatrootpornih jezgri i PE/B1 jezgri na jednoj platformi, služeći i tržištu fasada i interijera. Poboljšava iskorištenost opreme i povrat ulaganja za proizvođače kojima je potrebna fleksibilnost. Pogledajte proizvod →
Druga je linija za proizvodnju zavojnica A2, koja proizvodi kompozitni materijal A2 u kontinuiranom obliku zavojnica. Ova arhitektura obično radi većom brzinom i nižom cijenom rada po kvadratnom metru jer se lijepljenje i hlađenje obavljaju u jednom kontinuiranom prolazu. Format zavojnice također omogućuje odvijanje nizvodnih procesa kao što su rezanje i izrada bez rukovanja pločama, tako da je ukupni proizvodni trošak po gotovoj ploči često najniži među ta tri.
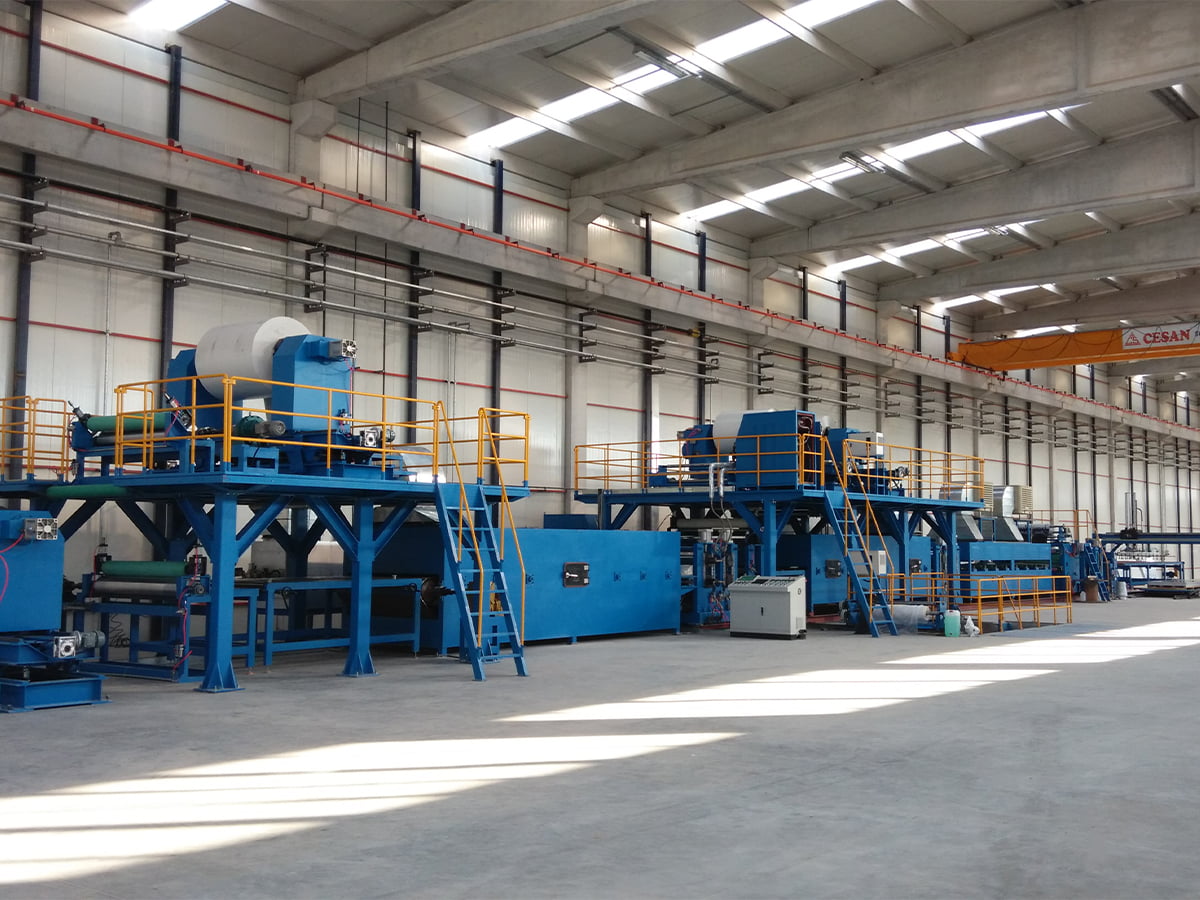
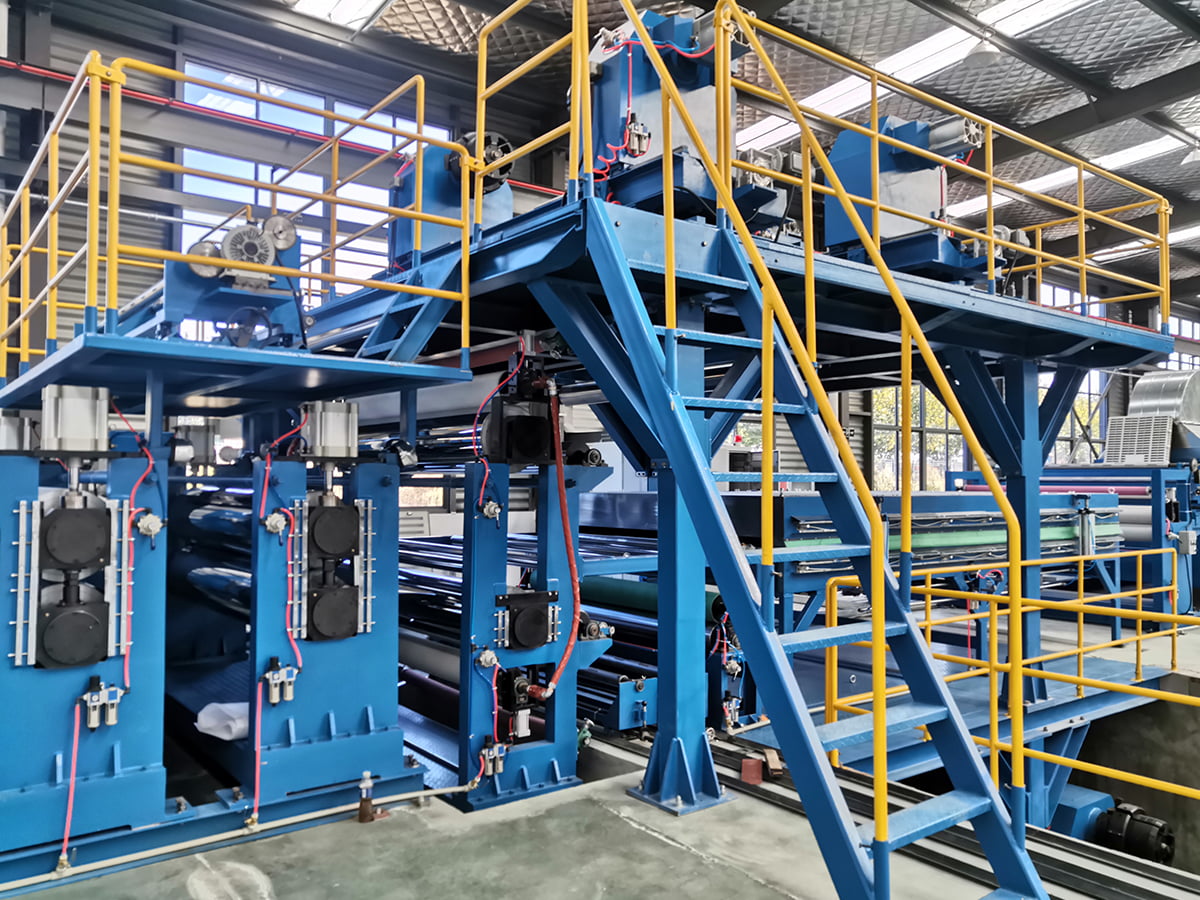
 A2 proizvodna linija zavojnica za kontinuiranu ACP proizvodnju Ova kontinuirana linija namotaja proizvodi A2 kompozitni materijal većom brzinom i nižom cijenom rada po kvadratnom metru. Omogućuje nizvodno rezanje i izradu bez rukovanja pločama, što često daje najniže ukupne troškove proizvodnje. Pogledajte proizvod →
Treći je PE ili B1 FR ACP kompozitni vod. Obrađuje standardne PE jezgre i jezgre otporne na plamen, ali ne može proizvesti A2 materijal. Njegova se uloga na tržištu postupno smanjuje kako se građevinski propisi pooštravaju, no ipak ostaje korisna ulazna točka za proizvođače usredotočene na unutarnje ploče, znakove i ukrasne obloge gdje su protupožarni zahtjevi manje strogi.
Trakasti dijagram uspoređuje dnevni izlaz ploče za tri konfiguracije linija. Dvosmjerna linija A2/B1 proizvodi otprilike 3.000 standardnih panela dnevno kada radi u A2 načinu rada, dok linija A2 zavojnica doseže oko 4.800 panela dnevno zbog kontinuiranog rada s koluta na kolut. Linija PE/B1 FR nalazi se između s 3.600 panela dnevno, jer njen jednostavniji proces omogućuje bržu promjenu role, ali primjenjuje manje toplinsko opterećenje. Ovi brojevi predstavljaju vrijednosti reda veličine za tipičnu liniju panela dugu 300 metara; stvarni učinak ovisi o debljini ploče, gustoći jezgre i stupnju automatizacije. Ono što je važno za investitora je da linija zavojnice A2, iako je skuplja, daje oko 60 posto više izlaza dnevno od osnovne linije. Kapitalni trošak po ploči stoga ima tendenciju biti niži za liniju zavojnice iako je nabavna cijena viša.
Kako ocijeniti dobavljača proizvodne linije
Kad uspoređujete dobavljače, trebali biste gledati dalje od osnovne cijene i obratiti pozornost na četiri područja. Ta područja određuju hoće li oprema raditi oglašenim kapacitetom i hoće li ploče proći potrebna ispitivanja požara.
- Točnost doziranja jezgre i miješanja. A2 jezgra treba udio mineralnog punila iznad 90 posto. Raspitajte se kakve hranilice za vaganje i kontinuirane miješalice koristi linija i koliko se često kalibriraju.
- Kontrola temperature laminiranja. Ljepilo između aluminija i jezgre aktivira se unutar uskog temperaturnog okvira. Ako linija koristi samo uključeno-isključeno grijanje, čvrstoća spoja će varirati duž duljine ploče.
- Web napetost i sustav praćenja. Kada se dvije aluminijske zavojnice odmotaju odjednom, konop treba kontrolirati napetost unutar 1 posto kako bi se izbjeglo naboranje i klizanje.
- Postprodajna struktura. Kontinuirana proizvodna linija je imovina visoke vrijednosti koja radi u tri smjene. Dobavljač bi trebao imati dokumentiranu servisnu mrežu, inventar rezervnih dijelova i mogućnost daljinske dijagnostike.
Radarska karta uspoređuje tri konfiguracije linija u pet dimenzija: sposobnost protupožarnosti, učinak proizvodnje, fleksibilnost materijala, kapitalni trošak i operativni trošak. Linija zavojnica A2 postiže najveći učinak i sposobnost ocjene požara, ali nosi najveće kapitalne troškove i najnižu fleksibilnost za brzu promjenu vrste proizvoda. A2/B1 dvosmjerna nit nudi ujednačenu ravnotežu protupožarnosti i fleksibilnosti, iako je izlaz nešto niži od namjenske zavojnice. Linija PE/B1 FR ostaje atraktivna u kapitalnim i operativnim troškovima, ali je zbog niske protupožarne sposobnosti diskvalificira u građevinskim projektima sa strogim protupožarnim zahtjevima. Za većinu proizvođača koji planiraju nove kapacitete, A2/B1 dvosmjerna linija je najracionalnija početna točka jer pruža A2 sposobnost bez isključivanja B1 tržišta. Proizvođači koji već imaju zrelu bazu kupaca B1 i žele se proširiti mogu smatrati da je linija zavojnica A2 bolji put za nadogradnju.
Suština
"3A kompoziti" nisu samo robna marka; to je skraćenica za kvalitetu i razinu protupožarne sigurnosti koju tržište očekuje od aluminijskih kompozitnih ploča. Odabir prave proizvodne linije je način na koji proizvođač to očekivanje pretvara u komercijalni proizvod. Započnite sa strategijom ocjenjivanja požara, a zatim pustite da zahtjevi za izlazom, dostupnost sirovina i površina poda odluče o arhitekturi. Razgovarajte s graditeljem linije koji je već isporučio opremu sposobnu za A2 i zatražite reference u vašem području primjene. Budući da potražnja za A2 i dalje raste 2026., odgađanje odluke znači proizvodnju panela koji će biti odbijeni od točno onih projekata koji plaćaju najbolje marže. Ako želite usporediti svoje mogućnosti s određenim asortimanom proizvoda, obratite se izravno proizvođaču i razgovarajte o svojim namjeravanim osnovnim materijalima i godišnjoj proizvodnji.