
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Obrada aluminijske zavojnice rijetko pada dramatično. Otkazuje zbog pomicanja: gornji sloj puzi dva mikrona preko cilja, pećnica gubi četiri stupnja između namotaja, akumulator ostaje kratak kad god linija prijeđe 45 metara u minuti, a šest tjedana kasnije fasadna ploča se rasloji na licu mjesta. Sam proces je jedan kontinuirani lanac - odmotavanje, spajanje, predobrada, premazivanje, stvrdnjavanje, laminacija, hlađenje i premotavanje - a svaka se karika u njemu mjeri u sekundama i mikronima. Praktična poanta unaprijed: konopac zavojnice pouzdan je onoliko koliko je pouzdan njegov najsporiji stupanj, prozor stvrdnjavanja i rutina zamjene zavojnice. Sve ostalo, od predtretmana bez kroma do izravnavanja valjcima, postoji kako bi te tri stvari držalo unutar tolerancije.
Od odmotavača do premotavača: Što pokriva obrada aluminijskih zavojnica
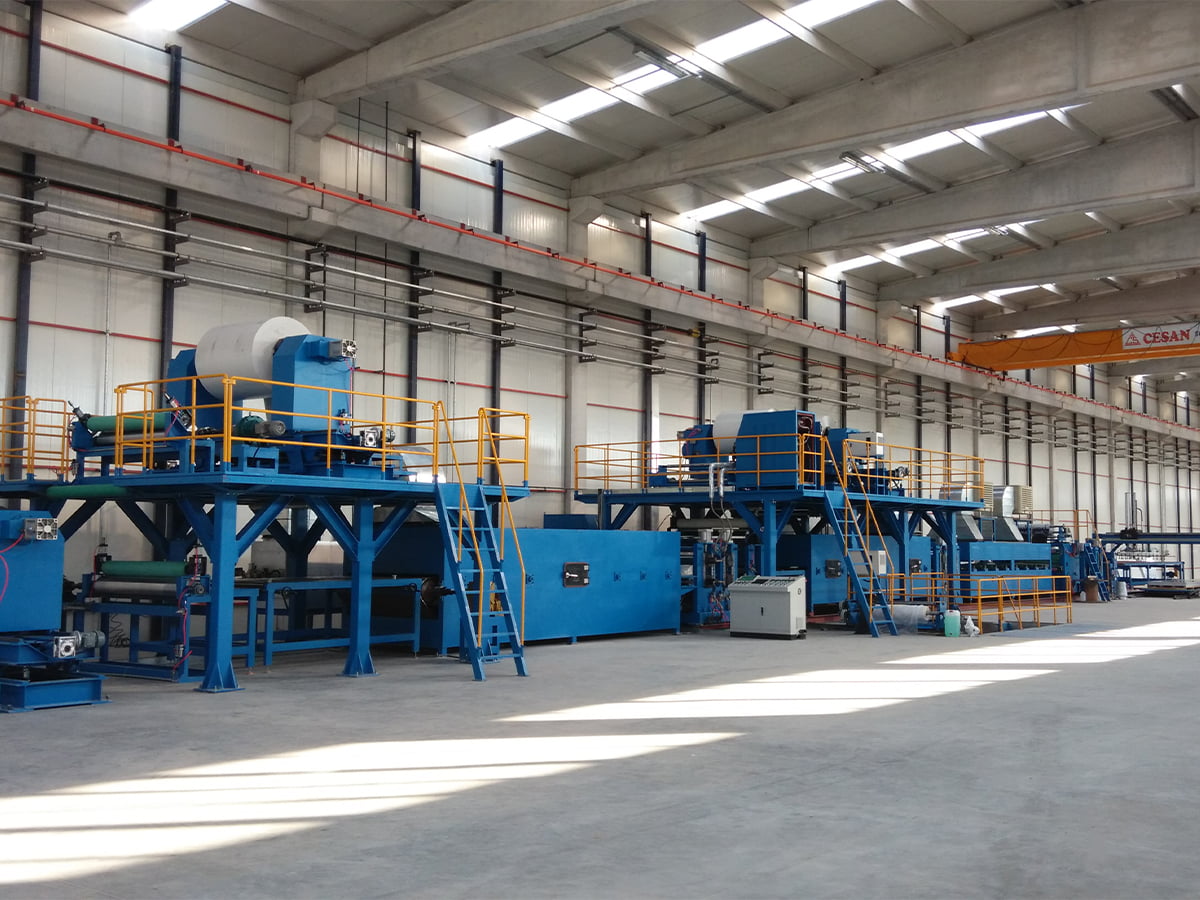
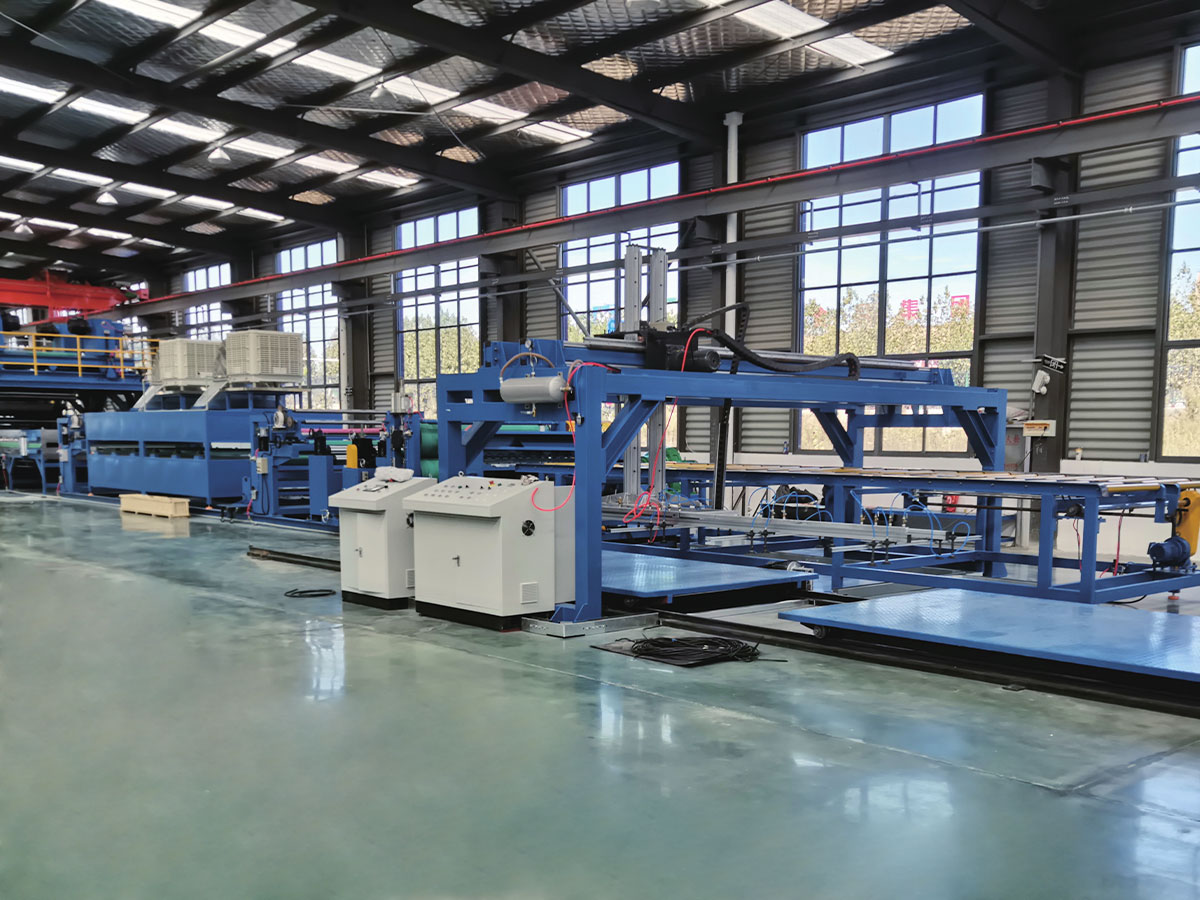
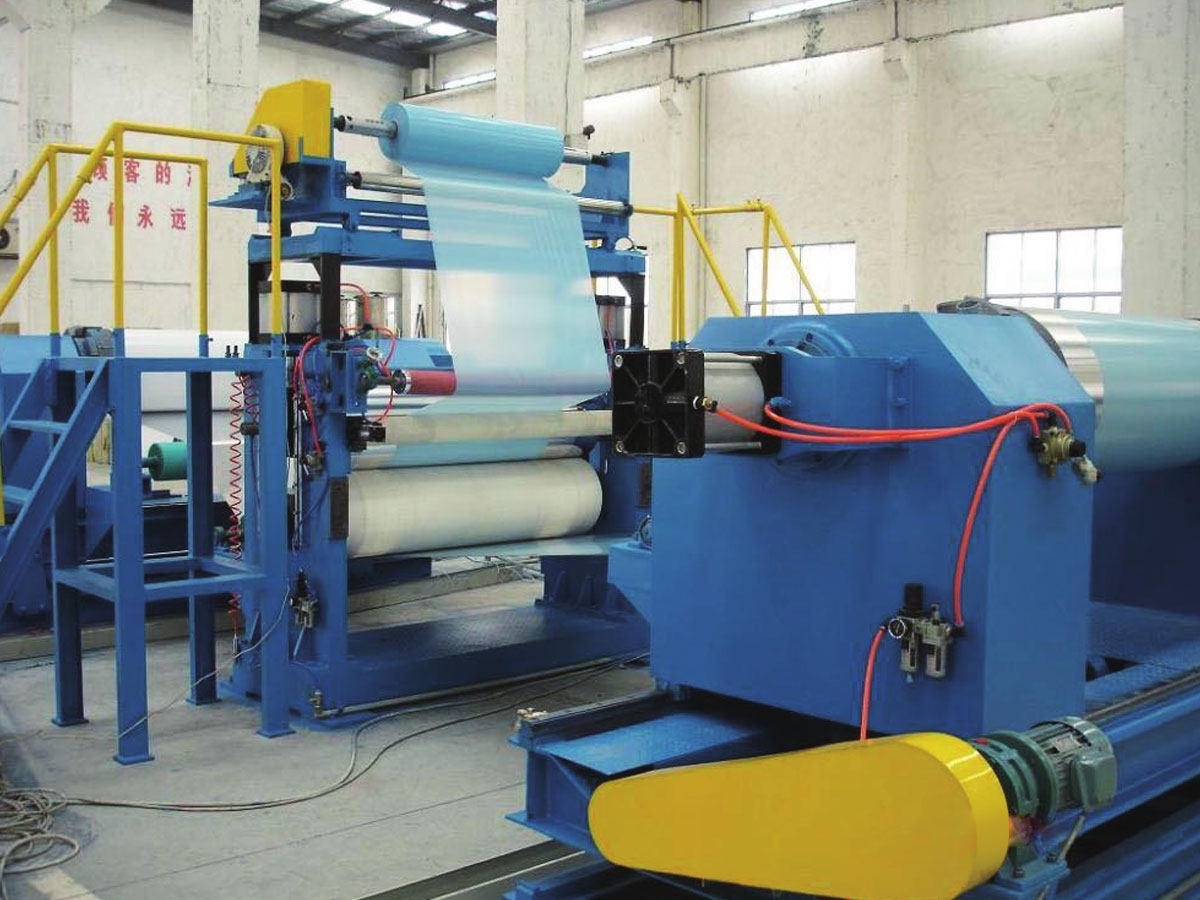
Linija za premazivanje pomiče traku u jednom smjeru. Odmotavač otplaćuje zavojnicu, škare režu rep, a uređaj za spajanje spaja novu zavojnicu sa starom, dok akumulator pohranjuje dovoljno trake da konopac radi tijekom tog mirovanja. Traka zatim ulazi u predtretman: alkalno čišćenje, postupno ispiranje i pretvorbeni premaz koji se nanosi na kontroliranoj temperaturi, nakon čega slijedi sušenje u pećnici koja mora ukloniti svaki trag vlage prije nego što valjak za temeljni premaz dotakne površinu.
Taj prvi stadij zaslužuje poštovanje jer je nenadoknadiv. Jedan mikron preostalog ulja za valjanje, ili slabo ispranog alkalnog filma, oslabit će prianjanje mnogo prije nanošenja završnog sloja, i nikakvo stvrdnjavanje ga neće vratiti. Graditelji koji to dobiju tretiraju predtretman kao vlastiti stroj, s vlastitim pogonima, doziranjem kemikalija i kontrolnim točkama, a ne dodatkom pričvršćenim vijcima na ulazu u stroj za premazivanje.
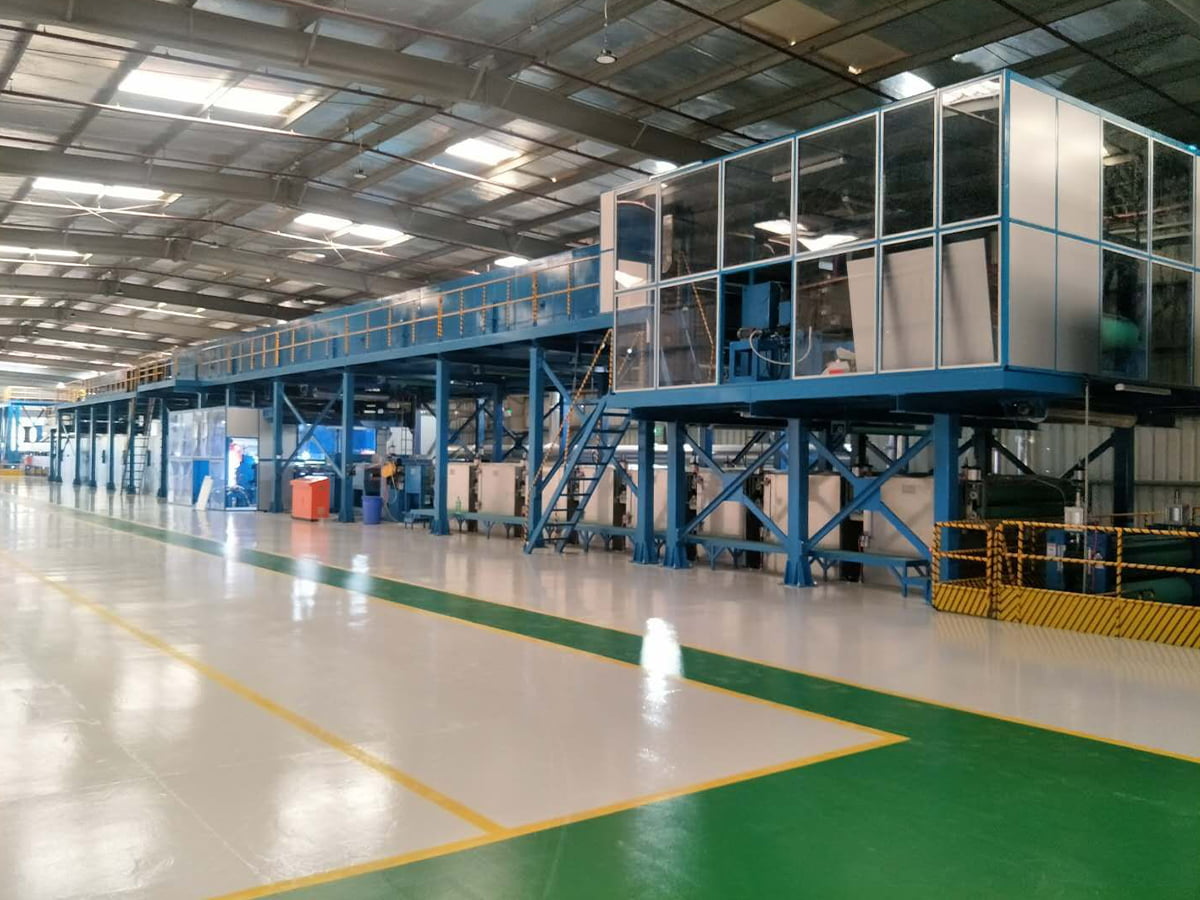
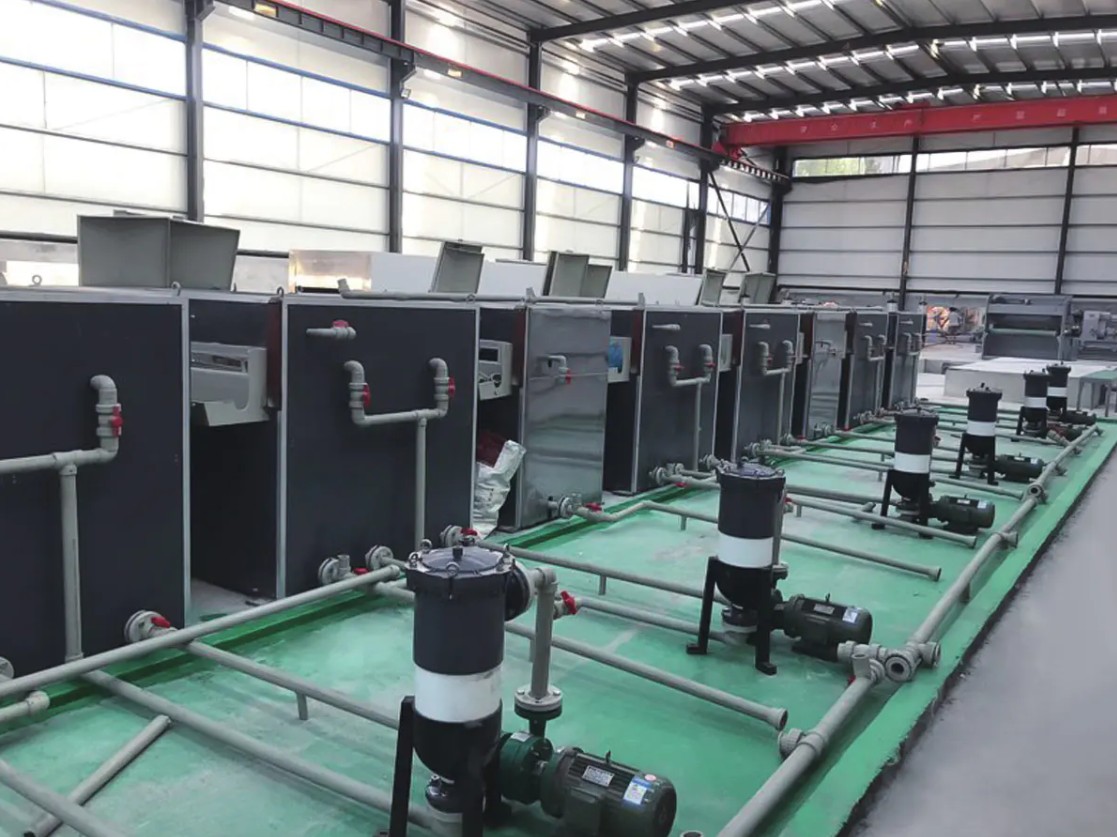
 Linija za čišćenje predtretmana Čistoća metalnih površina i kvaliteta kemijskih konverzijskih premaza izravno određuju otpornost na koroziju, prianjanje boje i kvalitetu konačnog proizvoda... Pogledajte proizvod →
Nakon premazivanja i stvrdnjavanja, traka se može laminirati sa zaštitnim ili ukrasnim filmom, utisnutim za teksturu, ohladiti i premotati pod kontroliranom napetosti. Kontrola napetosti je važnija nego što većina kupaca očekuje: prečvrsto namotana zavojnica ostavlja tragove koji se pojavljuju tek nakon savijanja, a jedna namotana prelabava teleskopa u transportu.
Brzina linije postavlja stvarni kapacitet, a ne snagu motora
Svaki stupanj na liniji zavojnice ima svoju gornju granicu brzine, a najsporiji odlučuje što ćete zapravo isporučiti. Tablica u nastavku uspoređuje praktični maksimum od šest stupnjeva na liniji za nanošenje aluminijskih premaza u spiralu srednje klase.
Ove brojke nisu marketinške brojke; to su brzine pri kojima svaka faza još uvijek proizvodi površinu koja se može prodati. Stanica za gornji sloj ograničava liniju na 42 metra u minuti, jer i stvaranje filma i isparavanje otapala zahtijevaju vrijeme, a guranje preko te točke proizvodi teksturu narančine kore i oštećenja na rubu nakon sušenja. Temeljni premaz pri 48 metara u minuti i laminator pri 36 metara u minuti važni su samo ako oba rade odjednom, što je točno slučaj na kombiniranoj liniji za nanošenje premaza i laminaciju. Stroj koji se navodi na 60 metara u minuti stoga je linija od 36 metara u minuti ako je vašem proizvodu potrebna laminacija filma, a bliže 25 metara u minuti kada se uključi niveliranje listova. Zato svaka brojka kapaciteta treba sa sobom nositi recept proizvoda: isti hardver daje tri različita izlaza. Kupci koji uspoređuju dvije ponude na istom broju brzine ne uspoređuju istu stvar.
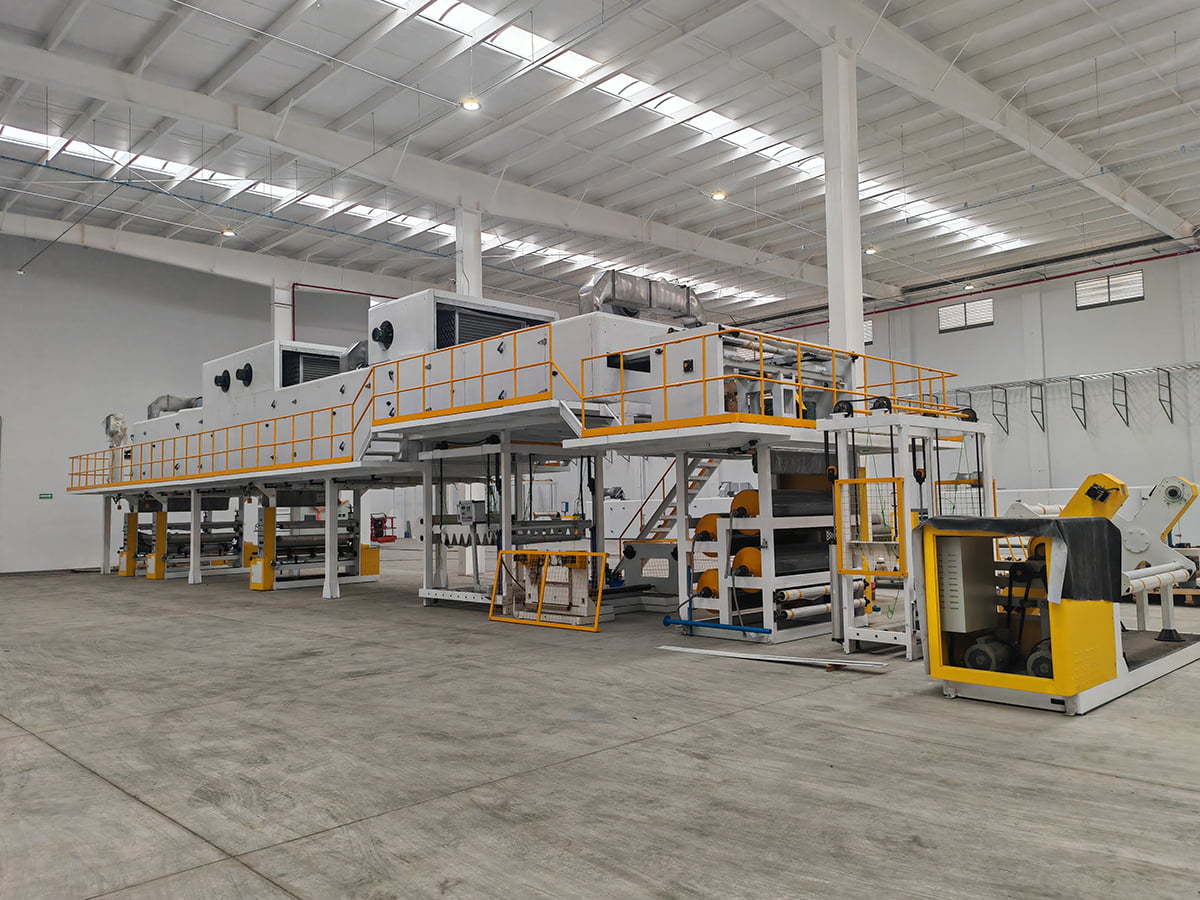
 Linija za premazivanje aluminijskih/čeličnih kotura i tiskanje Pribor za opremu Pogledajte proizvod →
Za detaljniji uvid u to kako se ti kompromisi pretvaraju u komercijalne rezultate, pročitajte o proizvodne prednosti koje linija za presvlačenje metalnih zavojnica može donijeti .
Prozor liječenja: gdje počinje većina problema s prianjanjem
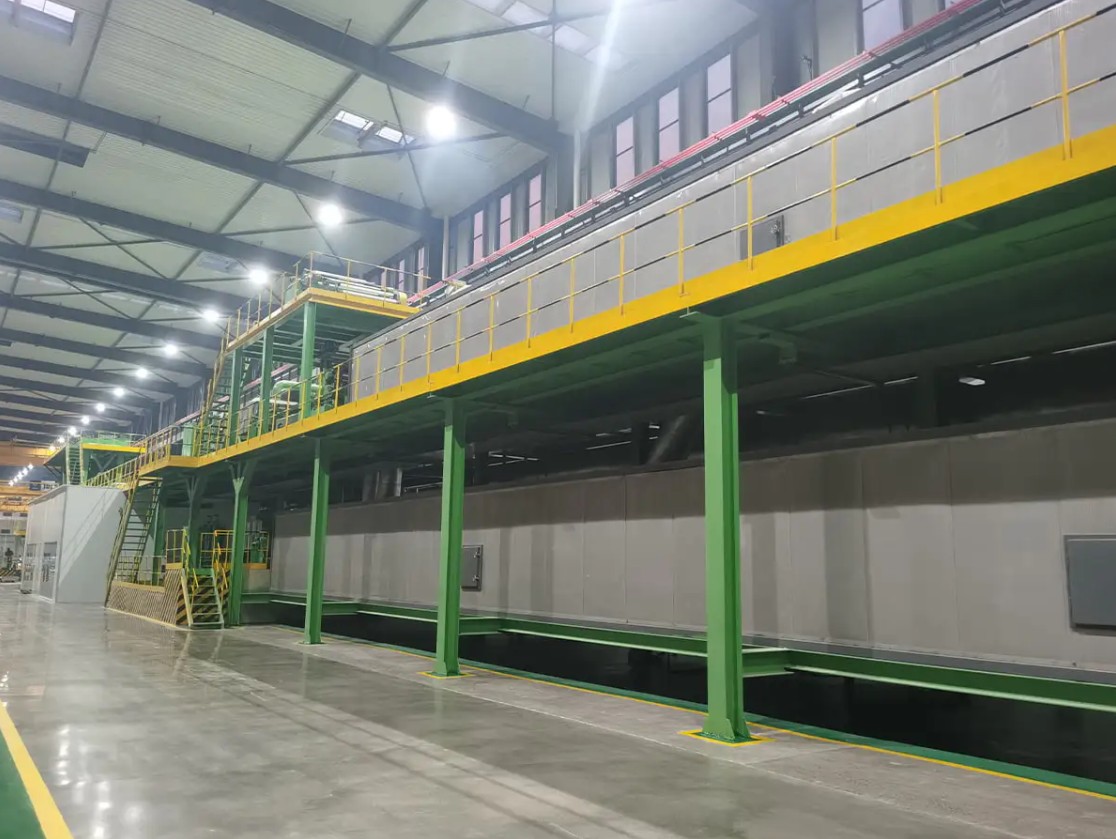
Stvrdnjavanje je odnos vremena i temperature mjeren na traci, a ne u zraku. Profil ispod pokazuje što se događa u pećnici s pet zona nakon koje slijedi dio za hlađenje.
Krivulja se strmo penje kroz prve dvije zone, spušta se između zona tri i pet na otprilike 226 do 232 stupnja Celzijusa, a zatim pada u dijelu za hlađenje. Taj plato nije prijedlog. Poliester i PVDF premazi trebaju sam metal, a ne zrak iz pećnice, kako bi dosegli specificiranu vršnu temperaturu metala, a većina specifikacija je između 224 i 232 stupnja Celzijusa sa zadržavanjem od 20 do 40 sekundi. Očitavanje temperature zraka umjesto temperature trake je najčešća pogreška pri puštanju u rad, jer traka koja se kreće brzinom od 42 metra u minuti apsorbira toplinu drugačije od trake koja se kreće brzinom od 28. Nedovoljno stvrdnjavanje ostavlja film mekim i marginalnim, dok ga prekomjerno stvrdnjavanje čini krhkim, tako da premaz puca pri uskom savijanju iako tvrdoća olovke izgleda izvrsno. Zabilježite ovaj profil za svaku zavojnicu, ne jednom prilikom puštanja u rad.
Što zapravo pođe po zlu: obrasci kvarova na zavojnicama
Tvrdnje o kvaliteti obložene zavojnice slijede prilično stabilan obrazac, a uzorak vam govori gdje potrošiti svoj proračun za instrumente.
Gubitak prianjanja i odstupanje u izgradnji filma zajedno čine polovicu ovdje prikazanih tvrdnji, a obje se odnose na iste dvije varijable: kvalitetu predtretmana i kontrolu stvrdnjavanja. Neusklađenost boje i sjaja obično se pojavljuje nakon promjene zavojnice, kada nova serija legure, druga serija temeljnog premaza ili hladnija traka pomakne nijansu za nekoliko jedinica. Pritužbe na ravnost pojavljuju se kasnije, često nakon izravnavanja ili nakon što su ploče izrezane i laminirane, što ih čini najskupljom kategorijom za ispravljanje. Oštećenje rubova i spojeva je najmanja kriška, ali se najbrže popravlja, jer je mehanička postavka, a ne kemijski problem. Četiri od šest kategorija mogu se braniti instrumentima - temperatura trake, težina filma, mjerenje boje i bilježenje napetosti - umjesto prosudbe operatera. To je argument za kupnju mjera kao dijela linije, a ne kao naknadnu misao.
Usklađivanje linije s proizvodom: standardni premaz naspram A2 protupožarne zavojnice
Dvije linije zavojnica slične cijene mogu se izgraditi za potpuno različite proizvode. Donja usporedba daje šest dimenzija koje kupci obično uspoređuju.
Radar uspoređuje standardnu PE ili PVDF liniju za presvlačenje zavojnica s linijom konfiguriranom za A2 proizvodnju kompozita zavojnica otpornih na požar, ocjenjujući od 0 do 10 u šest dimenzija. Standardna linija pobjeđuje u brzini linije, fleksibilnosti izrade filma i energetskoj učinkovitosti, jer pokreće jednostavniju kemiju i brže mijenja recepte. Konfiguracija A2 pobjeđuje na vatrootpornim performansama i fleksibilnosti promjene, budući da obično kombinira vatrootpornu jezgru s aluminijskom oblogom u jednom prolazu. Nijedan oblik nije bolji u apsolutnom smislu; oni jednostavno opisuju različite proizvode i različita tržišta. Ono što je važno u fazi ponude je da se šest osi ocjenjuje prema vašoj vlastitoj kombinaciji proizvoda, a ne prema generičkom mjerilu, jer linija optimizirana za vanjske obloge loše odgovara postrojenju koje mijenja boju svake smjene. Ako su vatrootporne ploče na vašem planu, najjače testirajte osovinu prianjanja pri maloj težini filma, gdje se sustavi punjeni mineralima ponašaju drugačije od običnog poliestera.
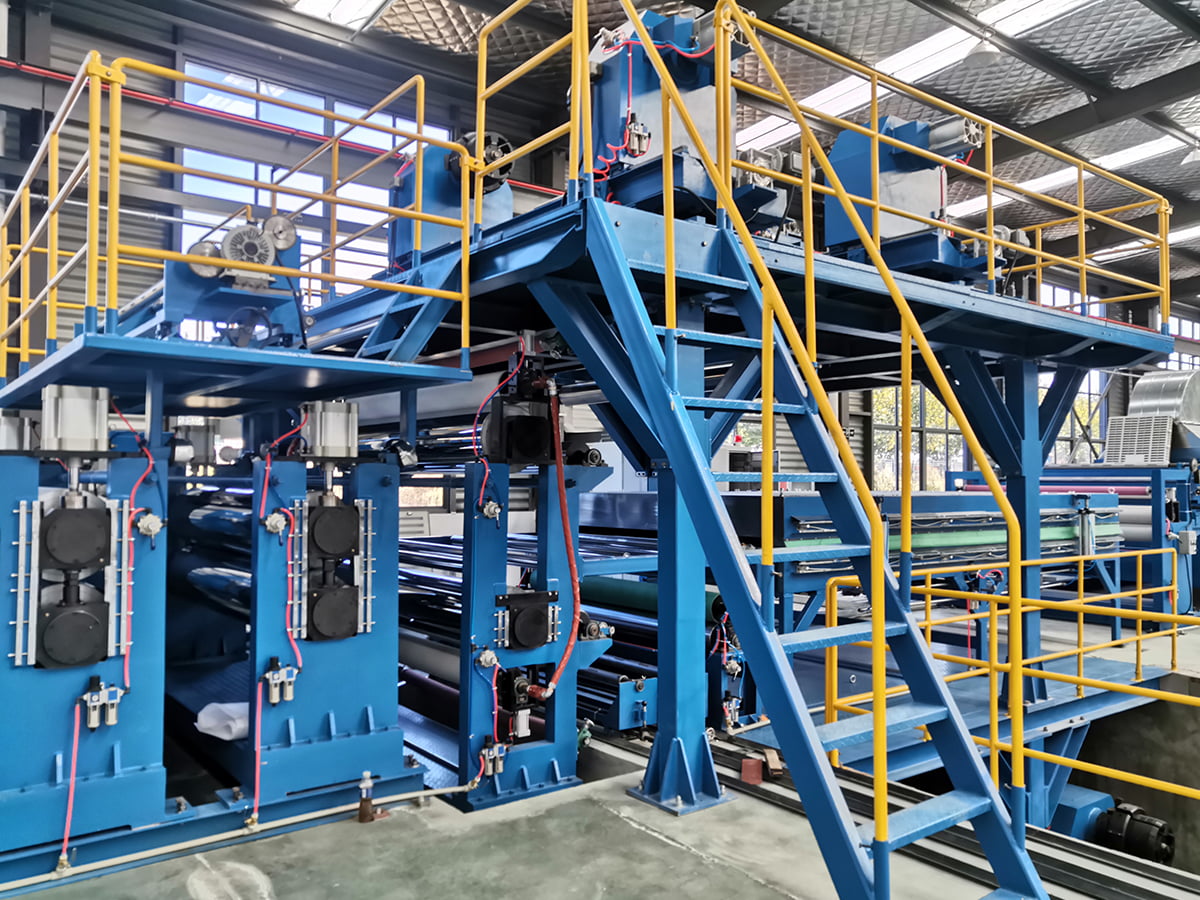
 Linija za proizvodnju zavojnica A2/Linija za kompozite A2 ACP Pribor za opremu Pogledajte proizvod →
Tolerancije koje vrijedi uključiti u ugovor
Citat koji navodi samo brzinu i širinu zavojnice ostavlja otvorene skupe varijable. Donja tablica prikazuje parametre koje vrijedi upisati kao provjerene kriterije prihvatljivosti, zajedno s metodom korištenom za provjeru svakog od njih.
| Parametar | Praktični bend | Zašto je to važno | Kako provjeriti |
|---|---|---|---|
| Izrada premaznog filma | Cilj plus ili minus 2 mikrona | Postavlja sjaj, boju i jamstveni vijek | Strip test težine ili XRF |
| Najviša temperatura metala | 224 do 232 stupnja Celzijusa | Nedovoljno stvrdnjavanje slabi prianjanje, pretjerano stvrdnjavanje čini film krhkim | Traka s termooznakom na svakoj zavojnici |
| Brzina linije stability | Unutar 3 posto postavljene brzine | Oscilacije brzine mijenjaju stvaranje filma i vrijeme zadržavanja | Vodite dnevnik trendova tijekom 8 sati |
| Ravnost trake nakon izravnavanja | 0 do 3 I-jedinice | Valovitost se pojavljuje tek nakon savijanja i laminiranja | Ravni rub na ravnoj ploči |
| Vrijeme ciklusa spajalice | 45 do 90 sekundi pri punoj brzini | Određuje duljinu otpada i volumen akumulatora | Vremensko izvođenje tijekom prihvaćanja |
O svemu što ovdje nije navedeno i dalje se može pregovarati, ali daleko je lakše pregovarati prije nego što se navuče prva zavojnica.
Kratki kontrolni popis za prednarudžbe
Upotrijebite donji popis kao filtar prije nego što u uži izbor uvrstite bilo kojeg dobavljača, bilo da se radi o liniji za premazivanje, kompozitnoj liniji ili jednom povezanom stroju.
- Pošaljite stvarne uzorke zavojnica, uključujući leguru i stanje koje namjeravate raditi, a ne samo potvrde mlina.
- Zatražite profil snimljene temperature trake pri tri brzine linije, a ne pri jednoj.
- Potvrdite vrijeme promjene recepta između svoja dva najčešća proizvoda.
- Dogovorite se o načinu prihvaćanja za izradu filma, prianjanje i boju prije otpreme.
- Provjerite koji se rezervni dijelovi drže lokalno i kako se isporučuje daljinska podrška.
- Potvrdite može li jedan dobavljač također osigurati A2 jezgru, obloženu aluminijsku zavojnicu i veznu foliju, jer jedan izvor skraćuje petlju puštanja u rad.
Najbolji trenutak za postavljanje ovih pitanja je prije narudžbenice, kada inženjeri još uvijek imaju utjecaj i opcije. Ako želite drugo mišljenje o određenom proizvodu - obloženoj zavojnici, vatrootpornoj kompozitnoj zavojnici, podovima ili kožnim konopcima - najbrži put je pošaljite svoju ciljanu specifikaciju našim procesnim inženjerima i dopustite im da odgovore s rutom procesa umjesto stranicom kataloga.