
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

U industriji građevinskog materijala, ACP linija je kontinuirana proizvodna linija za aluminijske kompozitne ploče (ACP). Ako vas je pretraga dovela ovdje dok ste tražili program pristupačne povezanosti, imajte na umu da ovaj članak pokriva proizvodno značenje ACP-a. ACP linije obrađuju aluminijske zavojnice, materijal za jezgru, ljepljivu foliju i zaštitnu foliju u gotove ploče za fasade zgrada, zidne obloge, znakove, stropove i unutarnje obloge. Odluka o kupnji ACP linije utječe na kvalitetu vašeg proizvoda, operativne troškove i fleksibilnost tržišta dugi niz godina. Iz tog razloga odabir opreme zaslužuje više pažnje od jednostavne usporedbe cijena.
Što radi ACP linija
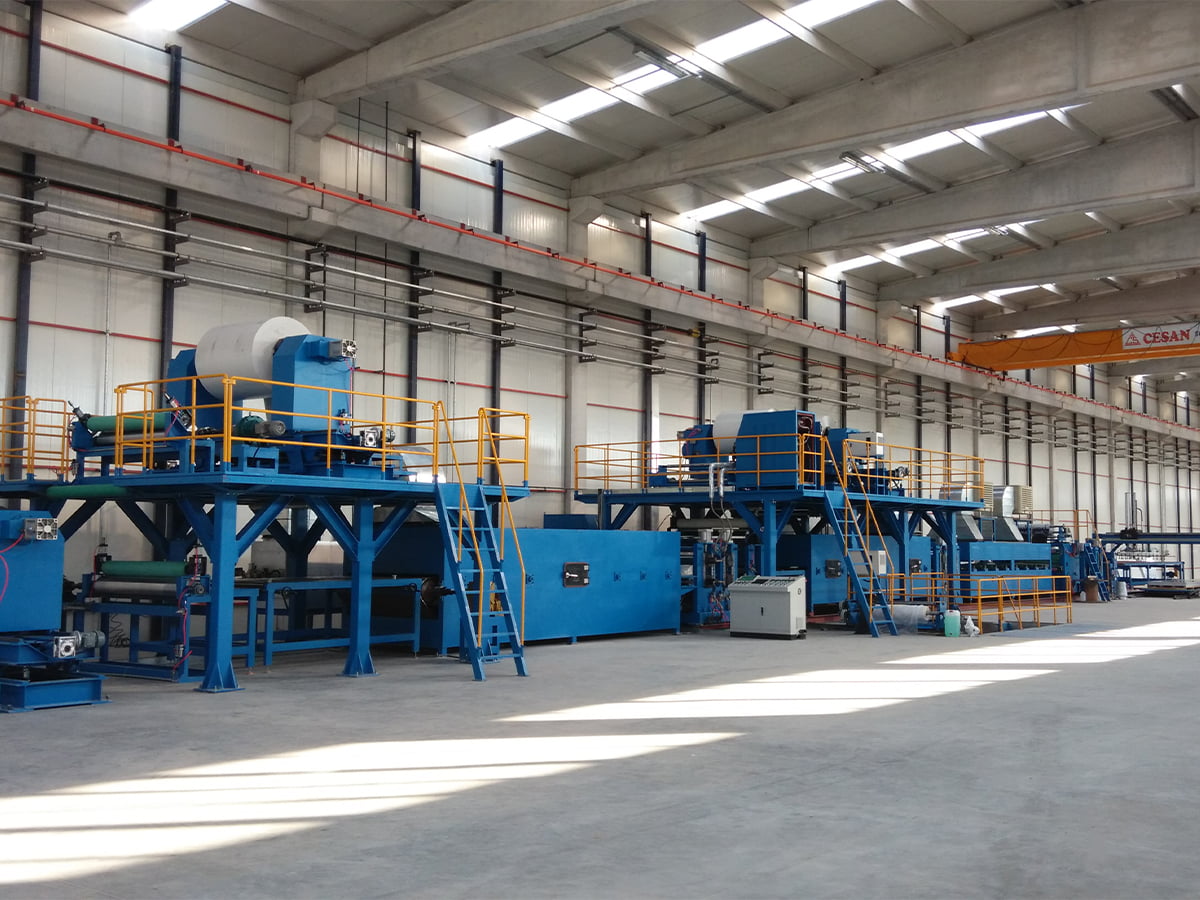
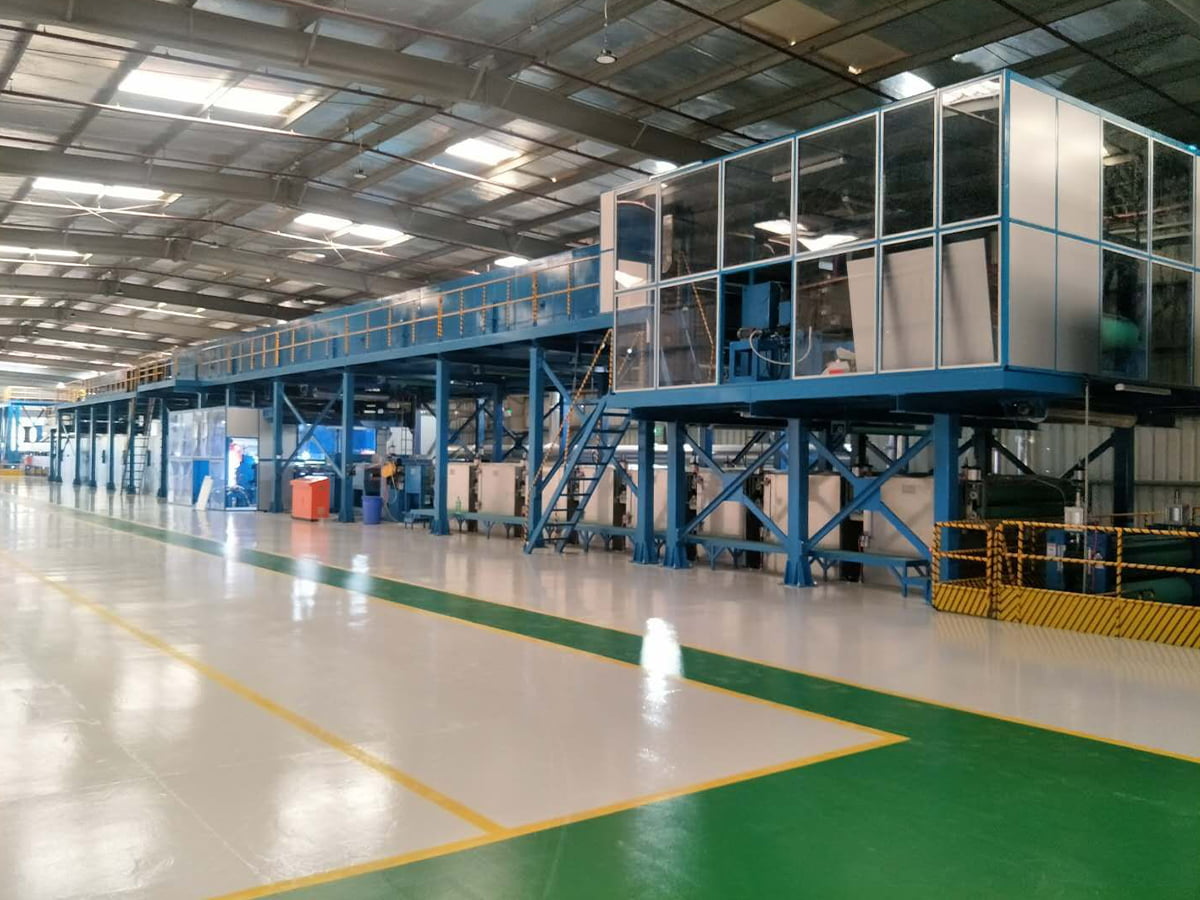
ACP linija kombinira nekoliko koraka procesa u jedan kontrolirani tijek. Tipična linija odmotava aluminijsku zavojnicu, čisti i prethodno obrađuje površinu, nanosi ljepilo ili film, laminira materijal jezgre između dvije aluminijske opne, hladi sendvič, podrezuje rubove i reže ga na ploče. Neke ACP linije također uključuju stanice za punjenje zaštitnim filmom, filmom koji se može odlijepiti ili rolama otpornim na vatru. Linija se može postaviti kao jedinica od lista do ploče, jedinica od svitka do lista ili jedinica od svitka do svitka. Svaki raspored mijenja otisak linije, zahtjev za radnom snagom i učinak panela.
Gornji horizontalni trakasti dijagram uspoređuje tipične radne brzine različitih konfiguracija ACP linija. To nije maksimalna specifikacija, već prosjek onoga što operateri mogu očekivati kada linija proizvodi sa stabilnom šaržom. PE ACP linija obično radi brže jer se polietilenska jezgra lako ubacuje i laminira na nižoj temperaturi. Linije A2 su sporije jer vatrootporne jezgre na bazi minerala zahtijevaju pažljivije zagrijavanje, pritisak i rukovanje. Coil-to-coil A2 konopci i dalje imaju dobru brzinu jer izbjegavaju ponovno poravnavanje listova i uvlačenje konca u svakom ciklusu. Deblje ploče, teže aluminijske zavojnice i dodatne stanice za pregled smanjuju prosječnu brzinu.
Osnovni moduli i tok procesa
Učinkovitost ACP linije određena je koliko dobro svaki modul radi sa sljedećim. Uobičajena pogreška je uspoređivanje samo jedinice za laminiranje, dok se ignoriraju jedinica za čišćenje, stanica za nanošenje ljepila i dio za rezanje. Ovi moduli imaju izravan utjecaj na snagu ljuštenja, vizualnu kvalitetu površine i točnost dimenzija. Sljedeća tablica daje pojednostavljeni prikaz glavnih faza procesa i njihov utjecaj na kvalitetu.
| Modul | Funkcija | Utjecaj kvalitete |
|---|---|---|
| Odmotavač | Hrani aluminijsku zavojnicu pod kontroliranom napetosti | Stabilna napetost sprječava ogrebotine i izobličenje |
| Predtretman i čišćenje | Priprema aluminijsku površinu za lijepljenje | Dobro prianjanje ovisi o čistoj i kemijski tretiranoj površini |
| Premazivanje valjkom ili laminacija filmom | Nanosi ljepljivi ili polimerni film na aluminijsko lice | Ujednačena debljina premaza smanjuje zračne džepove i neuspješno ljuštenje |
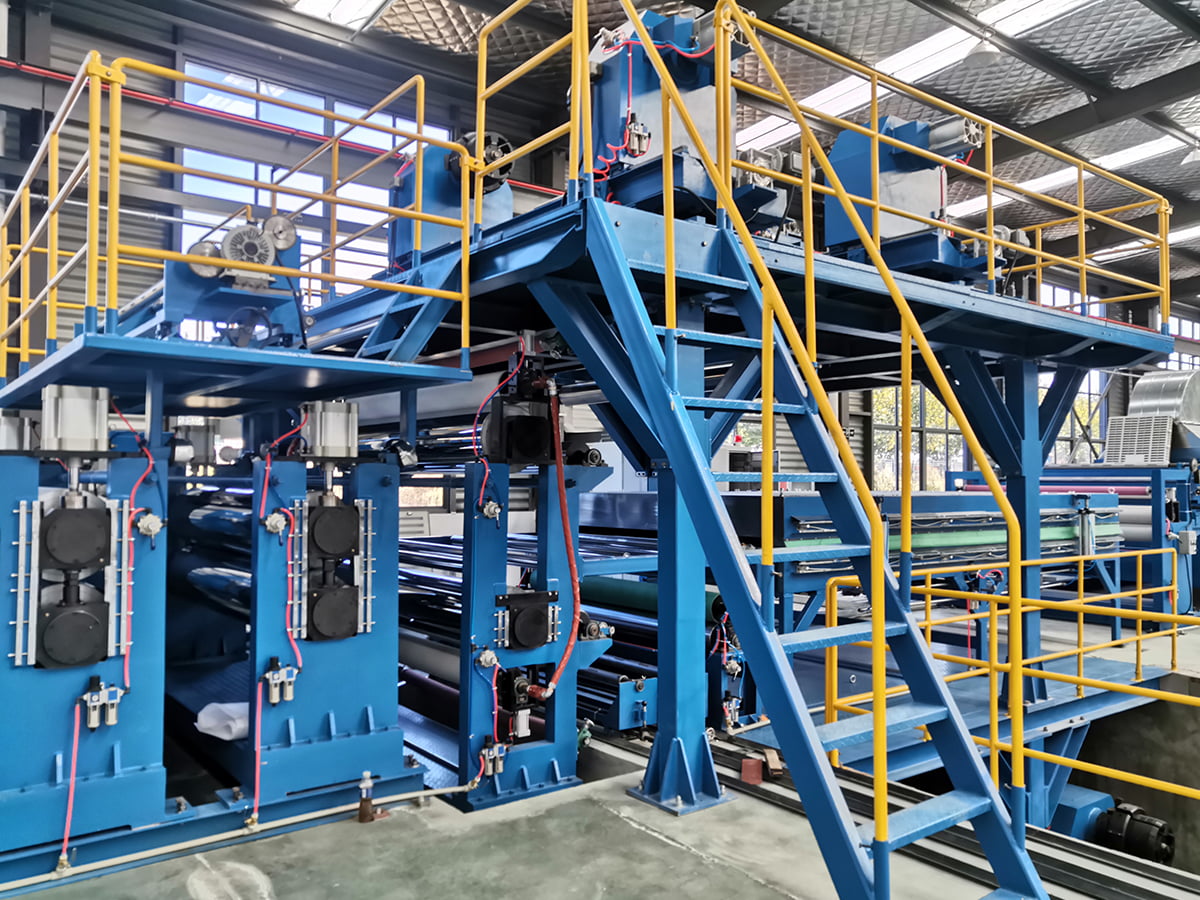
| Jedinica za laminiranje | Spaja jezgru i aluminijsku kožu pod toplinom i pritiskom | Pritisak i raspor valjanja kontroliraju konačnu čvrstoću veze |
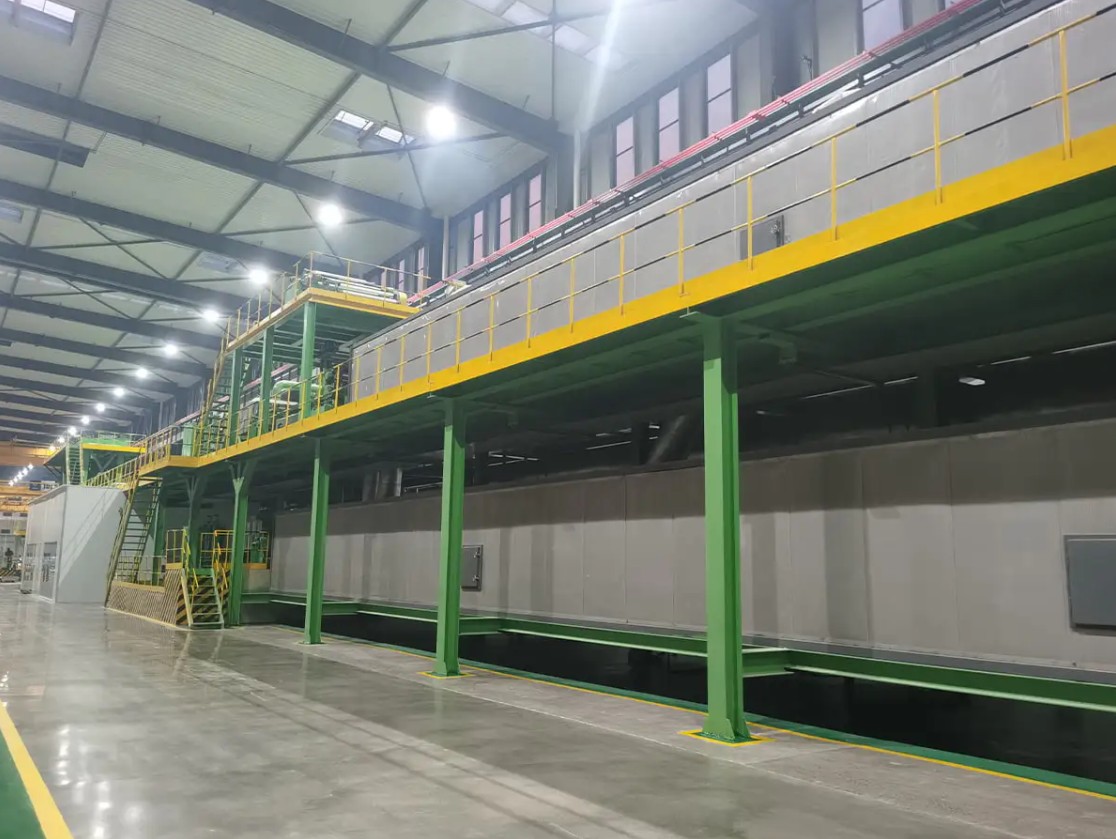
| Rashladni transporter | Učvršćuje vezu i smanjuje toplinski stres | Neravnomjerno hlađenje uzrokuje savijanje i zaostalo naprezanje |
| Podrezivanje i rezanje | Obrezuje rubove i reže ploče na željenu duljinu | Precizno rezanje određuje toleranciju dimenzija i pravokutnost |
Poruka u ovoj tablici je jednostavna: jaka linija nije jedan teški pritisak; to je uravnotežen sustav. Na primjer, dobar dio za prethodnu obradu uklanja ostatke ulja i oksida tako da ljepilo može stvoriti stabilnu vezu. Ako je sloj ljepila neravnomjeran, čak i najskuplji materijal jezgre može uzrokovati mjehuriće ili odvajanje rubova. Ako odjeljak za hlađenje nije dovoljno dugačak, ploče mogu izaći tople i deformirati se tijekom slaganja. Tijekom posjeta tvornici, pitajte kako linija kontrolira napetost, razmak valjaka, grijanje, hlađenje i rezanje u svakom koraku.
Proizvođači koji obrađuju A2 vatrootporne role s jezgrom često preferiraju ACP liniju od svitka do svitka jer se materijal jezgre isporučuje kao rola, a dvije aluminijske strane su laminirane kontinuirano.
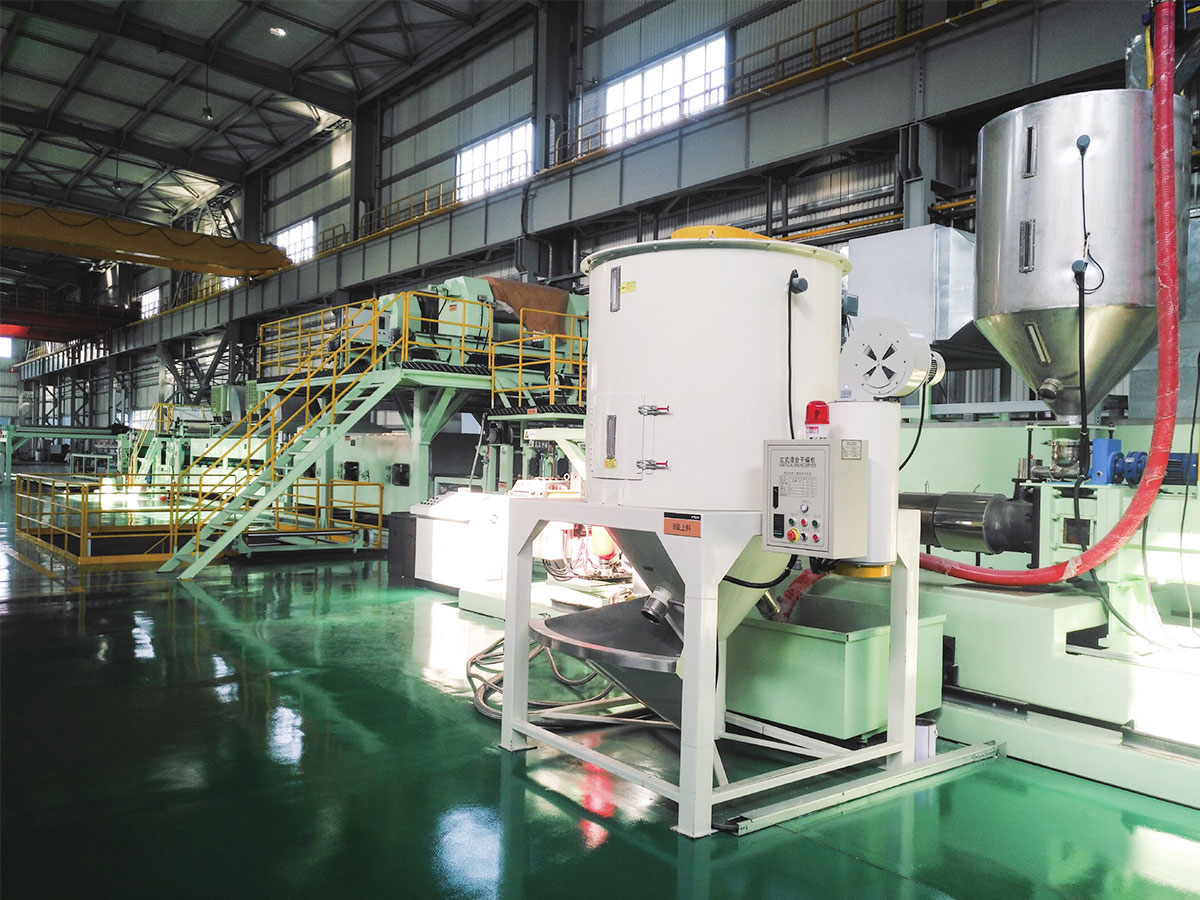
 A2 linija za proizvodnju metalnih kompozitnih ploča od zavojnice do zavojnice Ova linija obrađuje A2 vatrootporne valjke s mineralnom jezgrom u kontinuiranom procesu laminiranja od svitka do svitka, što ga čini praktičnim izborom za proizvođače usredotočene na vatrootporne fasadne ploče. Pogledajte proizvod →
A2, B1 i PE ACP linije: po čemu se razlikuju
Učinkovitost u slučaju požara je prvi faktor koji većina ACP kupaca razmatra. A2 je ograničeni stupanj zapaljivosti prema europskoj klasifikaciji EN 13501-1 i naširoko se koristi za vanjske fasade zgrada gdje protupožarni kodovi ograničavaju zapaljive materijale. B1 je klasa otporna na plamen; još uvijek sadrži polietilen ali s dodacima koji usporavaju širenje plamena. PE ploče s jezgrom nemaju posebnu tvrdnju o otpornosti na vatru i obično se koriste za znakove, unutarnje uređenje i projekte kratkog vijeka. Materijal jezgre mijenja ne samo učinak požara, već i konfiguraciju voda, postavke tlaka, profil grijanja i brzinu.
Budući da A2 i B1 jezgre imaju različitu gustoću i površinsko ponašanje, proizvodna linija mora biti dizajnirana da podnese obje bez pretjeranog vremena promjene. Dvosmjerna linija metalnih kompozitnih panela uobičajeni je odgovor, jer operateru omogućuje prebacivanje između vatrootporne mineralne jezgre i vatrootporne polietilenske jezgre. Ova konfiguracija također šalje jasan signal kupcima: tvornica može odgovoriti na promjenu građevinskih propisa bez ulaganja u drugu kompletnu liniju.
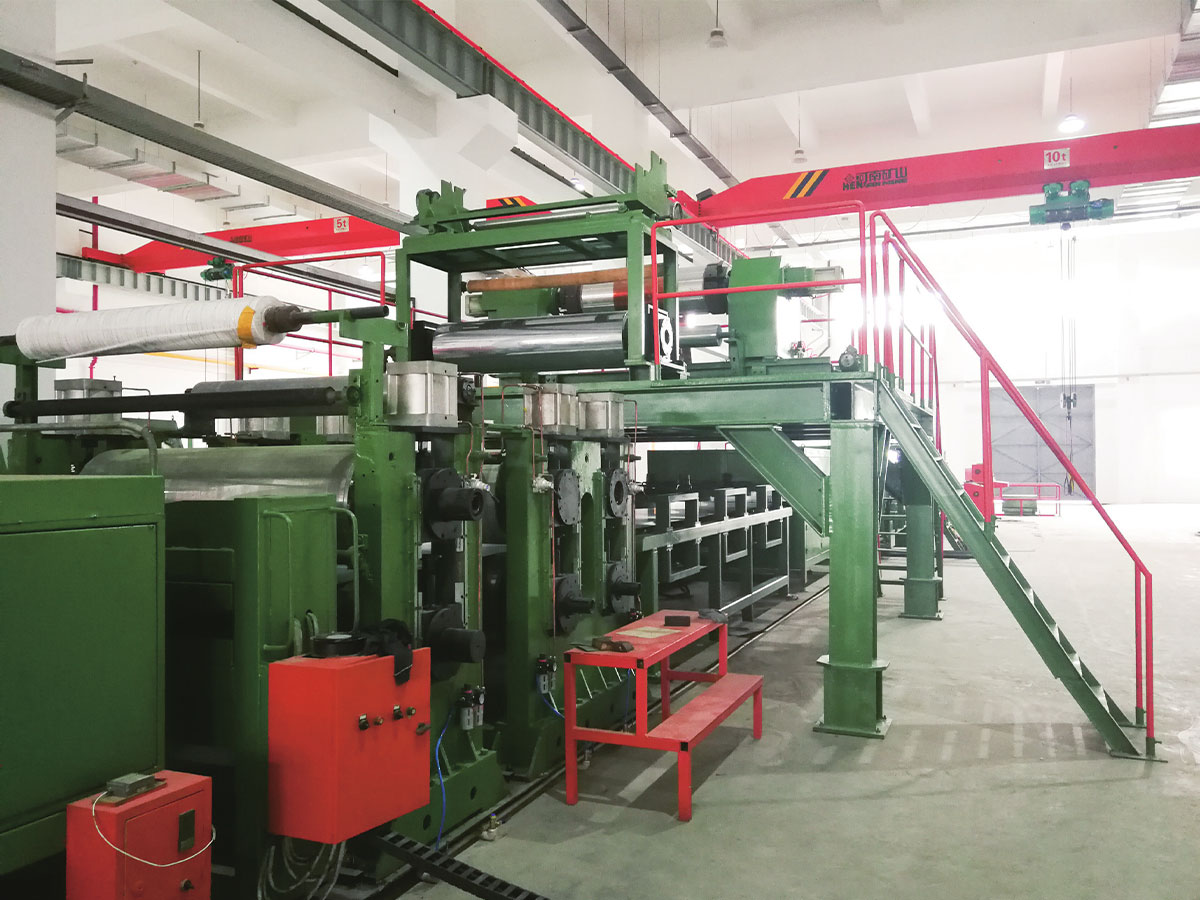
 A2/B1 dvonamjenska linija za proizvodnju metalnih kompozitnih ploča Ova dvosmjerna linija prebacuje između A2 mineralne jezgre i PE/B1 ekstrudirane jezgre na jednoj platformi, nudeći fleksibilnu proizvodnju i bolje korištenje opreme za promjenjive zahtjeve zaštite od požara. Pogledajte proizvod →
Gornji radarski dijagram nije zamjena za podatke laboratorijskih ispitivanja, ali pomaže identificirati ravnotežu koju nudi svaka obitelj proizvoda. A2 jasno pobjeđuje u osi sigurnosti od požara i prikladnosti fasade, zbog čega je specificiran za visoke i javne zgrade na mnogim tržištima. B1 je uravnotežena opcija za unutarnje zidne ploče, reklamne ploče i radove na opremanju maloprodajnih objekata. PE je najprikladniji za oblikovanje i najjeftiniji u pogledu troškova materijala; međutim, treba ga koristiti samo tamo gdje požarni kodovi dopuštaju zapaljive jezgre. Koristite ovu usporedbu kao početnu točku, a zatim potvrdite stvarnu certifikaciju sa svojim dobavljačem materijala.
Proizvođači koji ulaze na tržište s jeftinim pločama često biraju PE i B1 FR kompozitnu liniju, jer može koristiti i standardne polietilenske i vatrootporne jezgre do određene debljine.
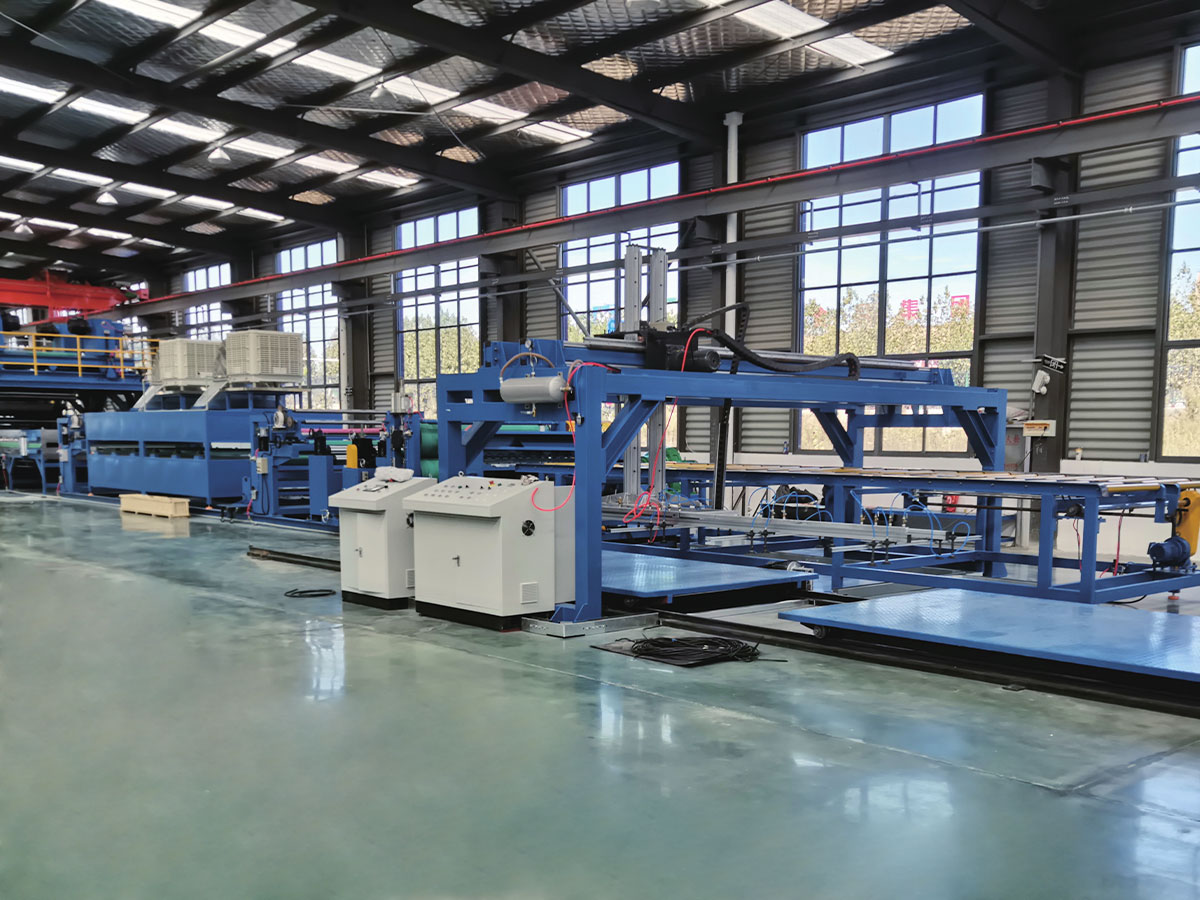
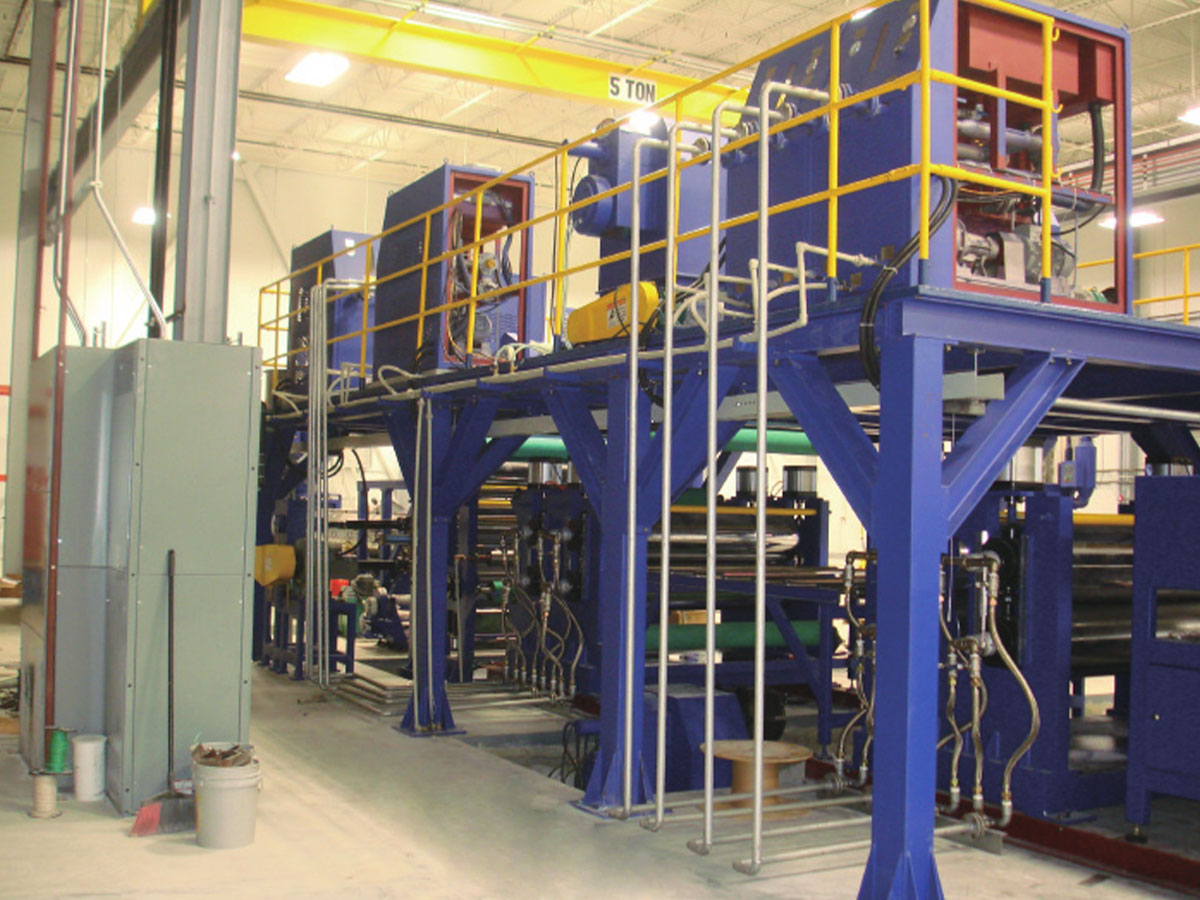 PE/B1 proizvodna linija ACP kompozita otpornog na plamen Ova linija za toplinsko laminiranje koristi i standardne PE i B1 vatrootporne jezgre, s PLC kontrolom i više opcija valjaka za ravnotežu ravnosti, učinkovitosti i troškova proizvodnje. Pogledajte proizvod →
Podaci o izvedbi koji su važni
Najbolji način za usporedbu ACP linija je staviti niz brojeva pored opisa procesa. Tri su broja važna pri svakoj kupnji: brzina linije, potrošnja energije i stopa otpada. Brzina određuje koliko četvornih metara možete proizvesti po smjeni, ali sama brzina vam ne govori hoće li ploče ostati ravne i dobro zalijepljene. Potrošnja energije pojavljuje se na svakom mjesečnom računu za struju, a učinkovit stroj drži taj trošak pod kontrolom. Stopa otpada je skriveni trošak koji često odvaja dobro izgrađenu liniju od jeftine jer izravno utječe na vašu potrošnju materijala.
Gornji dijagram stupaca prikazuje približno priključno opterećenje ACP linije srednje veličine po modulu. Predobrada, koja uključuje čišćenje, ispiranje, sušenje i ponekad kemijsku obradu, često ima najveće priključno opterećenje jer pokreće mnoge pumpe i ventilatore za sušenje. Jedinica za laminiranje još je jedan veliki potrošač jer napaja grijaće elemente i teške valjke. Modul za odmotavanje troši manje energije, ali ga ne treba zanemariti jer mora osigurati točnu napetost. Oprema za rezanje i rukovanje izlazom dodaje manje, ali još uvijek mjerljivo opterećenje. Prilikom uspoređivanja vodova, zatražite od dobavljača potpuni popis priključne snage po modulu i procijenite potrošnju po vrsti proizvoda.
Kako odabrati ACP liniju
Počnite s planom proizvoda, a ne s brošurom o stroju. Definirajte širinu ploče, raspon debljine, vrstu jezgre, boju površine i tjedni učinak koji vam je potreban. Zatim spojite liniju s tim parametrima. Osim toga, pitajte koliko je vremena potrebno za promjenu s jedne veličine ploče na drugu, jer su mnoge ACP narudžbe male i česte. Linija koja obrađuje širok raspon veličina može smanjiti zalihe čak i ako je njezina najveća brzina niža.
- Širina panela: tipično 1000 do 1600 milimetara
- Debljina jezgre: tipično 2 do 6 milimetara
- Tolerancija debljine panela: oko plus ili minus 0,2 milimetra
- Površinska obrada: PVDF, poliester i slične opcije premaza u kolutu
- Razina automatizacije: ručna, poluautomatska ili potpuno automatska s PLC kontrolom
Veličina serije utječe na jediničnu cijenu više nego što mnogi kupci očekuju.
Gornji linijski grafikon prikazuje ilustrativan odnos između veličine serije i troškova jedinične proizvodnje. Kod malih serija, vrijeme postavljanja, promjena boje, čišćenje i ispitne ploče zauzimaju veliki dio vremena proizvodnje. Kako veličina serije raste, ti se fiksni troškovi šire na više četvornih metara, tako da prosječni trošak brzo pada. Oblik krivulje će varirati s dizajnom linije, ali silazni trend je pouzdana polazna točka za planiranje troškova. Ako su vaše narudžbe male, odaberite liniju s brzom promjenom boje i kratkim ciklusima čišćenja, čak i ako košta više unaprijed. Ako su vaše narudžbe duge i ponavljaju se, više se usredotočite na brzinu linije i kontinuirani rad.
Za detaljniju metodu usporedbe pogledajte naš usporedni vodič za kako odabrati proizvodnu liniju metalnih kompozitnih ploča visokih performansi . Vodič na praktičnom jeziku pokriva specifikacijske listove, tvorničke revizije i testove prihvaćanja.
Iskustvo dobavljača koje utječe na vašu liniju
Iskustvo u konstrukciji opreme vidljivo je u detaljima kao što su poravnanje valjaka, krutost okvira, kontrola napetosti i sigurnosne blokade. Naš odjel za strojeve u Jiangsuu bavi se proizvodnjom aluminijskih kompozitnih ploča i opremom za premazivanje zavojnicama od 2004. Linija za proizvodnju aluminijskih kompozitnih ploča A2 koju proizvodi naša tvrtka je priznata od strane provincije Jiangsu kao prva velika oprema i ključna komponenta. Ovi detalji su važni jer ACP linija mora neprekidno raditi tijekom dugih smjena, a mali nedostaci dizajna obično se pokažu nakon prve godine proizvodnje. Kao podružnica za opremu tvrtke Jiangsu Aludeco New Materials, također razumijemo ponašanje A2 rola s jezgrom, aluminijskih zavojnica i ljepljivih filmova.
ACP linija je dugotrajna imovina. Pravi izbor ovisi o vašem tržištu, vašim potrebama za vatrootpornošću, obujmu proizvodnje i vašim očekivanjima podrške nakon prodaje. Posjetite pravi proizvodni pogon, pregledajte linijske module, zatražite podatke o procesu i provjerite raspored isporuke i instalacije. Ako vam možemo pomoći usporediti ACP liniju za vašu veličinu ploče i proračun, obratite se našem inženjerskom timu . Možemo pretočiti vaše proizvodne ciljeve u praktičan prijedlog linije.