
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Smotani aluminijski kolut koji stigne dva posto težak na vrhu i jedan posto lak na repu košta mnogo više od jednog odbačenog koluta. Stroj za premazivanje počinje loviti brzinu linije kako bi zadržao stvrdnjavanje, pećnica se pomiče, a ploče izrezane sa suprotnih krajeva iste zavojnice završavaju s vidljivom razlikom u boji koju nitko ne može objasniti kupcu. Valjaonice aluminija postavljaju mjeru, ravnost, nagnutost i stanje površine koje nasljeđuje svaki daljnji stroj, zbog čega je kvaliteta zavojnica pitanje proizvodnje, a ne detalj kupnje.
Prvi zaključak: valjaonica je stroj za smanjenje debljine, ali ono što kupac zapravo kupuje je ponovljivost. Mlin koji drži uske tolerancije na svakoj zavojnici omogućuje da linija za nanošenje premaza ili kompozita radi prema fiksnom receptu. Mlin koji ne pretvara svaku smjenu u vježbu ručne korekcije. Stranice koje slijede objašnjavaju kako se razlikuju vruće, hladno i valjanje folije, koji parametri svitka spadaju u kupovnu specifikaciju i kako ti parametri putuju kroz premazivanje, laminaciju i završnu obradu panela.
Što zapravo mijenja valjaonica aluminija
Valjaonica provlači metal između jednog ili više pari valjaka. Svaki prolaz smanjuje debljinu i, u isto vrijeme, prepisuje strukturu zrna, temperaturu, ravnost i teksturu površine. Vruće valjanje počinje od lijevane ploče na otprilike 300 do 500 Celzijusa i spušta ingot do kalibra za prijenos. Hladno valjanje, obično na reverzibilnom ili tandemskom mlinu, daje konačnu debljinu zajedno s mehaničkim svojstvima koje je kupac naručio. Valjanje folije koristi naslagane role za postizanje debljina mjerenih u mikronima, pri čemu je kvaliteta površine važnija od čvrstoće.
Udio ulazne debljine uklonjen u jednom prolazu
Stupci pokazuju koliki dio ulazne debljine nestaje u jednom prolazu u svakoj fazi, a razlike objašnjavaju zašto bi kupci u nastavku trebali tretirati toplo valjane i hladno valjane zavojnice kao različite materijale, a ne različite veličine istog materijala. Vrućim valjanjem uklanja se velika apsolutna količina metala po prolazu, ali ostavlja površinu koja još uvijek nosi kamenac, tragove valjanja i osjetno širu mjernu traku. Hladno valjanje uklanja manje metala po prolazu u apsolutnom smislu, ali to je faza u kojoj se zapravo stvaraju tolerancija debljine i ravnost, zbog čega je hladno valjana zavojnica normalna sirovina za linije za premazivanje i laminiranje. Motanje folije zahtijeva najveći postotak smanjenja od svih, ali samo zato što je traka već tanka i hrpa rola je čvrsto podupire s obje strane. Kada specifikacija jednostavno kaže hladno valjano bez imenovanja klase tolerancije, tvornica je slobodna isporučiti bilo gdje unutar tog širokog pojasa, a linija za oblaganje tiho apsorbira razliku kroz otpad i preradu.
Parametri zavojnice koji odlučuju o prinosu nizvodno
Šest brojeva čini većinu štete kada zalutaju. Tablica u nastavku navodi ih s vrijednostima koje dobro kontrolirani mlin normalno može držati, zajedno sa simptomom koji se pojavljuje na proizvodnom podu kada se pomaknu izvan trake.
| Parametar | Praktična meta | Simptom nizvodno kada zaluta |
|---|---|---|
| Tolerancija mjerila | Unutar 1 posto nominalnog po svitku | Promjena težine premaza i stvrdnjavanja, podešavanje brzine linije zavoj po zavojnicu |
| Kruna | Ispod 1 posto širine trake | Pogreške u praćenju trake, neravnomjeran pritisak laminacije, rubni val |
| Ravnost | Unutar 10 I jedinica | Bore u akumulatoru, ogrebotine na vodilicama |
| Nagib | Ispod 3 mm preko 2 m duljine | Dijagonalno zanošenje na liniji, loša registracija na otisnutim završecima |
| Površinski ostatak | Ispod 20 mg po kvadratnom metru ulja | Gubitak prianjanja, stvaranje mjehurića nakon stvrdnjavanja, skidanje premaza |
| Unutarnji promjer i težina zavojnice | Usklađen s odmotačem i trnom | Zaustavnici za premotavanje, teleskopiranje, nesigurno rukovanje |
Odstupanje kolosijeka kroz kampanju motanja od deset zavojnica
Dvije linije slijede odstupanje mjerača kroz kampanju od deset zavojnica, a oblik krivulja važniji je od bilo kojeg pojedinačnog očitanja. Gornja linija predstavlja mlin koji pokreće duge kampanje između izmjena valjaka, tako da odstupanje počinje unutar tolerancije, a zatim se ravnomjerno penje kako se radni valjci troše i termalna kruna se nakuplja. Donja linija pripada mlinu koji češće mijenja valjke, što održava odstupanje ravnomjernim i znači da kupac dobiva gotovo isti proizvod u kolutu deset kao iu kolutu jedan. Linija za premazivanje ne može razlikovati ova dva mlina iz jednog uzorka, jer oba mogu proći dolaznu inspekciju na prvom kolutu kampanje. Razlika postaje vidljiva samo u stopi otpada tijekom mjeseca, zbog čega bi dolazna inspekcija trebala uzorkovati glavu, sredinu i rep nekoliko zavojnica izvučenih iz iste kampanje umjesto temeljitog testiranja jedne zavojnice.
Gdje namotani kolut ulazi u liniju za oblaganje i laminiranje
Za većinu arhitektonskih i transportnih primjena valjani kotur nije gotov proizvod. Prvo prolazi kroz liniju za nanošenje premaza: alkalno čišćenje, pretvorbeni premaz, temeljni premaz, zatim gornji sloj osušen u pećnici, s opcijskim ispisom ili laminacijom filma prije odmicanja. Svaki od tih koraka reagira na metalnu površinu koju je mlin isporučio, što je praktičan razlog zašto je prethodna obrada tako pažljivo specificirana na modernim postrojenjima za nanošenje premaza.
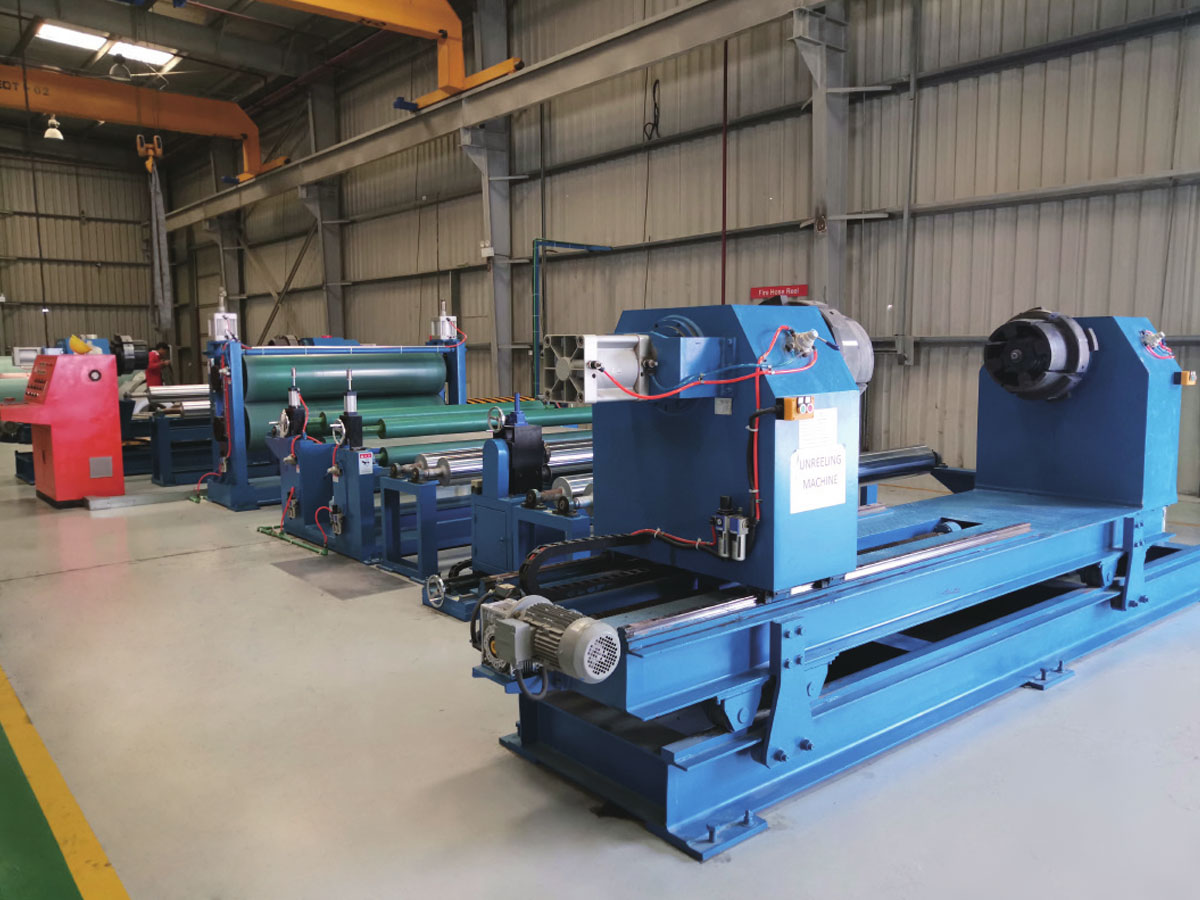
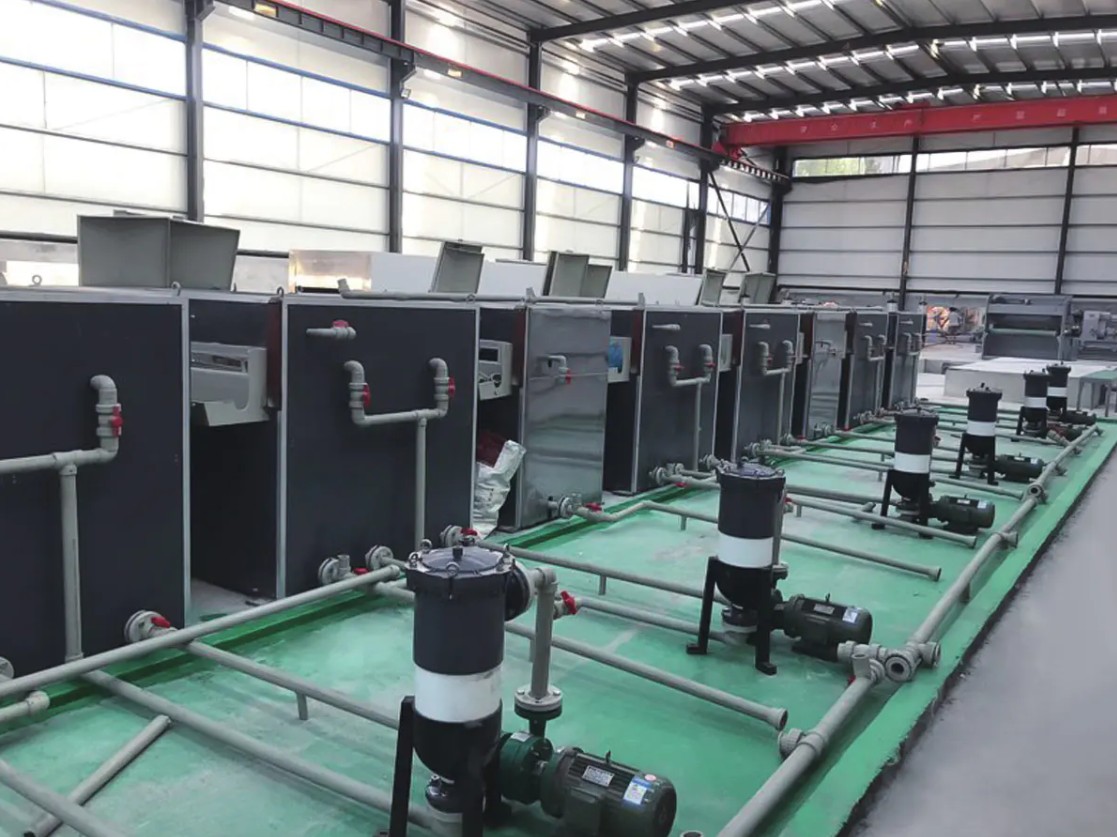
 Linija za premazivanje aluminijskih/čeličnih kotura i tiskanje Pribor za opremu Pogledajte proizvod →
Preostalo ulje za valjanje koje tvornica smatra savršeno prihvatljivim za utiskivanje postaje rizik od prianjanja u trenutku kada se svitak oboji. Prenošenje emulzije, mrlje od oksida i nedosljedna hrapavost, svi se pojavljuju kao nedostaci pri vlaženju koje dobar dio za čišćenje može sakriti neko vrijeme, a zatim ih uopće ne može sakriti kada se brzina linije poveća. To je razlog zašto specifikacije linije za premazivanje obično pozivaju i na kemiju predtretmana i na ulaznu čistoću površine zavojnice, budući da linija ne može nadoknaditi površinu koju nikada u potpunosti ne očisti.
Uzroci zastoja u vezi s zavojnicom na liniji za nanošenje premaza
Dijagram stupaca rangira razloge zaustavljanja ili usporavanja linije za premazivanje zavojnice, temeljeno samo na uzrocima koji se povezuju s dolaznom zavojnicom, a ne samom linijom. Oštećenje rubova je najveći pojedinačni doprinos, jer rubovi svitka čine najtanji dio poprečnog presjeka i najlakše se udubljuju tijekom rukovanja i transporta. Varijacija mjerača je na drugom mjestu: svaka nova zavojnica s drugačijim prosječnim promjerom nameće novu zadanu vrijednost brzine i pećnice, a prijelazne zavojnice obično završe kao otpad. Površinski ostaci su na trećem mjestu i najvarljiviji su u skupini, budući da zavojnica izgleda čisto na podu, a kvar se pojavljuje tek nakon stvrdnjavanja ili nakon što je gotova ploča savijena. Nagib i omoti zajedno čine otprilike četvrtinu incidenata, a oba su problemi u transportu, skladištenju i rukovanju jednako kao i problemi s kotrljanjem.
Od obložene zavojnice do gotove kompozitne ploče
Nakon što je zavojnica obojena, linija kompozitnih ploča laminira je do jezgre i proizvodi ravnu ploču koja se koristi na fasadama, znakovima, transportnim interijerima i sustavima oblaganja. Proizvodi s oznakom vatrootpornosti kao što su ploče A2 i B1 zahtijevaju jezgru ispunjenu mineralima i kontrolirani ljepljivi sloj, a linija mora zadržati debljinu i čvrstoću spoja istovremeno pri brzini proizvodnje. Doprinos valjaonice postaje neizravan u ovoj fazi, ali ostaje vidljiv: ujednačenost debljine određuje hoće li obje ploče laminirati pod istom napetosti, a ravnost određuje je li gotova ploča još uvijek ravna nakon dijela za hlađenje. Ako vagate opcije opreme, ovaj vodič na kako odabrati proizvodnu liniju metalnih kompozitnih ploča visokih performansi objašnjava kompromise na razini strune koji se nalaze iznad kvalitete zavojnice.
 Linija za proizvodnju metalnih kompozitnih ploča A2 Godine 2012. neovisno smo razvili liniju za proizvodnju metalnih kompozitnih ploča A2, kontinuiranu liniju za laminiranje druge generacije posebno dizajniranu za proizvodnju Cl... Pogledajte proizvod →
Praktično iskustvo na ovim linijama uvijek iznova ukazuje na isti zaključak: kupci koji smanje tolerancije zavojnice prije puštanja linije u rad provode prvu godinu poboljšavajući prinos, dok kupci koji zavojnice tretiraju kao robu provode je u gašenju požara. Jeftinije je odbaciti zavojnicu kod robe prema unutra nego odbaciti gotovu ploču na fasadi.
Usporedba izvora zavojnice prije nego što potpišete
Većina proizvođača kupuje iz više od jednog izvora, a profili se razlikuju na načine koji se pojavljuju samo pod pritiskom proizvodnje.
Profil izvora zavojnice prema pet kriterija kupnje
Radarska karta uspoređuje dva uobičajena izvora zavojnice prema pet kriterija koji su najvažniji za liniju premaza ili laminacije, pri čemu vanjski prsten predstavlja najbolju izvedbu u klasi. Tamniji oblik je integrirani mlin koji lijeva, valja i otprema s jednog mjesta, i ima dobre rezultate u kontroli debljine jer rasporedom valjanja i metalurgijom upravlja jedan tim. Lakši oblik je trgovac ili servisni centar koji kupuje zavojnice na otvorenom tržištu i preprodaje ih, a njegov profil je prirodno slabiji na kontrolu širine i ravnosti jer nema utjecaja na raspored valjanja. Dosljednost isporuke jedina je os u kojoj trgovac može parirati ili pobijediti mlin, budući da servisni centar često drži zalihe i može isporučiti jednu zavojnicu brže nego što mlin može zakazati kampanju. Praktično čitanje je jednostavno: trgovci odgovaraju malim serijama i hitnim zamjenama zavojnica, dok vatrootporne fasade, tiskani završni slojevi i strukturne ploče obično opravdavaju višu cijenu zavojnica s dokumentiranom poviješću valjanja.
- Zatražite potvrdu svitka s toplinskim brojem, legurom, temperaturom i navedenim rasponom tolerancije.
- Uzmite uzorak glave, sredine i repa najmanje dvije zavojnice iz iste kampanje umjesto da temeljito testirate jednu zavojnicu.
- Pitajte koliko dugo kampanja traje između promjena bacanja, jer taj jedan odgovor predviđa pomicanje mjerila.
- Prije prve isporuke provjerite unutarnji promjer zavojnice, težinu i orijentaciju oka u odnosu na uređaj za odmotavanje.
- Provjerite nagib s ravnilom na podu, a ne na stroju, tako da se oštećenje pri rukovanju ne sakrije.
Izgradnja specifikacije oko vaše linije, a ne mlina
Većina sporova oko valjanog aluminija dolazi od specifikacija napisanih radi praktičnosti valjaonice, a ne zbog stvarnosti završne linije. Pojas tolerancije koji odgovara općem proizvođaču neće odgovarati liniji koja izvodi fiksni recept za premazivanje pri konstantnoj brzini, a razmak se uvijek plaća na kraju procesa. Obrnuto je također istinito, jer prekomjerno određivanje širine i ravnosti na proizvodu koji će biti izrezan na male komadiće jednostavno povećava troškove bez dodavanja prinosa.
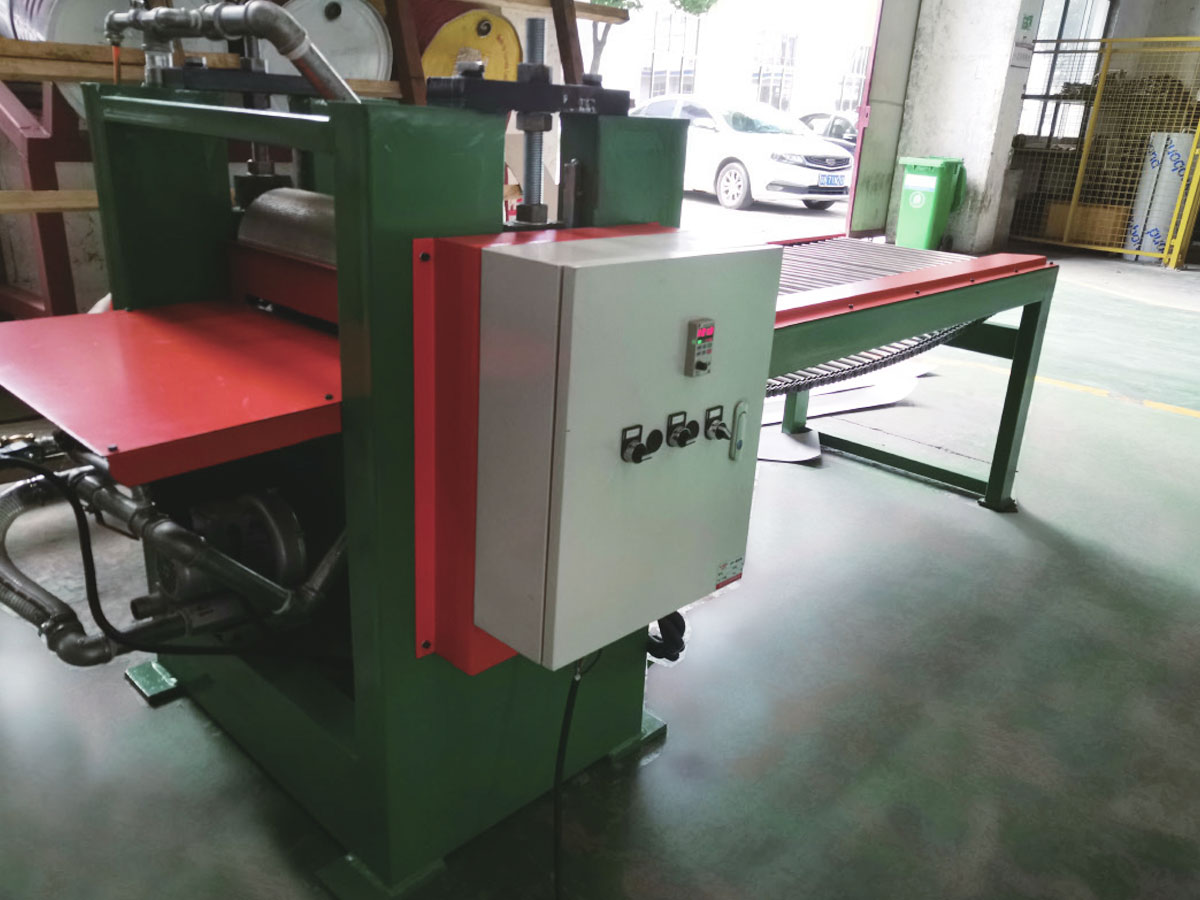
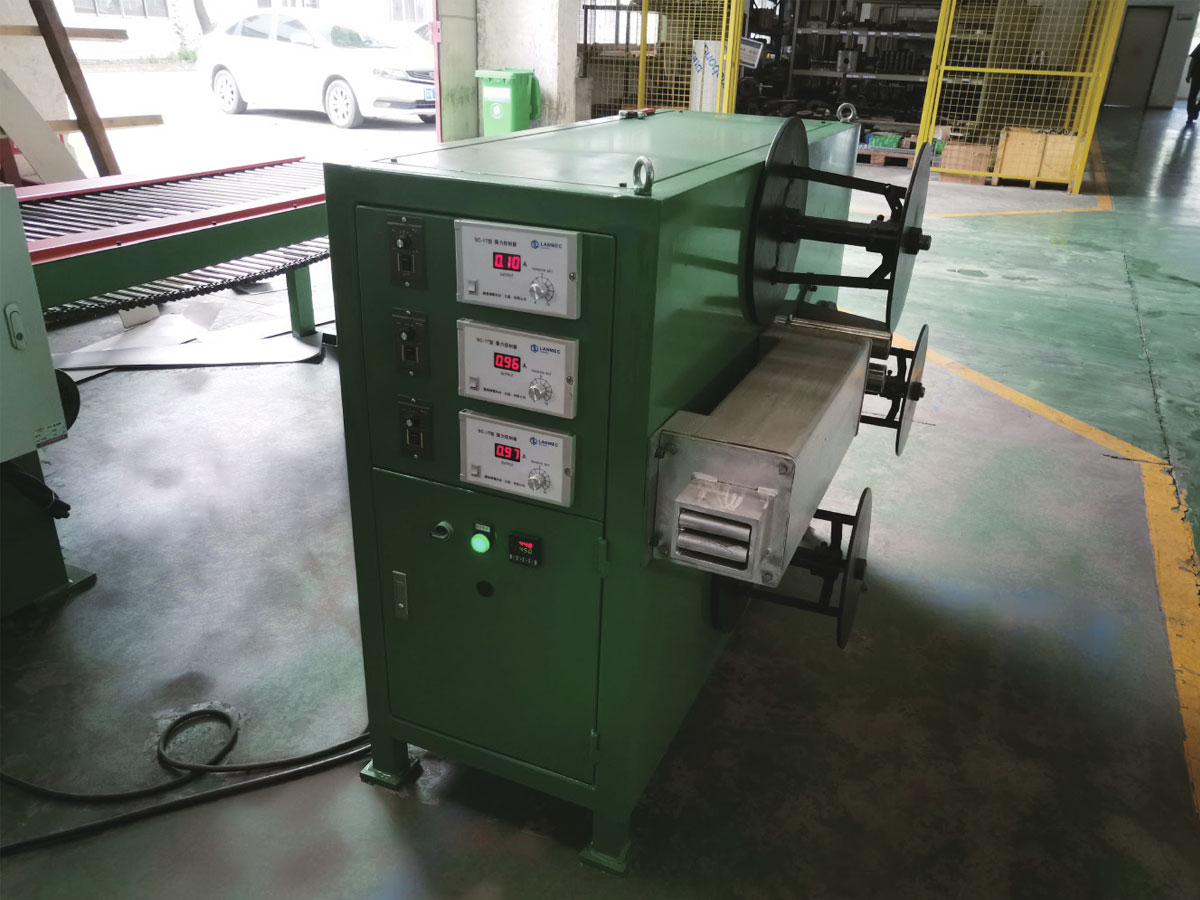
 Proizvodna linija za premotavanje zavojnica Predstavljanje proizvoda: Naknadna obrada i završna obrada materijala u zavojnicama važne su karike za osiguranje kvalitete proizvoda. Proizvodna linija linije za premotavanje je posebna... Pogledajte proizvod →
Također je vrijedno planirati nesavršenu zavojnicu, a ne pretpostavljati je. Tamo gdje pristigli materijal redovito stiže s namotajem, teleskopskim ili nestabilnim omotom, korak ponovnog valjanja koji vraća profil napetosti obično je jeftiniji od odbacivanja gotovih ploča ili rada linije za premazivanje smanjenom brzinom tijekom cijele smjene. Ista logika vrijedi i za stanje rubova: mrežna stanica za obrezivanje i odstranjivanje rubova može spasiti materijal koji bi inače bio smanjen, pod uvjetom da je nedostatak dosljedan, a ne slučajan.
Uzorak koji se nalazi na svakom materijalu s kojim radimo je ovaj. Kvaliteta kotrljanja postavlja gornju granicu prinosa, kvaliteta opreme određuje koliko ste blizu toj gornjoj granici zapravo trčali, a to dvoje treba specificirati zajedno. Ako usklađujete novi premaz ili kompozitnu liniju s već postojećom zalihom zavojnice ili obrnuto, razgovarajte s našim inženjerima prije izdavanja narudžbenice, jer je najjeftiniji trenutak za popravljanje neusklađenosti tolerancije prije rezanja čelika ili aluminija.