
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ekstruzijski puhani film je dominantna metoda za proizvodnju plastičnih filmova koji se koriste u pakiranju, poljoprivredi i industriji. Proces je poželjan jer stvara kontinuirani cjevasti film s uravnoteženom čvrstoćom u smjeru stroja i poprečnom smjeru, dobrom sposobnošću brtvljenja i optičkom jasnoćom. Ako specificirate liniju puhanog filma ili planirate nizvodne operacije pretvorbe, razumijevanje temeljne mehanike, konfiguracije opreme i ponašanja materijala pomoći će vam da izbjegnete skupe neusklađenosti. Ovaj članak objašnjava kako funkcionira ekstruzija puhanim filmom, koje su varijable važne i kako daljnja laminacija može produžiti učinkovitost filma.
Kako radi ekstruzijsko puhani film
Ekstruzija puhanim filmom počinje s polimernim peletima koji se unose u spremnik. Rotirajući vijak unutar grijane bačve topi, miješa i prenosi polimer. Talina prolazi kroz filtar za uklanjanje kontaminanata, zatim ulazi u prstenastu (kružnu) matricu. Kako talina izlazi iz matrice, formira cijev debelih stijenki. Zrak se uvodi kroz središte matrice, napuhujući cijev u mjehurić. Mjehurić se hladi zračnim prstenom dok se povlači prema gore. Na vrhu, skupljajući valjci izravnavaju mjehurić u ravni film, koji se zatim namotava u role.
- Punjenje i topljenje: Peleti ulaze u ekstruder; toplina i smicanje pretvaraju ih u homogenu talinu.
- Filtriranje: Sito ili kontinuirani filtar uklanja gelove i strane čestice.
- Ekstruzija matrice: Talina teče kroz spiralni trn ili sličnu matricu kako bi se formirala jednolika cijev.
- Napuhavanje mjehurića: unutarnji tlak zraka širi cijev; vanjski zračni prsten ga hladi.
- Savijanje i namotavanje: Valjci za vođenje skupljaju mjehurić; film se po potrebi reže i namota.
Blow-up ratio (BUR), odnos konačnog promjera mjehurića i promjera matrice, obično se kreće od 1,5 do 4,0. Visina linije smrzavanja, gdje se film skrućuje, utječe na kristalnost i optička svojstva. Ove dvije varijable prilagođene su kako bi uravnotežile snagu, maglu i učinak.
Uobičajene konfiguracije puhanog filma
Jednoslojne linije ostaju isplative za jednostavne filmove, ali višeslojna koekstruzija postala je standard za zahtjevne primjene. Donja tablica sažima tipične konfiguracije.
| Konfiguracija | Tipična struktura slojeva | Primarne koristi |
|---|---|---|
| Jednoslojni | Jedan ekstruder | Najniža cijena, jednostavno rukovanje, pogodno za torbe i uloške opće namjene |
| ABA (troslojni) | Dva ekstrudera, jedan zajednički | Poboljšana čvrstoća i barijera uz niže troškove materijala; vanjski slojevi mogu biti od djevičanske smole |
| Petoslojni | Tri do pet ekstrudera | Precizna kontrola slojeva barijere, brtvila i žilavosti; koristi se za pakiranje hrane i medicinskih filmova |
| Mini puhani film | Kompaktan jednoslojni ili višeslojni | Laboratorijska i maloserijska proizvodnja; brza promjena za ispitivanje materijala |
Odabir konfiguracije ovisi o potrebnoj barijeri, krutosti, ponašanju brtvljenja i proračunu. Više slojeva dodaje fleksibilnost, ali i složenost u dizajnu matrice, kontroli zračnog prstena i održavanju.
Materijali korišteni u ekstruziji puhanim filmom
Odabir smole određuje učinkovitost filma više od bilo kojeg drugog pojedinačnog čimbenika. Uobičajene ocjene uključuju:
- LDPE: dobra čvrstoća taljenja, laka obrada, umjerena bistrina.
- LLDPE: veća žilavost i otpornost na probijanje; često se miješa s LDPE.
- HDPE: visoka krutost i otpornost na vlagu; koristi se za tanke folije i vrećice.
- mLLDPE: vrhunska čvrstoća i mogućnost brtvljenja pri manjoj debljini.
- EVA: poboljšana fleksibilnost i brtvljenje na niskim temperaturama.
- Ionomeri i specijalni kopolimeri: izvrsna otpornost na ulja i masti za pakiranje hrane.
Aditivi kao što su sredstva protiv klizanja, antiblokirajuća sredstva i antioksidansi često se dodaju u smolu za kontrolu trenja, blokiranja i degradacije. Za višeslojne filmove, svaki sloj može koristiti različitu smolu kako bi se postigla ciljna ravnoteža svojstava.
Kritične procesne varijable koje utječu na kvalitetu filma
Operateri prilagođavaju nekoliko varijabli kako bi održali dosljednu kvalitetu filma. Mala odstupanja mogu uzrokovati varijaciju debljine, geliranje ili bore.
- Omjer povećanja (BUR): viši BUR povećava poprečnu čvrstoću, ali može smanjiti stabilnost mjehurića.
- Visina linije smrzavanja (FLH): Niža FLH poboljšava jasnoću, ali može smanjiti otpornost na trganje.
- Brzina hlađenja: Brže hlađenje smanjuje kristalnost, poboljšava žilavost i prozirnost.
- Brzina skidanja: Uravnotežuje izlaz sa željenom debljinom; previsok može uzrokovati rezonanciju povlačenja.
- Razmak matrice i temperatura: Utječu na tlak taline i jednolikost filma.
- Unutarnje mjehurićno hlađenje (IBC): Povećava učinak i stabilizira mjehurić za brze vodove.
Praćenje debljine skenerom i podešavanje geometrije zračnog prstena standardne su prakse na modernim linijama. Bez kontrole zatvorene petlje, varijacija debljine može premašiti plus ili minus deset posto, trošeći smolu i uzrokujući probleme s pretvorbom nizvodno.
Primjena puhanog filma
Puhani film koristi se u mnogim industrijama jer se može prilagoditi različitim zahtjevima debljine, čistoće i čvrstoće.
- Pakiranje: vrećice, obloge, folije za hranu, folije za kaširanje.
- Poljoprivreda: folije za staklenike, vreće za silažu, folije za malč.
- Medicina: sterilne zaštitne folije, vrećice za IV.
- Konstrukcija: parne brane, privremeni ogradi.
- Industrija: površinske zaštitne folije, rastezljive folije.
Mnoge od ovih aplikacija zahtijevaju dodatne korake pretvaranja. Tisak, rezanje i laminacija pretvaraju osnovni puhani film u strukturu pakiranja visokih performansi.
Od puhanog filma do laminacije i premazivanja
Puhani film često služi kao podloga ili brtveni sloj u višeslojnoj strukturi. Kako bi dodali svojstva barijere, kvalitetu ispisa ili mehaničku čvrstoću, pretvarači laminiraju film s drugim materijalima. Koriste se ljepila na bazi otapala, bez otapala i na bazi vode, ali PUR (poliuretanska reaktivna) laminacija privukla je pozornost zbog svoje učinkovitosti i manjeg utjecaja na okoliš.
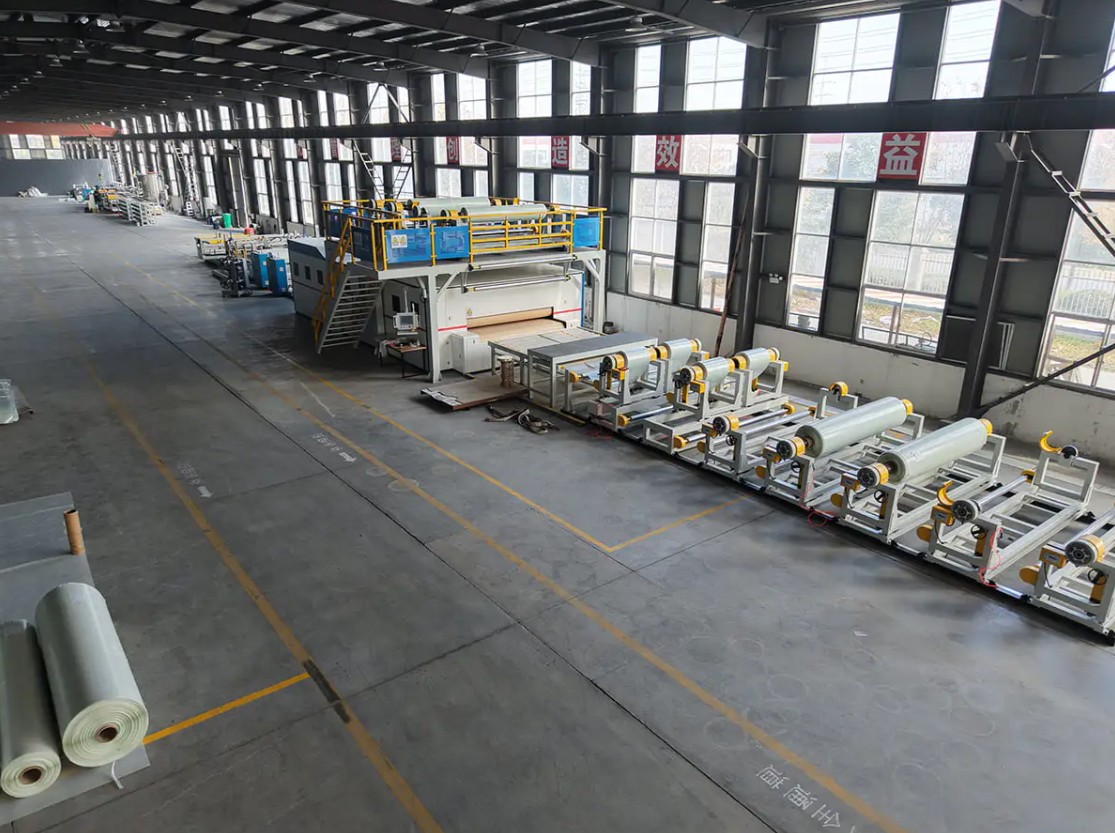
Ako se vaša djelatnost preseli s proizvodnje filma na fleksibilno pakiranje, možda će vam trebati linija za laminiranje PUR-a i filma. Ove linije kombiniraju odmotavanje, nanošenje ljepila, sušenje ili stvrdnjavanje i premotavanje u jednom kontinuiranom procesu.
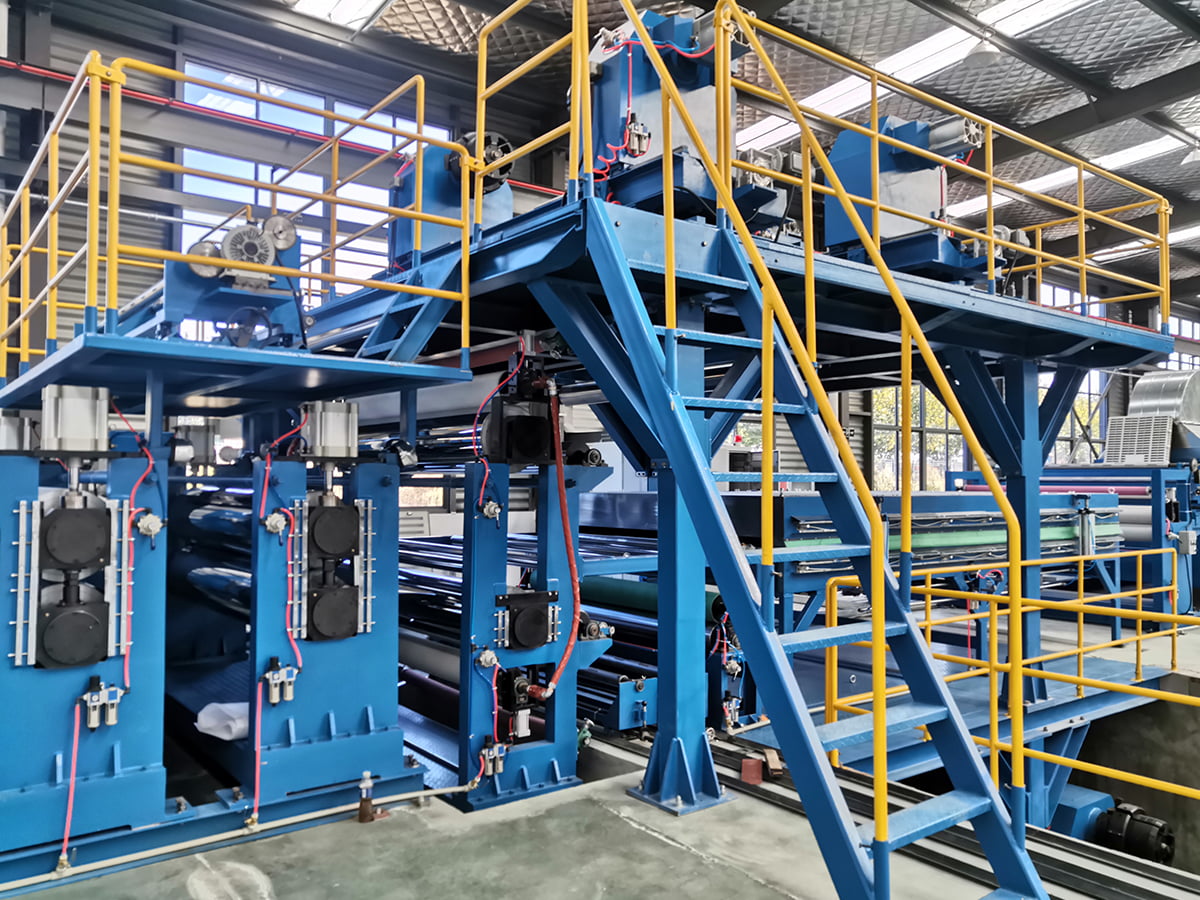
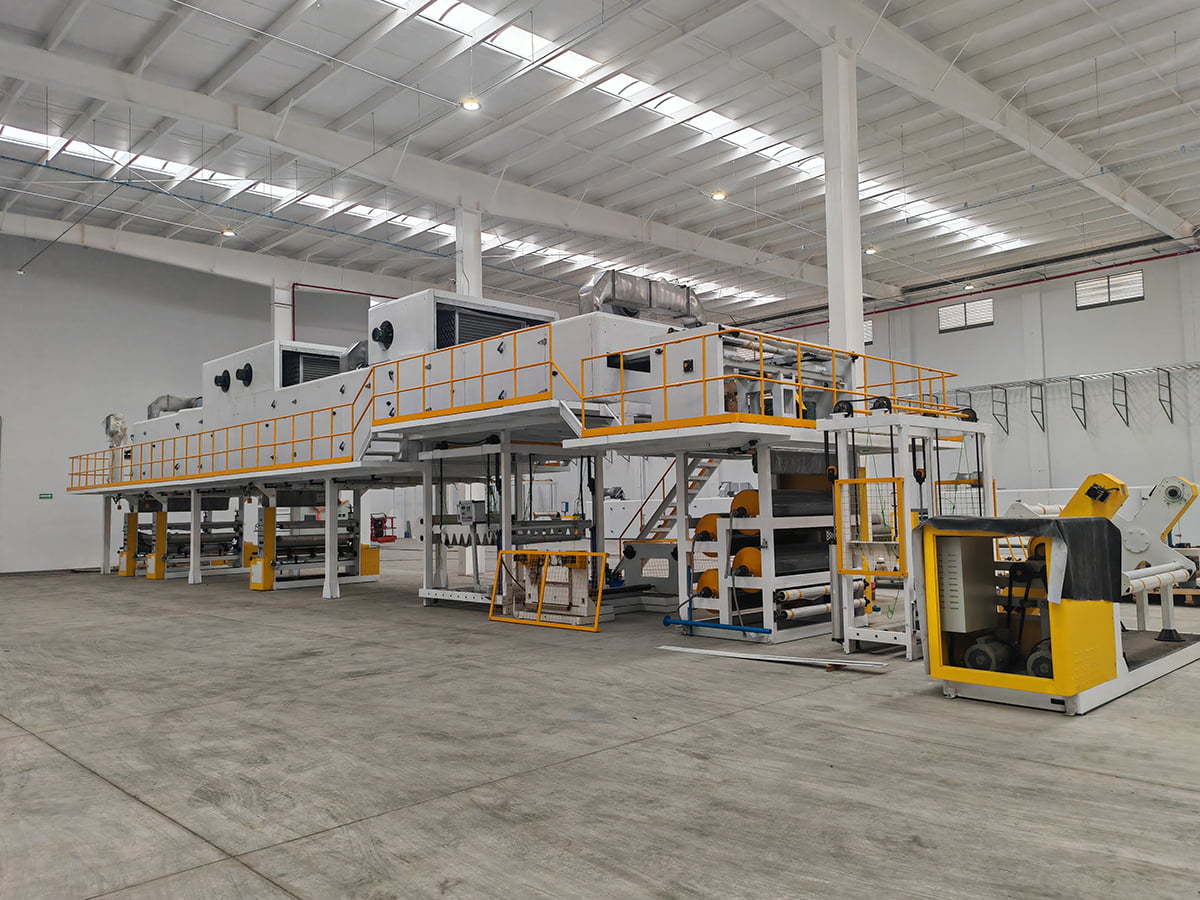
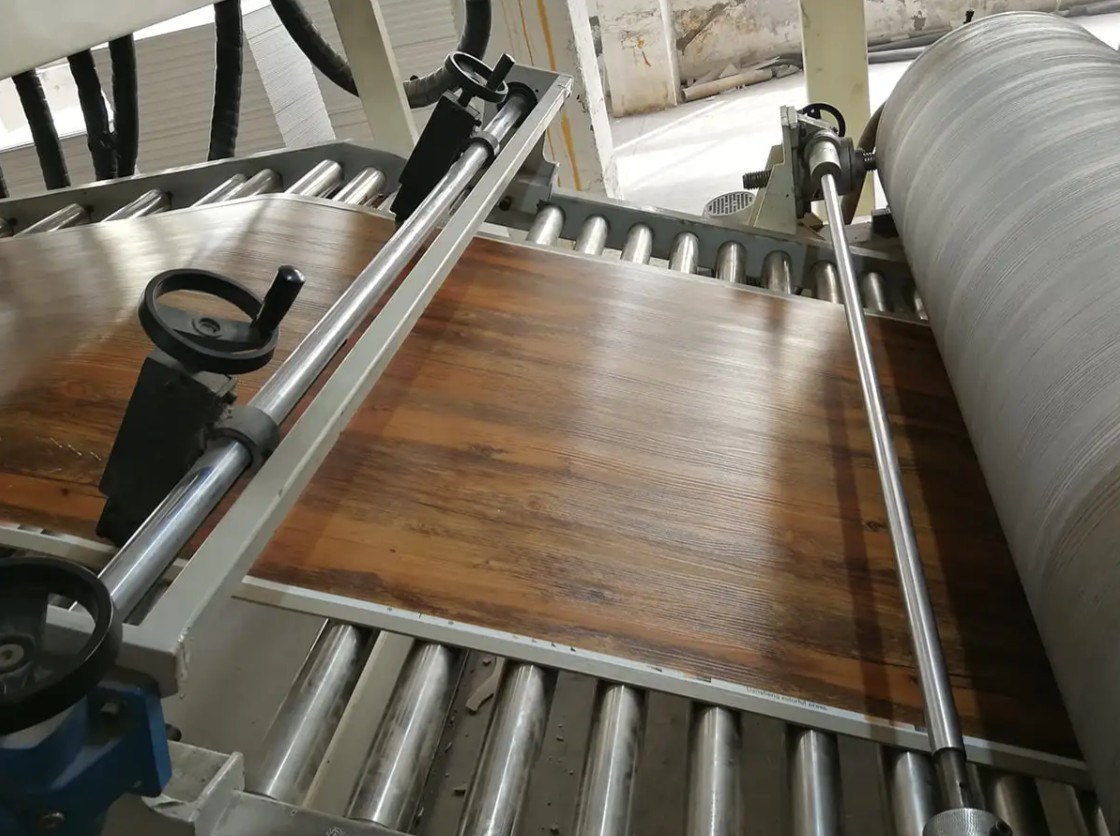
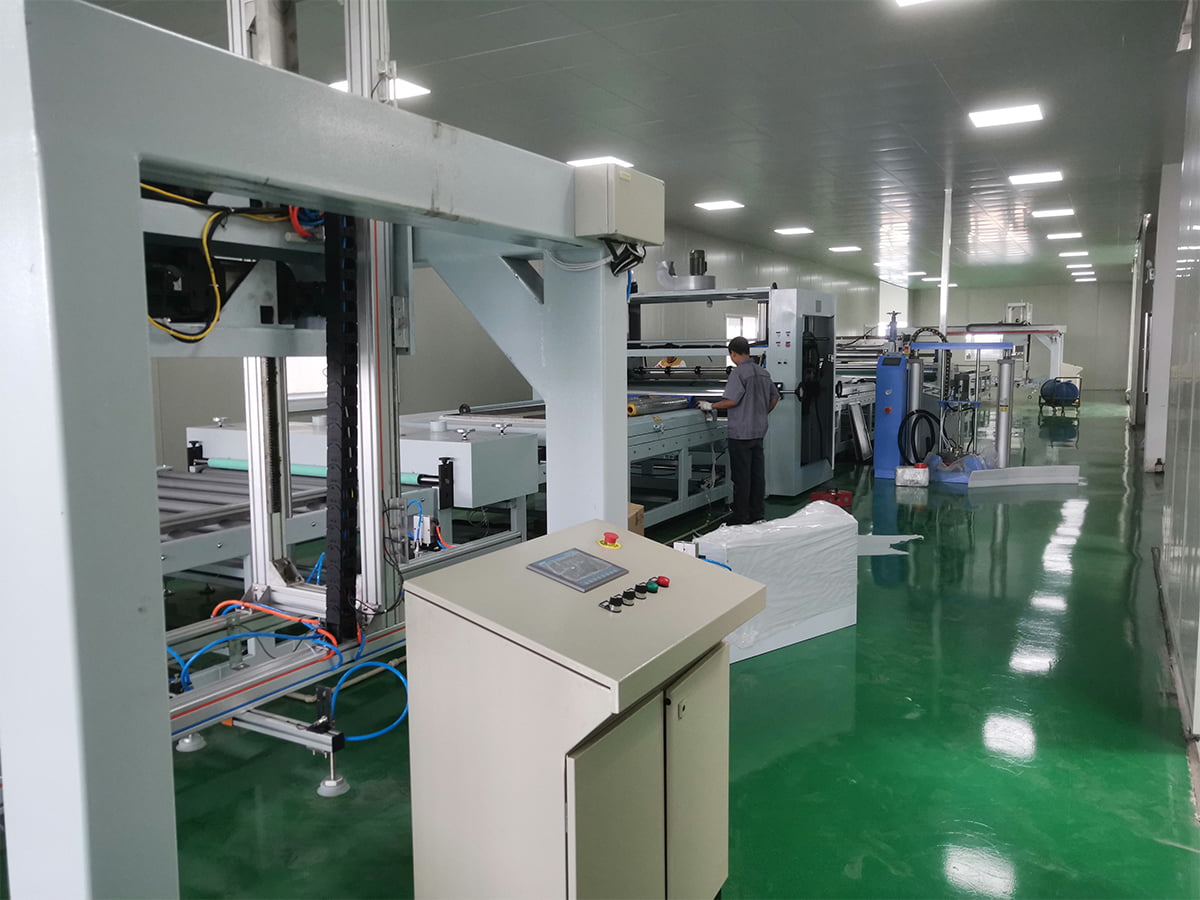 Linija za laminiranje PUR premaza i filmova Za dugotrajnu laminaciju folije za panele, ova PUR linija koristi ljepilo koje stvrdnjava vlagu za lijepljenje ukrasnih, zaštitnih ili funkcionalnih folija na metal, plastiku, drvo ili staklo. Pogledajte proizvod →
Za jednostavnije strukture, namjenska proizvodna linija za laminiranje filma može spojiti dva ili više filmova toplinom, ljepilom ili premazom ekstruzijom. Izbor ovisi o vrsti ljepila, brzini i širini podloge.
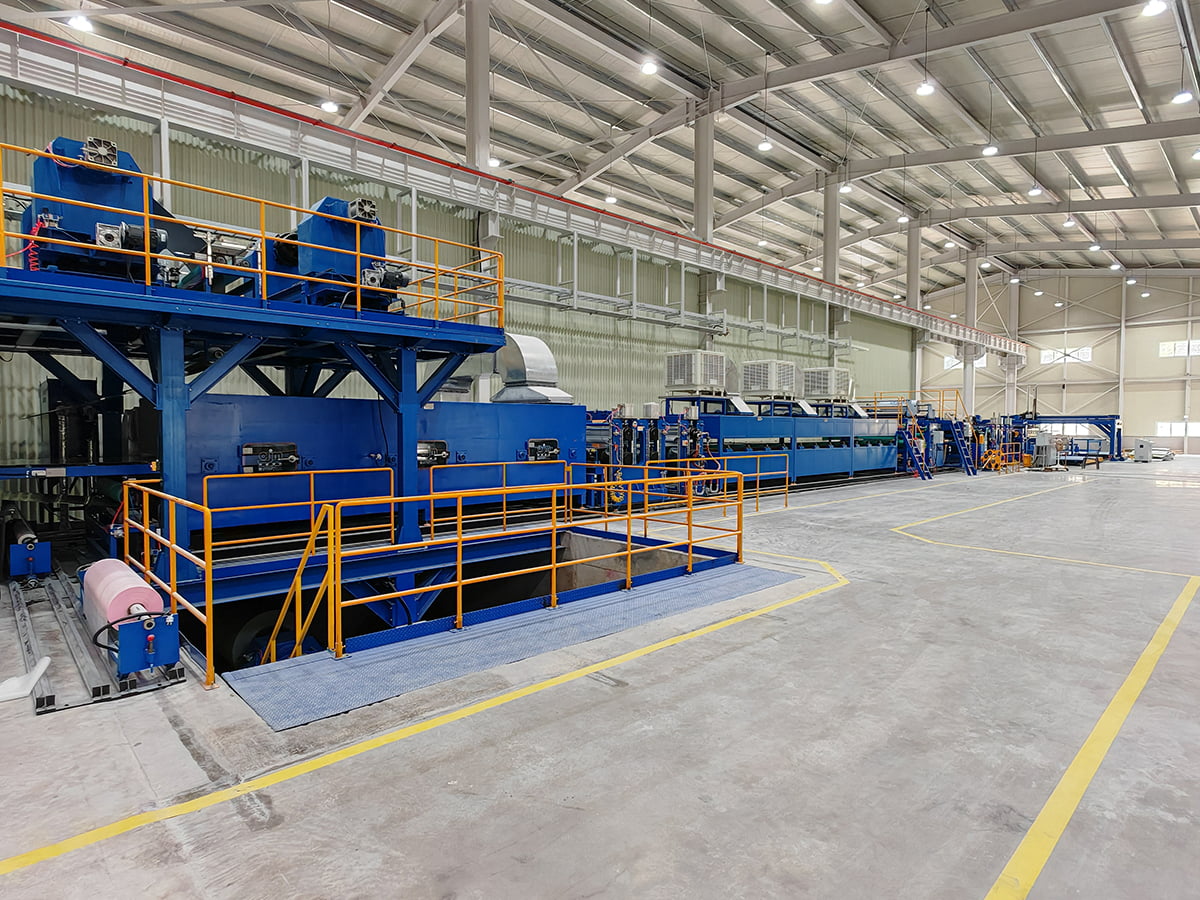
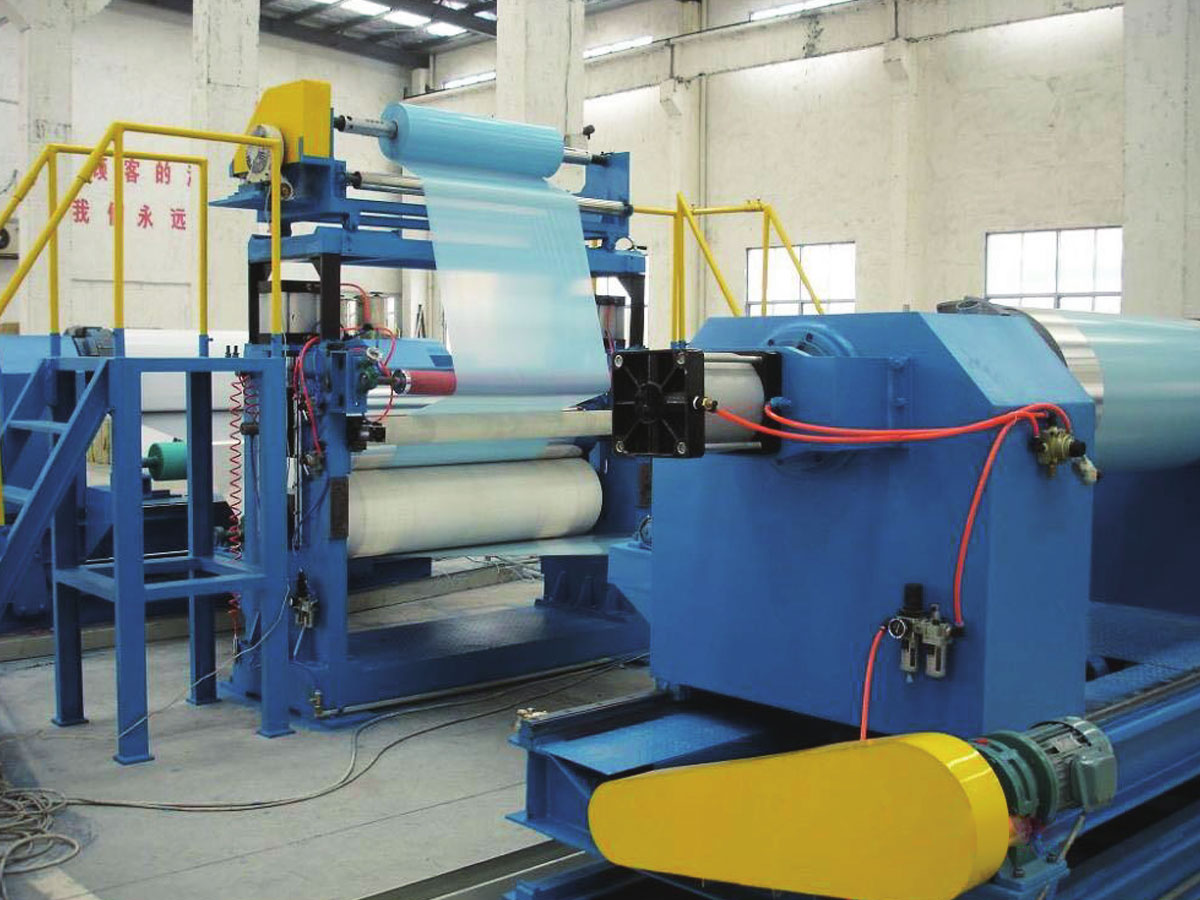 Linija za proizvodnju plastificiranih filmova Za jednostavnije strukture zaštitnih filmova, ova linija primjenjuje PE, PET i funkcionalne filmove na metalne, staklene, plastične i elektroničke izratke s preciznom kontrolom napetosti i laminacije. Pogledajte proizvod →
Ovi nizvodni koraci su kritični jer puhani film s izvrsnim rasteznim svojstvima još uvijek može pokvariti ako je veza laminacije slaba ili je ljepilo nekompatibilno. Usklađivanje površinske energije filma, kemije ljepila i napetosti linije dio je specifikacije opreme.
Razmatranja kupnje za puhani film i nizvodne vodove
Kada procjenjujete liniju puhanog filma, počnite sa smolom koju planirate koristiti i svojstvima filma koja morate postići. Izlazna brzina, širina filma, broj slojeva i raspon debljine definiraju omotnicu osnovne opreme. Evo ključnih pitanja:
- Koja je maksimalna i minimalna debljina koju trebate i koja širina?
- Hoćete li koristiti visoke razine LLDPE ili mLLDPE? Oni zahtijevaju različite dizajne vijaka i kapacitet hlađenja.
- Trebate li in-line površinsku obradu kao što je koronska obrada za ispis ili laminaciju?
- Koja je razina tolerancije debljine prihvatljiva? Mjerenje zatvorene petlje povećava troškove, ali smanjuje otpad.
- Kako će se linija integrirati s daljnjom opremom za laminaciju, tiskanje ili izradu vrećica?
Za nizvodnu laminaciju, razmotrite vrstu ljepila, zahtjeve za stvrdnjavanje i kontrolu napetosti podloge. Linija koja dobro radi brzinom od 50 metara u minuti može imati problema s brzinom od 200 metara u minuti ako je dio za sušenje ili stvrdnjavanje premali. Dostupnost rezervnih dijelova i lokalna servisna podrška također utječu na ukupne troškove vlasništva.
Ako vaš proizvodni plan uključuje kompozitne ploče, PVC laminate ili specijalne folije, dobavljač s iskustvom u više kompozitnih procesa može vam pomoći da izbjegnete izolirane odluke o opremi. Na primjer, tvrtke koje grade linije metalnih kompozitnih ploča i linije za laminiranje filma razumiju kako rukovanje supstratom, napetost i povijest topline međusobno djeluju.
Zaključak
Ekstruzijski puhani film ostaje pouzdan i prilagodljiv proces za proizvodnju plastičnih filmova sa širokim rasponom svojstava. Uspjeh ovisi o razumijevanju interakcije između smole, dizajna matrice, hlađenja i nizvodne pretvorbe. Određivanjem prave konfiguracije linije i kontroliranjem kritičnih varijabli kao što su BUR i visina linije smrzavanja, možete postići dosljednu kvalitetu i smanjiti otpad. Kada vaša primjena zahtijeva laminiranje, premazivanje ili kompozitne strukture, integracija odgovarajuće prateće opreme jednako je važna kao i sama linija puhanog filma. Partner s iskustvom u više složenih procesa može vam pomoći da te veze učinkovito uspostavite.