
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Linija za petoslojne SPC podove koja radi brzinom od pet do šest metara u minuti može izgubiti pola pomaka proizvodnje na nešto tako malo kao što je pomak debljine 0,1 mm. Operater to vidi na gotovoj paleti, a ne na matrici, a do tada je ekstruder već gurnuo nekoliko stotina metara daske koja nije u skladu s specifikacijama. Isti se uzorak pojavljuje na linijama CFRT trake, linijama za presvlačenje PVC i PU kožom i linijama za laminiranje metalnih kompozita. Stroj je sposoban; proces jednostavno nije ispravljen dovoljno brzo.
To je pravi slučaj za automatizaciju strojeva za ekstruziju. Ne radi se o zamjeni operatera, niti se radi o kupnji najskupljeg regulatora na tržištu. Radi se o zatvaranju petlji koje odlučuju o debljini, adheziji i kvaliteti površine, te njihovom zatvaranju dovoljno brzo da se ispravak dogodi prije nego što se materijal potroši. Sve dolje slijedi iz te jedne ideje.
Što zapravo pokriva automatizacija strojeva za ekstruziju
Na kompozitnoj liniji koja se temelji na ekstruziji, automatizacija je hrpa kontrolnih petlji, a ne jedna značajka. Linija se može dobro automatizirati na jednom mjestu i potpuno ručno dva metra nizvodno, zbog čega dvije tvornice koje koriste sličnu opremu završavaju s vrlo različitim prinosima. Petlje koje su najvažnije su:
- Punjenje taline i doziranje: gravimetrijsko ili volumetrijsko punjenje smole, punila i aditiva, koji se drže u uskom pojasu tako da vijak nikada ne mora kompenzirati izgladnjelo grlo.
- Brzina puža i tlak taline: tlak na ulazu u matricu je broj koji otkriva što se događa unutar bačve i trebao bi utjecati na brzinu puža, a ne obrnuto.
- Temperatura bačve i matrice: kontrola zone s dovoljnom rezolucijom da se viskoznost taline održi stabilnom tijekom dugog rada, uključujući pokretanje i promjene materijala.
- Kontrola mjerača: mjerač debljine ili osnovne težine vraća se na podešavanje usne matrice, razmaka valjaka ili brzine linije, tako da je korekcija automatska, a ne inicirana od strane operatera.
- Sinkronizacija brzine i napetosti: valjci za izvlačenje, laminiranje, valjci za utiskivanje i namotavanje prate jednu glavnu referencu, tako da mreža nije ni rastegnuta ni opuštena.
- Namatanje, obrezivanje i kontrola rubova: stalno napeto namatanje i automatsko obrezivanje rubova koji omogućavaju prodaju gotovog rola.
Ove se petlje nalaze na četiri praktične razine. Ručna kontrola se oslanja na operatera koji očitava mjerače i okreće kotačiće. Upravljanje receptima otvorene petlje pohranjuje postavke po proizvodu, ali ne reagira na pomicanje. Kontrola zatvorene petlje s manometrom ili senzorom tlaka ispravlja se sama od sebe. Potpuni linijski nadzor dodaje bilježenje podataka, alarme i sljedivost, što je obično prva stvar koju klijentska revizija traži da vidi.
Gdje se automatizacija vraća najprije
Proračuni za automatizaciju su ograničeni, tako da je redoslijed trošenja važniji od ukupnog iznosa. U većini kompozitnih tvornica, kontrola debljine i kontrola napetosti vraćaju svoje troškove brže nego bilo što drugo, jer napadaju otpad i smanjenje kvalitete, što je vidljivo u bilanci svaki dan. Vrijeme promjene i potrošnja energije obično su na drugom mjestu.
| Kontrolna petlja | Ručni rad | Rad u zatvorenoj petlji | Glavni financijski učinak |
|---|---|---|---|
| Debljina i osnovna težina | Ispravak nakon uočenog zanošenja | Kontinuirana korekcija iz signala mjerača | Manje otpada, manje niže verzije, više prodajnih mjerača |
| Tlak taline i brzina vijka | Prilagodbe koje prate promjene tlaka | Tlak se drži kao kontrolirana varijabla | Stabilne dimenzije, manje odbacivanja pri pokretanju |
| Mrežna napetost | Vidljiva opuštenost ili istezanje pri većim brzinama | Napetost koju drži plesač ili povratna informacija mjerne ćelije | Manje bora, bolje prianjanje, manje lomova |
| Temperaturno zoniranje | Očitanja se mijenjaju kako se mijenjaju uvjeti okoline | PID kontrola na svakoj zoni | Konzistentna završna obrada površine kroz smjene |
| Promjena recepta | Ručno postavljene vrijednosti, nekoliko probnih mjerača | Pohranjeni parametri opozvani u jednom koraku | Kraći zastoji između stupnjeva proizvoda |
Jednostavan način za dimenzioniranje potrošnje je mjerenje stope otpada i stope pada na stariju verziju za jedan mjesec, a zatim procijenite koliko je od svake uzrokovano varijacijom u debljini, napetosti ili temperaturi. Automatizacija koja uklanja polovicu te varijacije obično se dobro isplati unutar dvije godine na liniji koja radi u dvije ili tri smjene.
Usklađivanje razine automatizacije s proizvodom koji izrađujete
Različiti proizvodi za ekstruziju i laminaciju daju prednost različitim petljama. Kontrolni paket koji je idealan za jedan materijal može biti predimenzioniran ili jednostavno usmjeren na krivu varijablu za drugi.
CFRT i termoplastične kompozitne linije
Na termoplastičnim linijama koje se temelje na PET ili PP kontinuiranim vlaknima, ekstruder mora plastificirati polimer i impregnirati vlaknasti roving u jednom prolazu. Stabilnost tlaka taline i temperatura impregnacije odlučuju hoće li traka biti potpuno mokra, dok napetost rovinga odlučuje hoće li vlakno ostati tamo gdje je postavljeno. Automatizacija se ovdje uglavnom odnosi na održavanje triju varijabli stabilnim u isto vrijeme dok brzina linije raste, te na njihovo bilježenje tako da se kupcu može pokazati prozor procesa iza isporučene role.
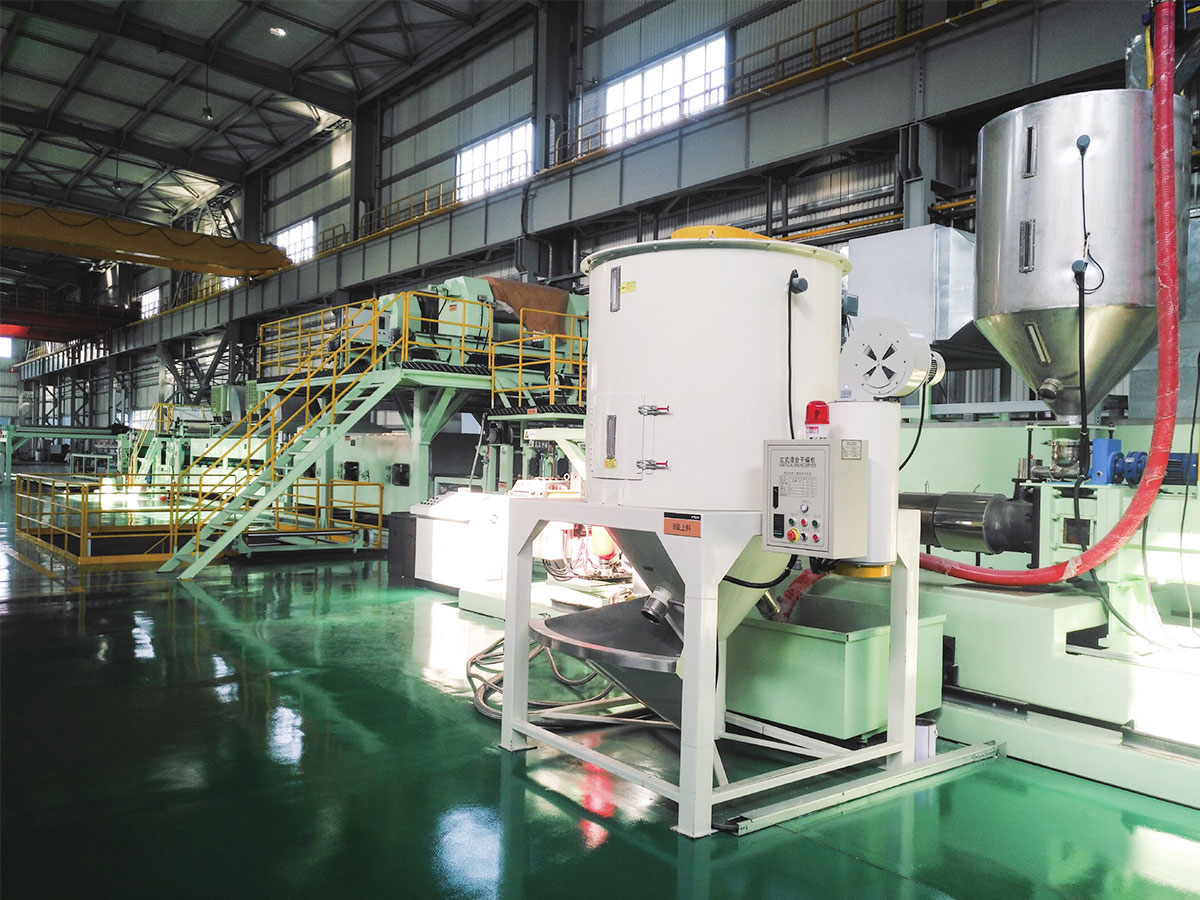
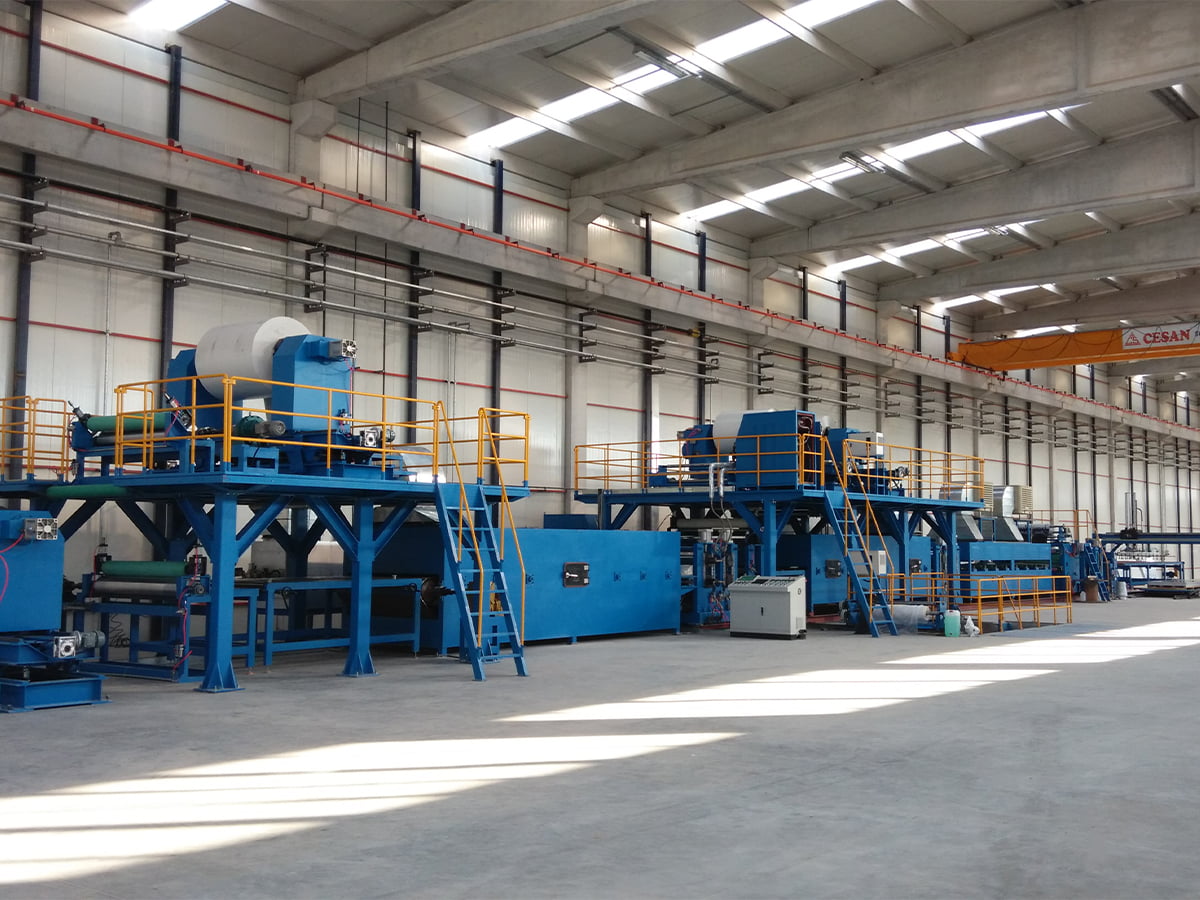
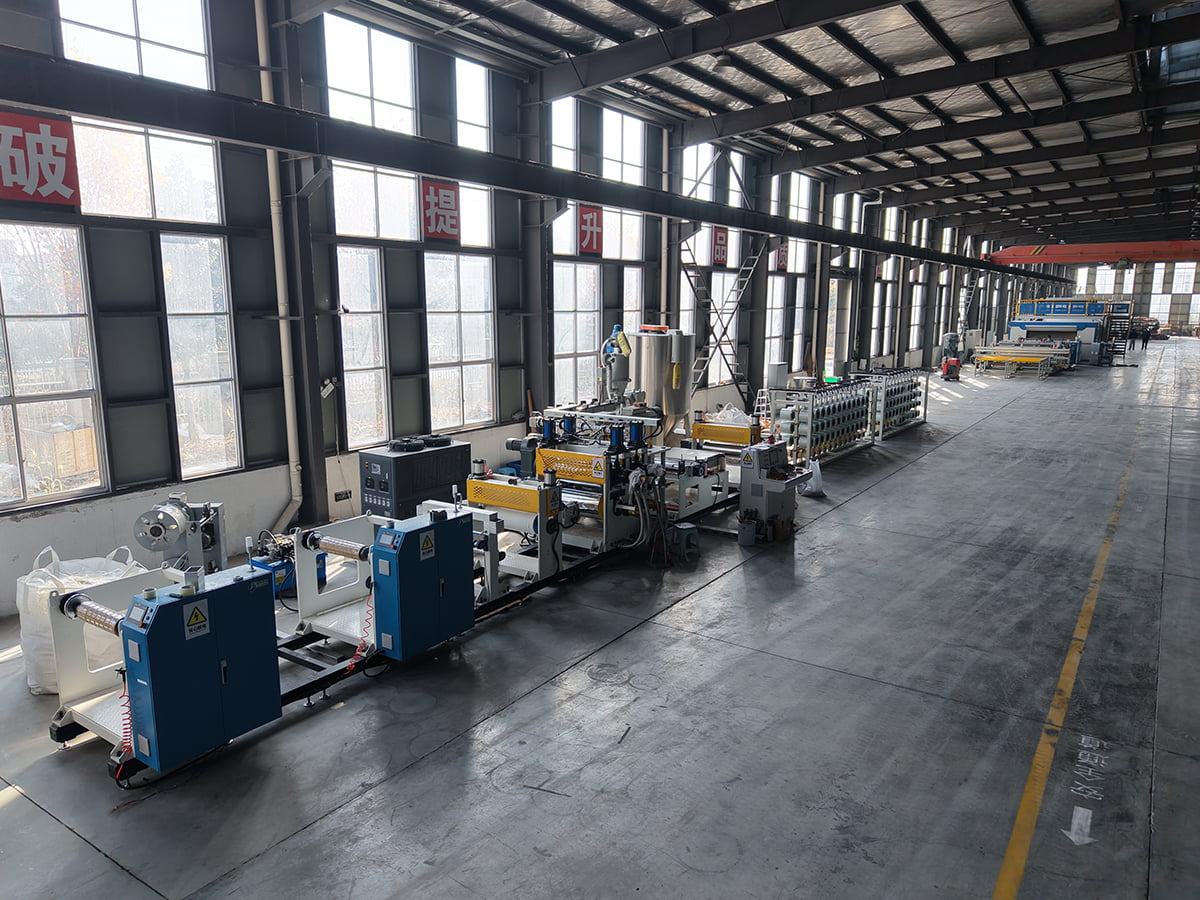 Linija za proizvodnju kompozitnih materijala PET/PP CFRT Pregledajte ovu proizvodnu liniju OEM PET/PP CFRT za termoplastiku ojačanu kontinuiranim vlaknima, gdje stabilan tlak taline, temperatura impregnacije i napetost rovinga podržavaju dosljedan izlaz trake. Pogledajte proizvod →
Linije SPC podova i PVC laminata
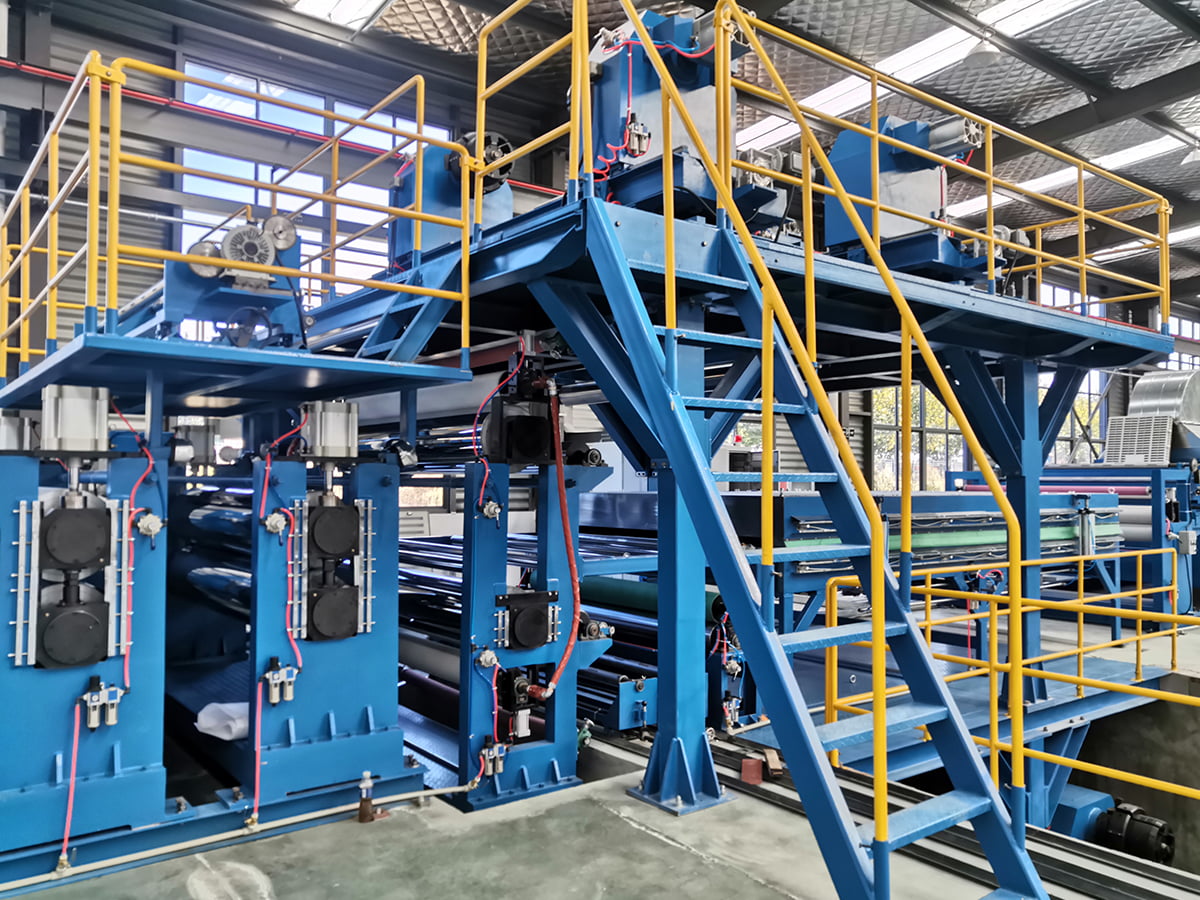
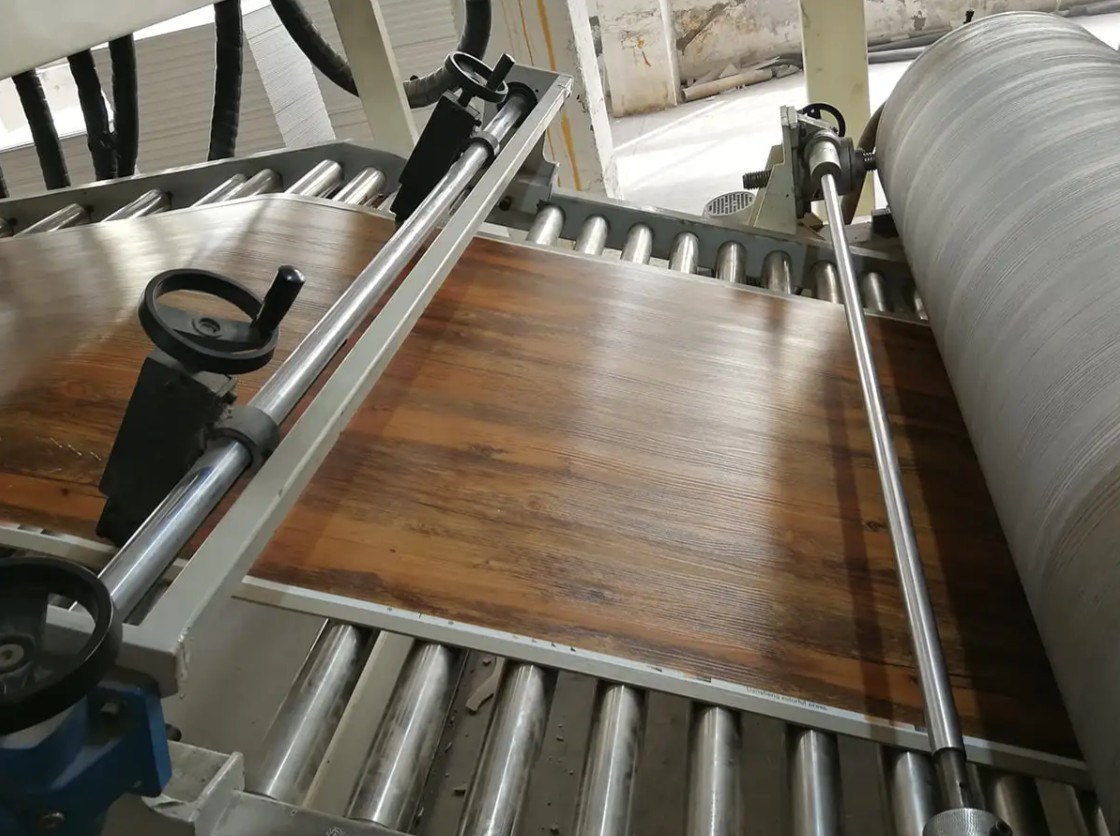
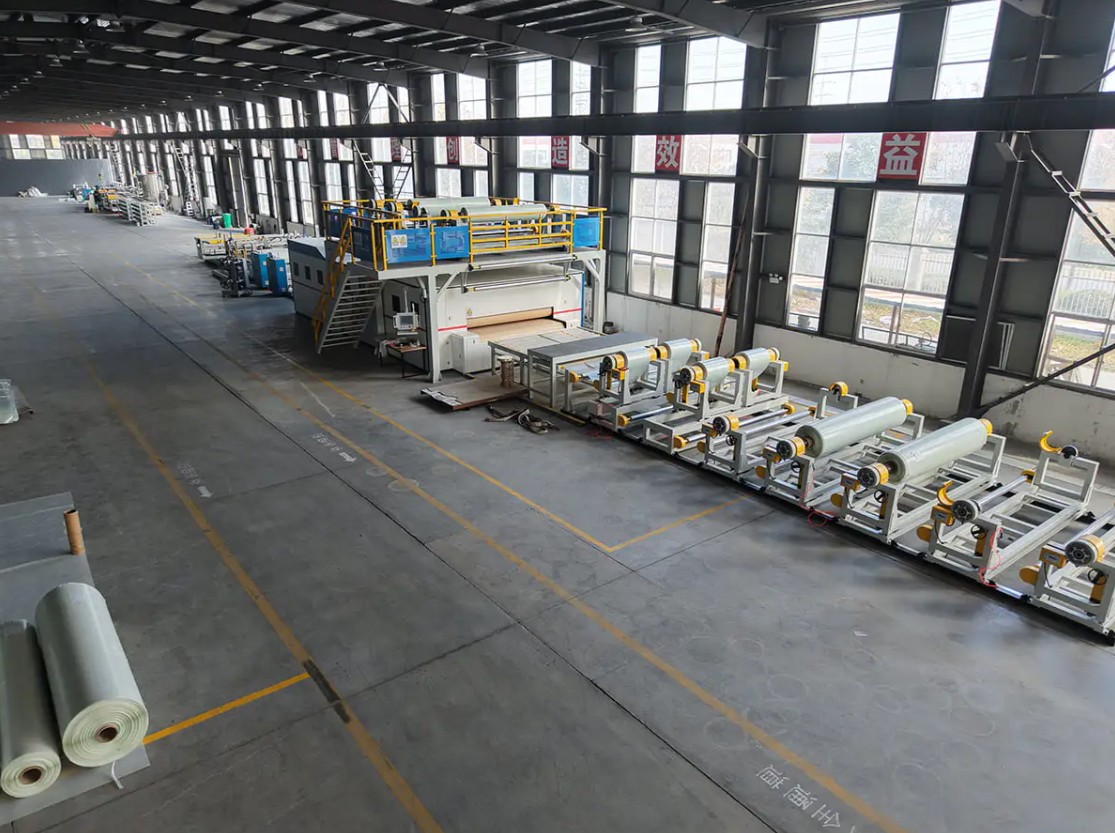
SPC proizvodnja dasaka kombinira ekstruder s kalandrom i dijelom za laminiranje. Kontrola debljine počinje na matrici, ali završava na razmaku valjaka, a to dvoje se moraju podešavati zajedno. Varijacije gustoće, dubina utiskivanja i temperatura laminacije uobičajeni su izvori pritužbi kupaca podnih obloga, tako da je korisna automatizacija ona vrsta koja održava razmak u roli i temperaturu laminatora pod kontrolom zatvorene petlje umjesto na ručnom kotačiću. Kupci koji planiraju novu liniju mogu pregledati slijed osnovnih procesa u ovom pregledu proizvodne linije PVC laminatnih ploča prije dogovora o opsegu kontrole.
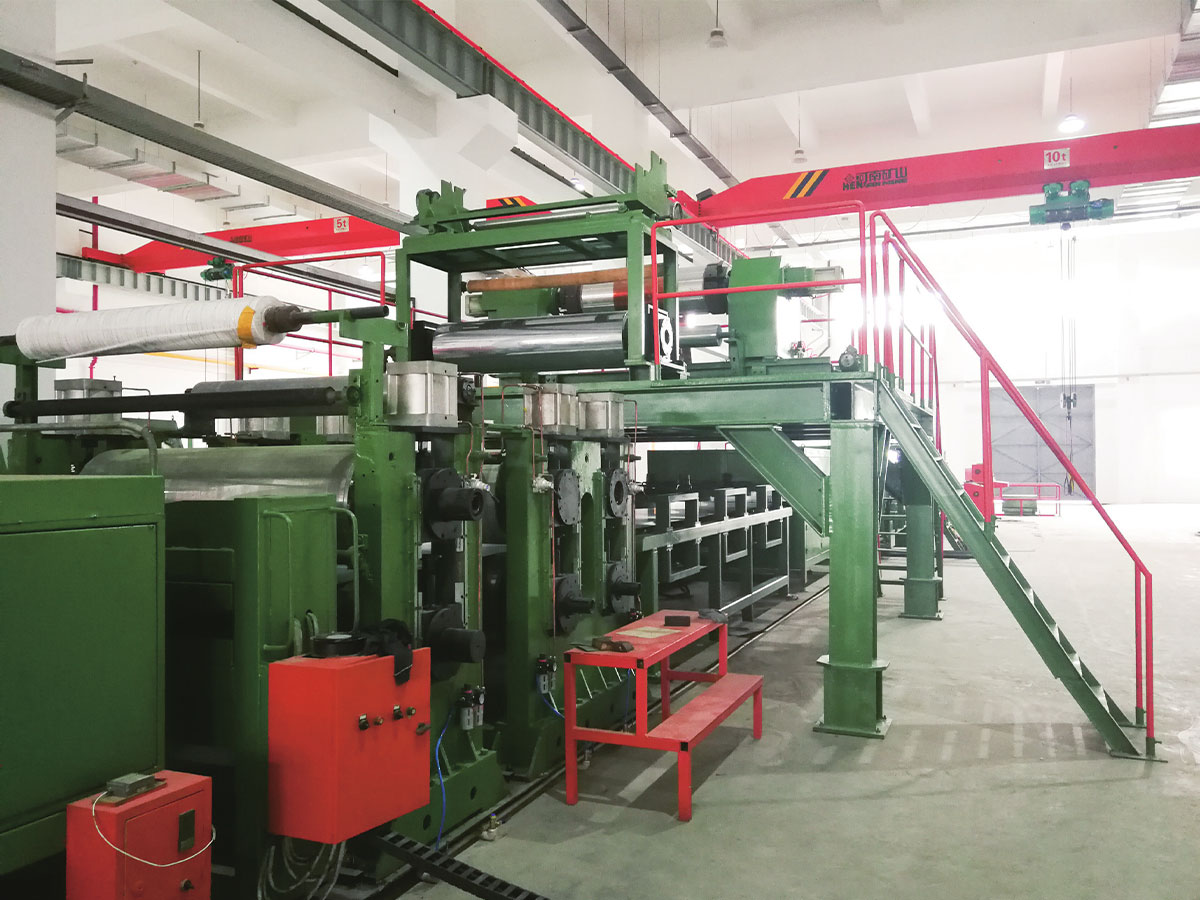
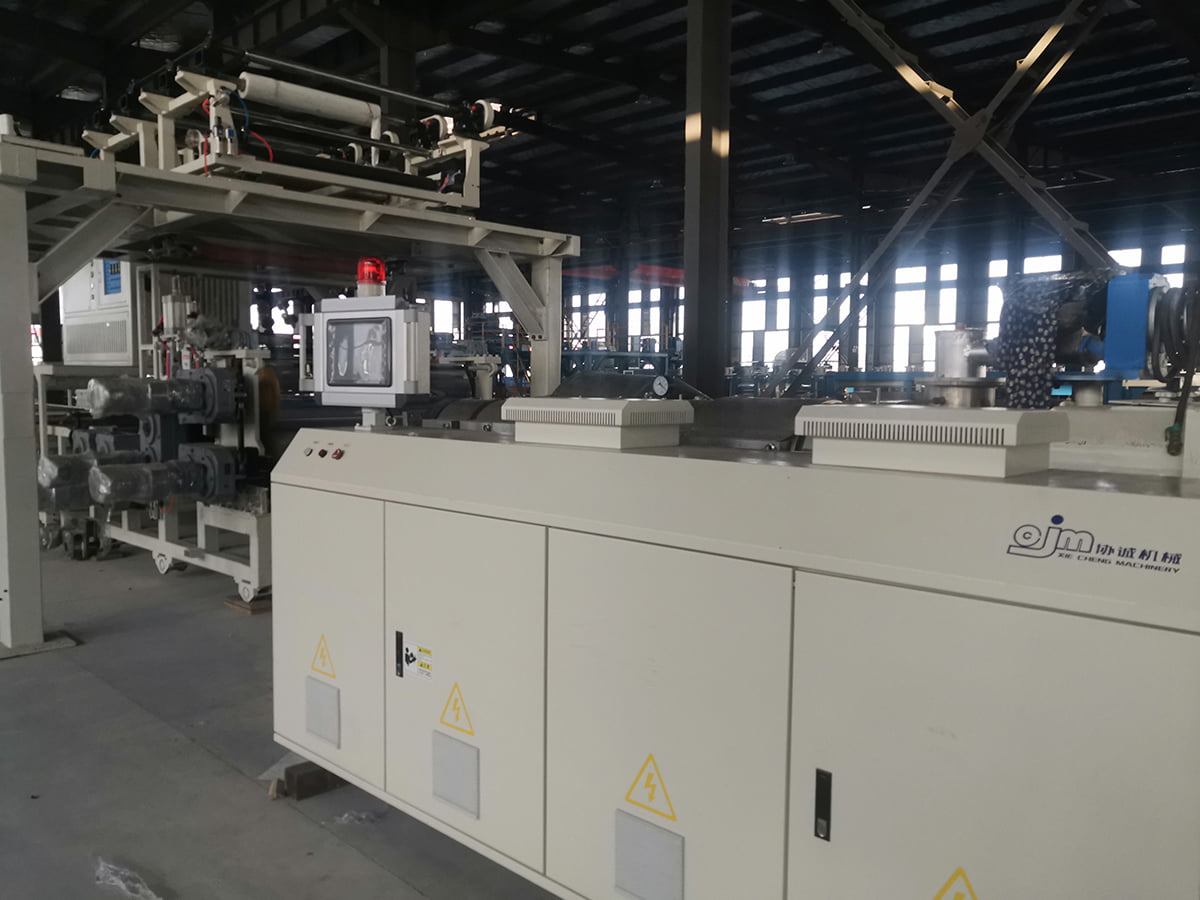 OEM PVC/WPC/SPC linija za proizvodnju podova Pregledajte ovu OEM SPC liniju podova za integriranu ekstruziju, kalandriranje, laminiranje i utiskivanje, s točnošću debljine baze od ±0,1 mm i PLC/HMI kontrolom. Pogledajte proizvod →
Linije za oblaganje PVC i PU kožom
Linije za premazivanje i utiskivanje žive ili umiru ovisno o težini premaza i temperaturi valjka. Glava za premazivanje koja varira za nekoliko grama po četvornom metru stvara vidljive razlike u boji nakon utiskivanja i oslobađa napetost papira koja se povlači i stvara pogrešku registra. Težina premaza zatvorene petlje, temperatura valjka za utiskivanje i višezonska kontrola napetosti tri su stavke na kojima vrijedi inzistirati.
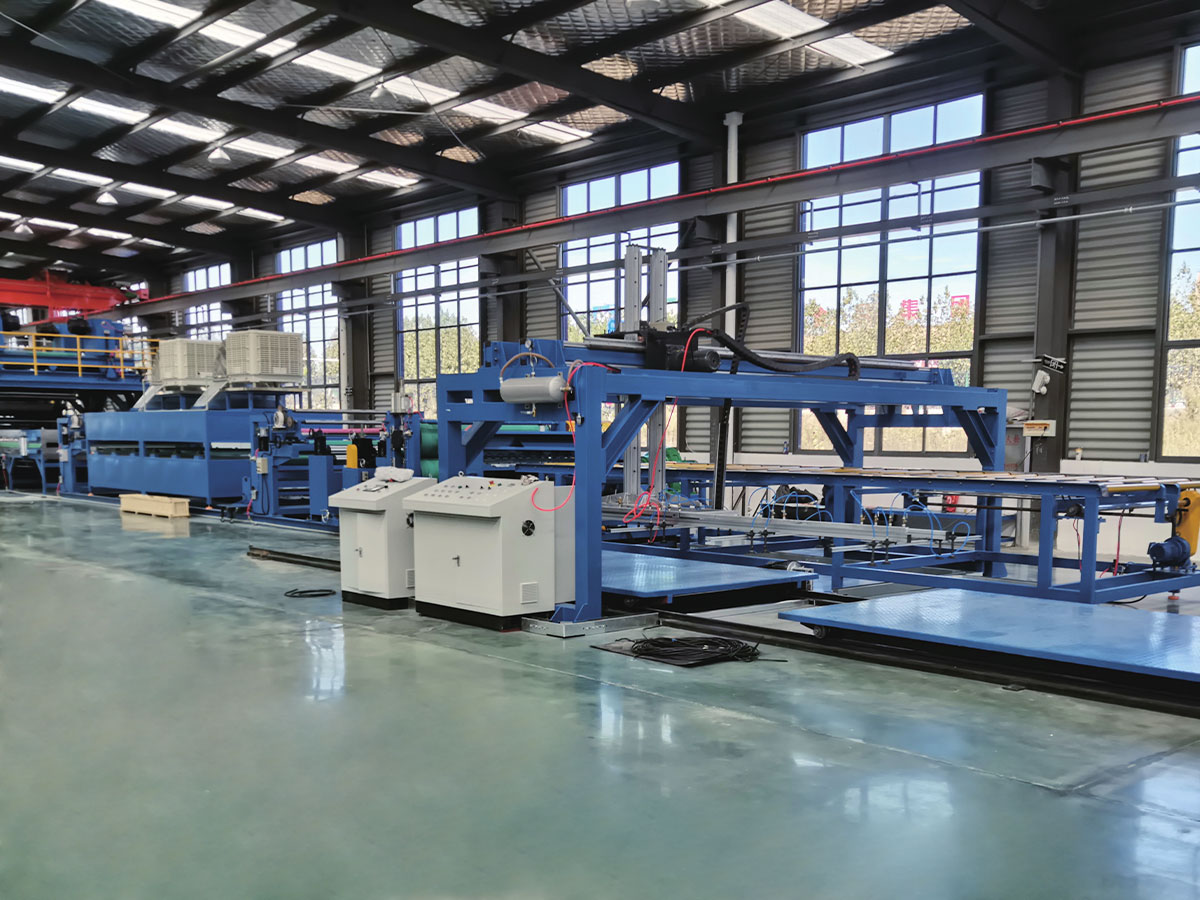
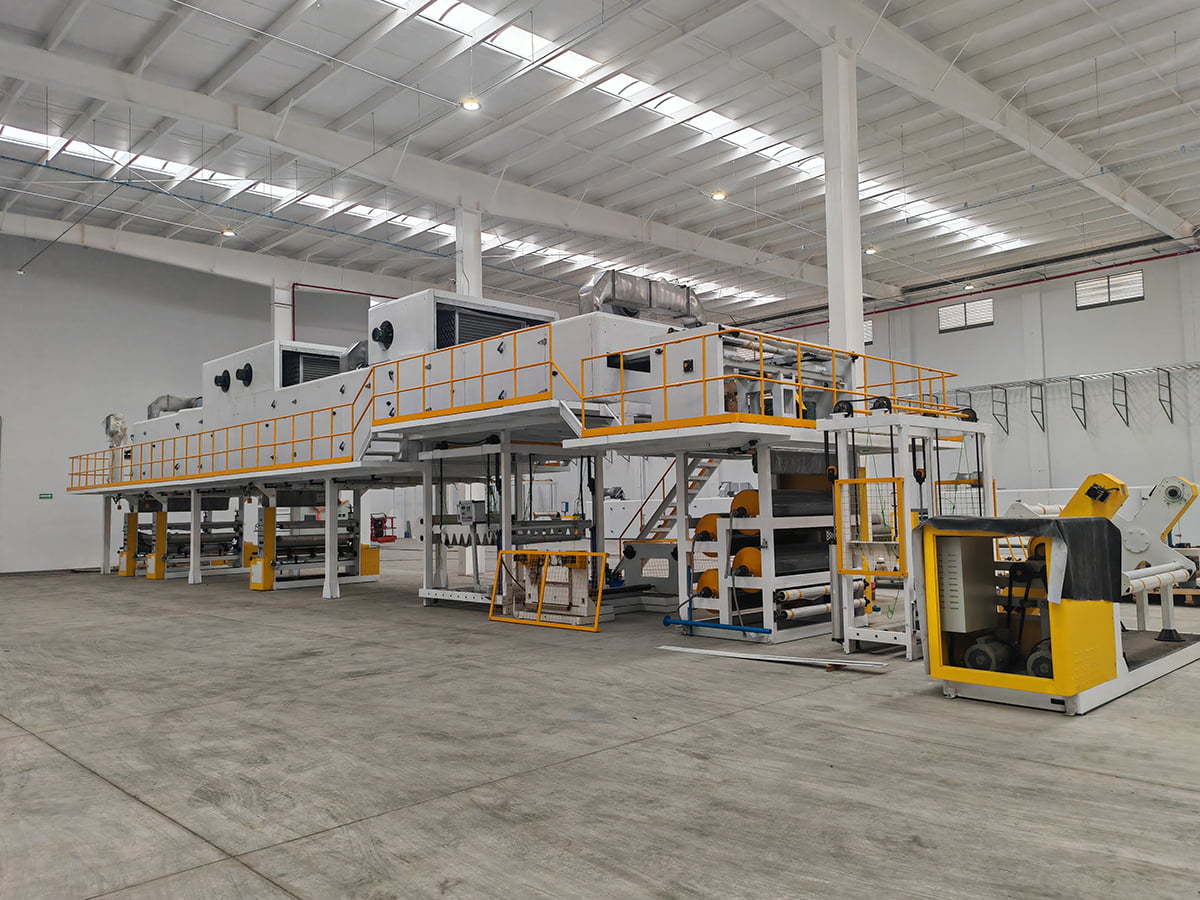
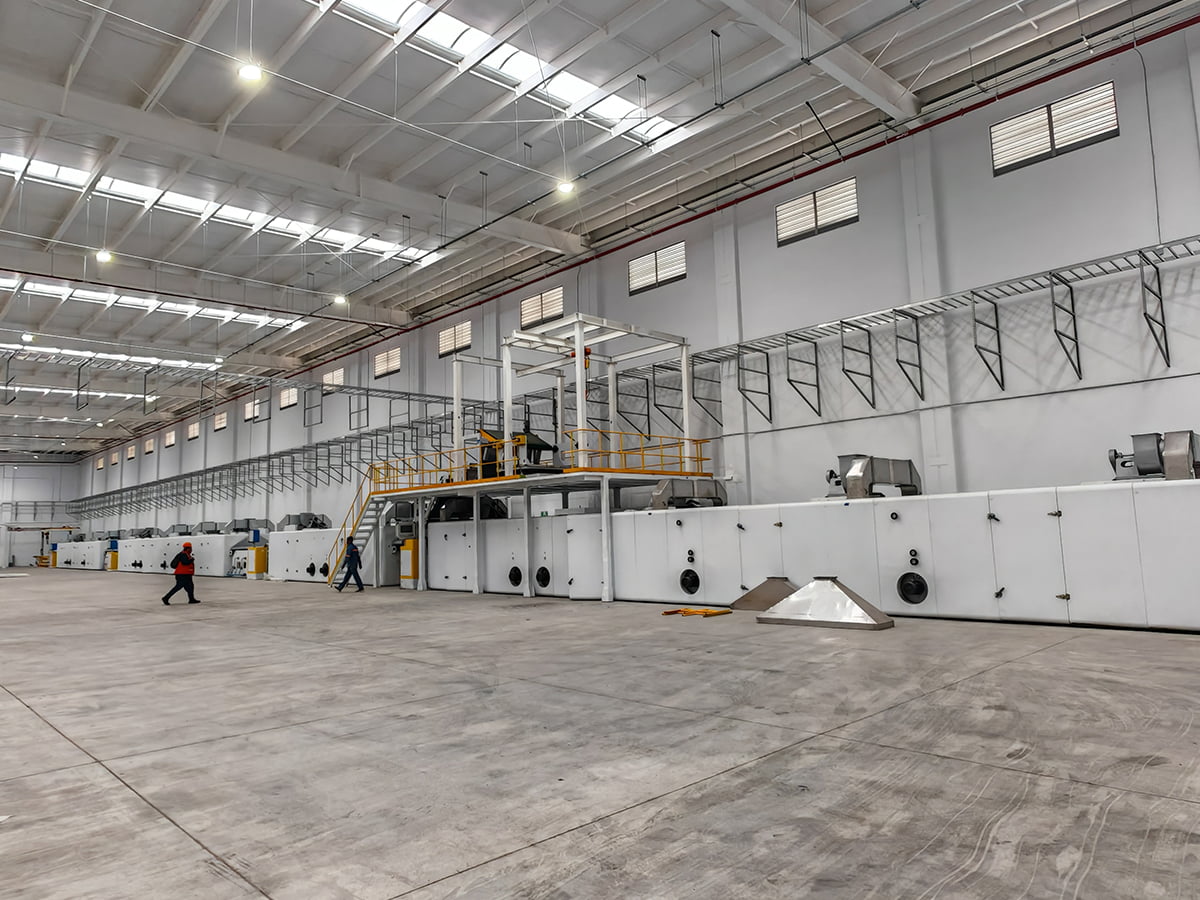 OEM linija za utiskivanje i premazivanje PVC/PU kože Pregledajte ovu OEM liniju za presvlačenje i utiskivanje PVC/PU kože; težina premaza, temperatura valjka za utiskivanje i višezonska kontrola napetosti ključni su za dosljedan rezultat. Pogledajte proizvod →
Metalne kompozitne ploče i linije za premazivanje zavojnica
Ove linije laminiraju, a ne ekstrudiraju, ali arhitektura upravljanja je ista: temperatura valjka za laminiranje, napetost ljepljivog filma, brzina linije i sinkronizacija polijetanja. Budući da je rezultat često vatrootporna ploča, sljedivost je važna jednako kao i tolerancija. Zabilježeni zapis o temperaturi, brzini i napetosti po zavojnici često je razlika između prolaska i neuspjeha provjere kupca.
Što napisati u kupoprodajnom ugovoru
Većina sporova oko automatizacije dolazi iz specifikacije koja imenuje marku kontrolera i ništa drugo. Ove stavke vrijedi definirati u pisanom obliku prije slanja narudžbe:
- Kontrolirane varijable i senzori: koje su petlje zatvorene, s kojim tipom senzora, raspon i točnost.
- Tolerancije prihvaćanja: debljina, težina premaza ili zatezna traka koju konac mora držati tijekom nadzora, pri navedenoj brzini i materijalu.
- Materijal za demonstraciju i trajanje: koliko metara, tijekom koliko sati, s kojim redoslijedom pokretanja i promjene.
- Upravljanje receptima: koliko se proizvoda može pohraniti, tko može uređivati parametre i bilježe li se promjene.
- Izlaz podataka: format proizvodnih zapisa i mogu li se izvesti za reviziju kupaca.
- Otvorenost kontrolera: predaju li se program, HMI ekrani i popis rezervnih dijelova i je li dopuštena integracija treće strane.
- Udaljeni pristup i uvjeti usluge, uključujući vrijeme odziva i rezervne dijelove isporučene s linijom.
Integracijske pogreške koje koštaju mjesecima
- Automatizacija ekstrudera, ali izostavljanje priručnika za izvlačenje, tako da se zatvorena petlja bori s nekontroliranim dijelom nizvodno.
- Dimenzioniranje mjerača za početni raspon umjesto za radni raspon, što ograničava rezoluciju točno kada je to potrebno.
- Zanemarivanje mehaničkog stanja: istrošeni vijak ili labav pogonski lanac ne može se ispraviti boljim softverom.
- Odabir kontrolera koji lokalni tim za održavanje ne može servisirati ili prihvaćanje zaključanog programa bez dokumentacije.
- Puštanje u pogon samo jedne vrste proizvoda, a zatim otkrivanje da sljedeća klasa treba kontrolni raspon koji senzori ne mogu pokriti.
Automatizacija ne završava na upravljačkom ormaru
Bez obzira na kontrolni paket, linija ostaje produktivna samo ako mehanička strana, rezervni dijelovi i znanje o procesu ostaju dostupni, gdje je izbor dobavljača važan jednako kao i hardver. JiangSu XieCheng Intelligent Equipment gradi linije kompozita i premaza iz svoje baze u zoni ekonomskog razvoja Jinhu, Huai'an, Jiangsu. Njegov raspon kreće se od A2 i B1 opreme za metalne kompozitne ploče i linija za premazivanje metalnih zavojnica do linija za CFRT, SPC podove i PVC/PU kožu, plus nestandardnu opremu za procese koje standardni strojevi ne mogu pokriti. Grupa koja stoji iza nje upravlja pokrajinskim istraživačkim centrom za inženjersku tehnologiju za vatrootporne aluminijske kompozitne ploče A2 i njihovu proizvodnu opremu, a njena linija za proizvodnju aluminijskih kompozitnih ploča A2 prepoznata je kao prvi skup velike opreme na pokrajinskoj razini. Tvrtka također isporučuje A2 vatrostalne zavojnice s jezgrom, obložene aluminijske zavojnice i polimerne ljepljive folije, što je važno kada nova linija zahtijeva usklađene sirovine umjesto traženja pokušaja i pogreške.
Nakon isporuke, podrška je podijeljena između daljinske dijagnostike, servisa na licu mjesta i nabave rezervnih dijelova. Prije specificiranja linije vrijedi dobavljaču opreme poslati specifikaciju proizvoda, ciljanu brzinu i traženi pojas tolerancije i zatražiti opseg kontrole koji im odgovara, jer taj razgovor obično otkriva više od bilo koje brošure. Možete ga pokrenuti putem naše kontakt stranice.