
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dvije linije PVC premaza mogu izgledati gotovo identično u ponudi i ponašati se potpuno drugačije kada su u proizvodnji. Jedan drži traku od 1800 mm pri 20 m/min s pećnicom za sušenje pri djelomičnom opterećenju. Drugi postiže istu snagu, ali drži plamenik blizu stropa, jer se uzorak strujanja zraka bori s mrežom, a ispuh odnosi toplinu koja je trebala otići u premaz. Dvije nabavne cijene su blizu. Petogodišnji račun za energiju nije.
Zato prvo pitanje koje treba postaviti svakom dobavljaču nije koliko košta linija. To je način na koji će se dizajn grijanja, protoka zraka i kontrole ponašati pri vašoj težini premaza, brzini vaše linije i uvjetima u vašem pogonu. Odjeljci u nastavku navode što treba provjeriti, redoslijedom koji je najvažniji.
Kratak odgovor prije pojedinosti
Energetski učinkovit stroj za nanošenje PVC premaza rijetko se definira jednom značajkom, kao što je pogon varijabilne frekvencije na glavnom motoru. Definiraju ga četiri stvari koje rade zajedno: pećnica koja stavlja toplinu u mrežu umjesto u hrpu, glava za premazivanje koja drži konzistentan film umjesto da se širi radi sigurnosti, kontrolni sustav koji povezuje brzinu linije s temperaturom pećnice i volumenom zraka te širinu i raspon brzine koji odgovaraju vašoj stvarnoj mješavini narudžbi.
Uzmite ta četiri kako treba, i energija koja se koristi po kvadratnom metru premazanog materijala osjetno pada, bez kompromisa u vezi stvrdnjavanja, prianjanja ili kvalitete površine. Shvatite ih krivo, i nikakva učinkovitost motora neće spasiti račun za režije.
Gdje zapravo odlazi energija na liniji za nanošenje PVC premaza
Prije navođenja hardvera, korisno je znati koji dijelovi dominiraju potrošnjom. Rasponi u nastavku su indikativni za kontinuiranu liniju PVC premaza i utiskivanja u normalnoj proizvodnji. Mijenjaju se s formulacijom, širinom trake i brojem prolaza premazivanja.
| Odsjek linije | Indikativni udio potražnje za energijom | Glavni pokretači |
|---|---|---|
| Peć za sušenje i geliranje | 45 do 60 posto | Opterećenje plamenika ili grijača, volumen zraka, gubici izolacije, temperatura ispuha |
| Međuprolazne zone sušenja i predgrijanja | 10 do 18 posto | Broj prolaza premaza, količina vode ili otapala koje treba ukloniti |
| Glavni pogoni, odmotajte i premotajte | 8 do 14 posto | Brzina linije, kontrola napetosti, učinkovitost motora i mjenjača |
| Hladnjaci i rashladni valjci | 6 do 12 posto | Rashladno opterećenje nakon svake pećnice, stupanj rashladnog uređaja pri djelomičnom opterećenju |
| Ispušni ventilatori, komprimirani zrak i hidraulika | 8 do 14 posto | Pad tlaka u kanalu, curenje zraka, dimenzioniranje crpke od punog opterećenja |
Slijede dva zaključka. Prvo, najveći dio potencijala za uštedu nalazi se u pećnici, njenom protoku zraka i ispuhu, a ne u pogonima. Drugo, pećnica koja je predimenzionirana za stvarnu težinu premaza provodi svoj radni vijek pri niskim brzinama pečenja, gdje je učinkovitost goriva niska i najteže je održati ujednačenost temperature.
Šest pitanja koja otkrivaju istinski učinkovitog dobavljača
Odgovori na ova pitanja govore vam više od bilo koje brojke u brošuri:
- Kako je pećnica podijeljena na zone i može li svaka zona zadržati svoju zadanu vrijednost kada linija radi pri 30 posto maksimalne brzine?
- Za koju temperaturu ispušnih plinova je predviđena pećnica i koji se povrat topline predlaže na tom toku?
- Kako kontrolni sustav povezuje brzinu linije s temperaturom pećnice i volumenom zraka i što se događa tijekom zaustavljanja i ponovnog pokretanja?
- Koja je tolerancija debljine filma zajamčena preko cijele širine trake i kako se mjeri na tvorničkom testu?
- Koji pogoni su opremljeni regulacijom promjenjive frekvencije i kako su rashladni uređaji i kompresori podešeni na djelomično opterećenje?
- Može li dobavljač osigurati ravnotežu topline i mase za vašu težinu premaza, širinu trake i prozor stvrdnjavanja, umjesto generičke tablice s podacima?
Pećnica, protok zraka i povrat topline: najveća jedna poluga
Prozor za stvrdnjavanje je na prvom mjestu
Energetski dizajn počinje s lijekom, a ne s plamenikom. Formulacije plastizola koje se koriste za podove, kožu i laminirane ploče obično trebaju mrežu da postigne vršnu temperaturu u području od 180 do 210 stupnjeva Celzijusa i da tamo ostane dovoljno dugo da se plastifikator upije. Vaš dobavljač spojeva trebao bi potvrditi prozor. Nakon što je taj prozor fiksiran, pećnica ima jasan cilj: postići ga ravnomjerno, u najkraćem praktičnom vremenu, s najmanjim volumenom zraka koji još uvijek uklanja hlapljive tvari.
Protok zraka i povrat topline
Dizajn mlaznica je mjesto gdje mnoge linije gube novac. Mlaznice s prorezima usmjerene na mrežu prenose toplinu brže od uobičajenih udarnih ploča, što omogućuje manji volumen zraka i manji ventilator. Recirkulacija u prvim zonama smanjuje potrebu za zagrijavanjem svježeg zraka, dok pločasti ili rotacijski izmjenjivač na ispuhu vraća koristan udio preostale topline, pod uvjetom da se ispušni tok održava relativno čistim od para plastifikatora. Ventilatori promjenjive brzine vezani uz brzinu voda također su važni, jer snaga ventilatora naglo pada kada se smanji volumen zraka.
Izbor podloge mijenja niz premaza
PVC premaz nije jedan proces. Premazivanje krute laminatne ploče za podove drugačiji je mehanički problem od premazivanja papirom za odvajanje sintetičke kože, a opet različito od premazivanja metalne zavojnice. Krute ploče trebaju stabilnu potporu, ravno transportiranje i hlađenje koje izbjegava savijanje, dok papir za oslobađanje treba precizno zatezanje i čisto odmotavanje. Dobavljač koji nudi jedan standardni izgled za sva tri vjerojatno će napraviti kompromis sa sva tri.
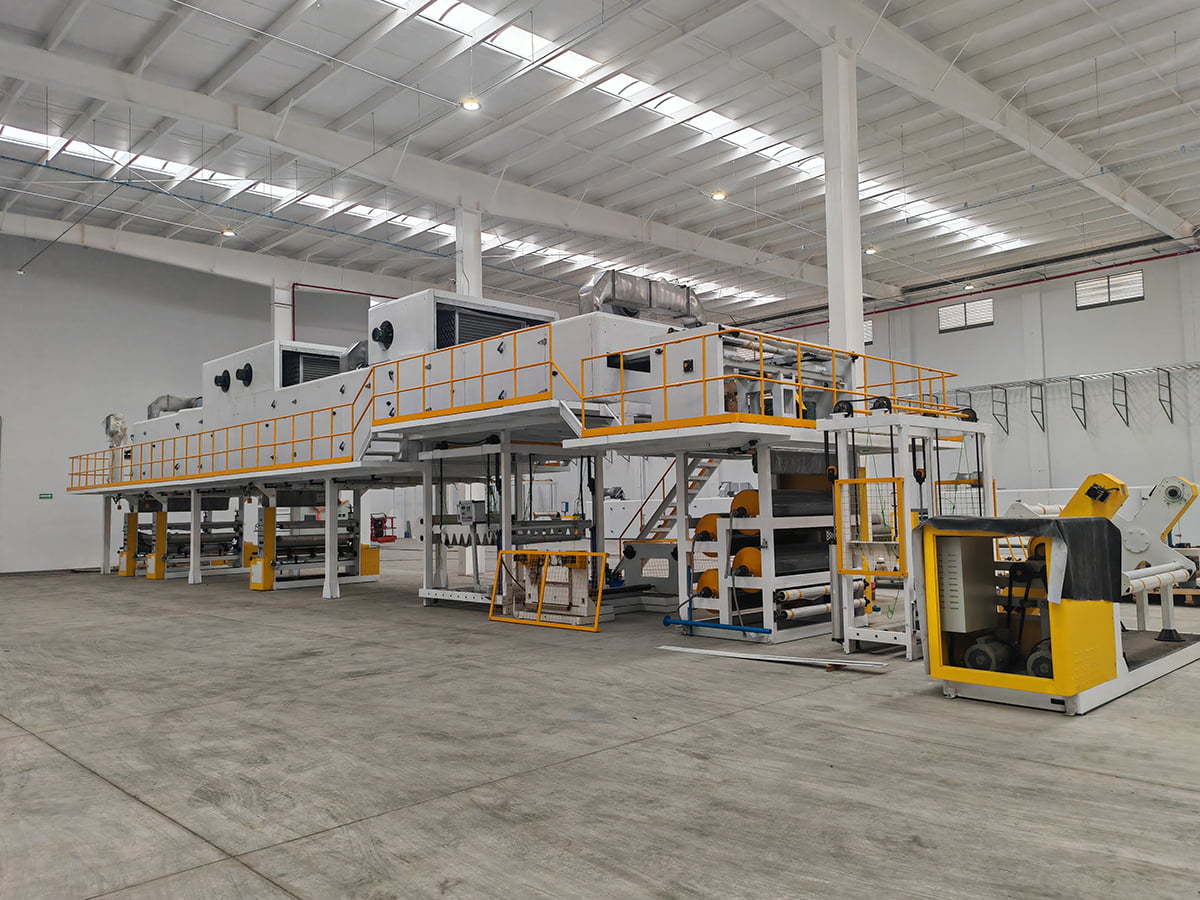
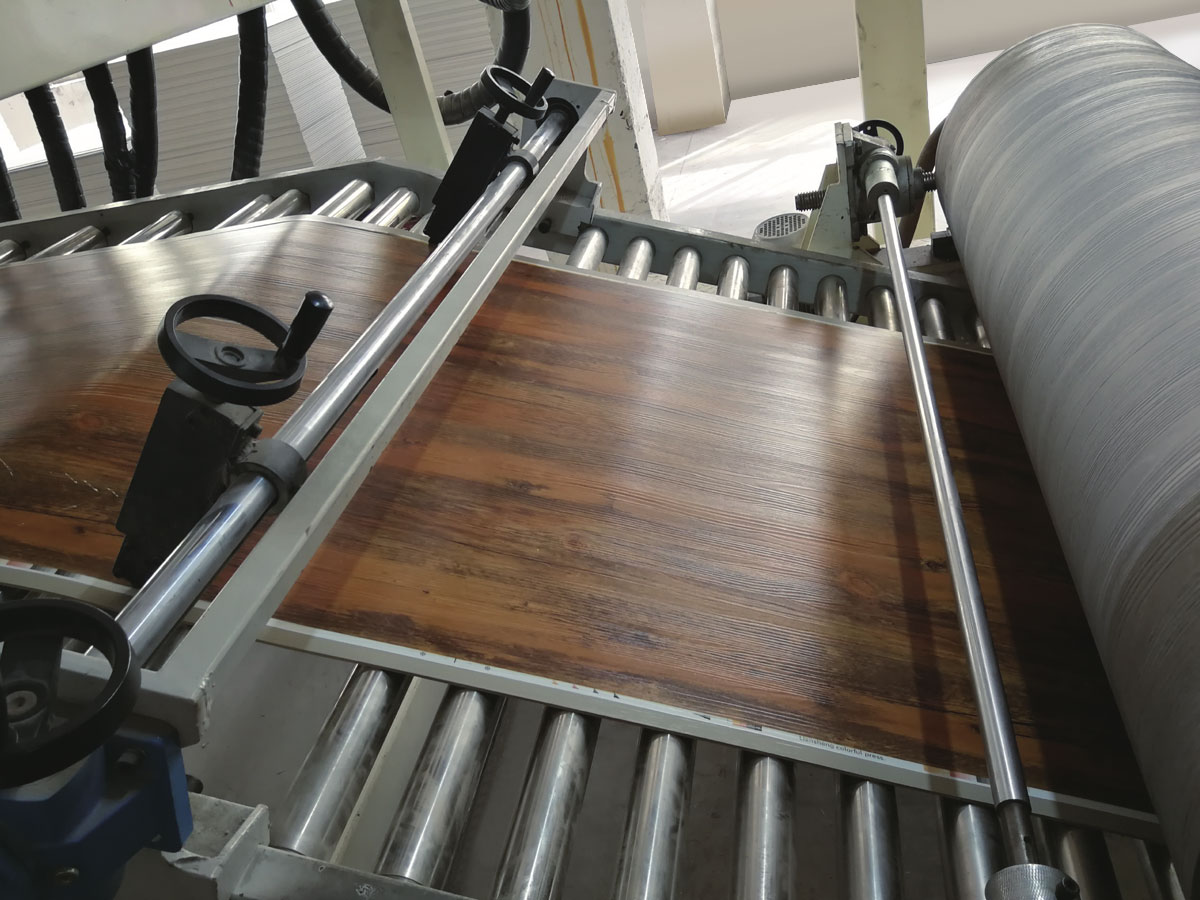
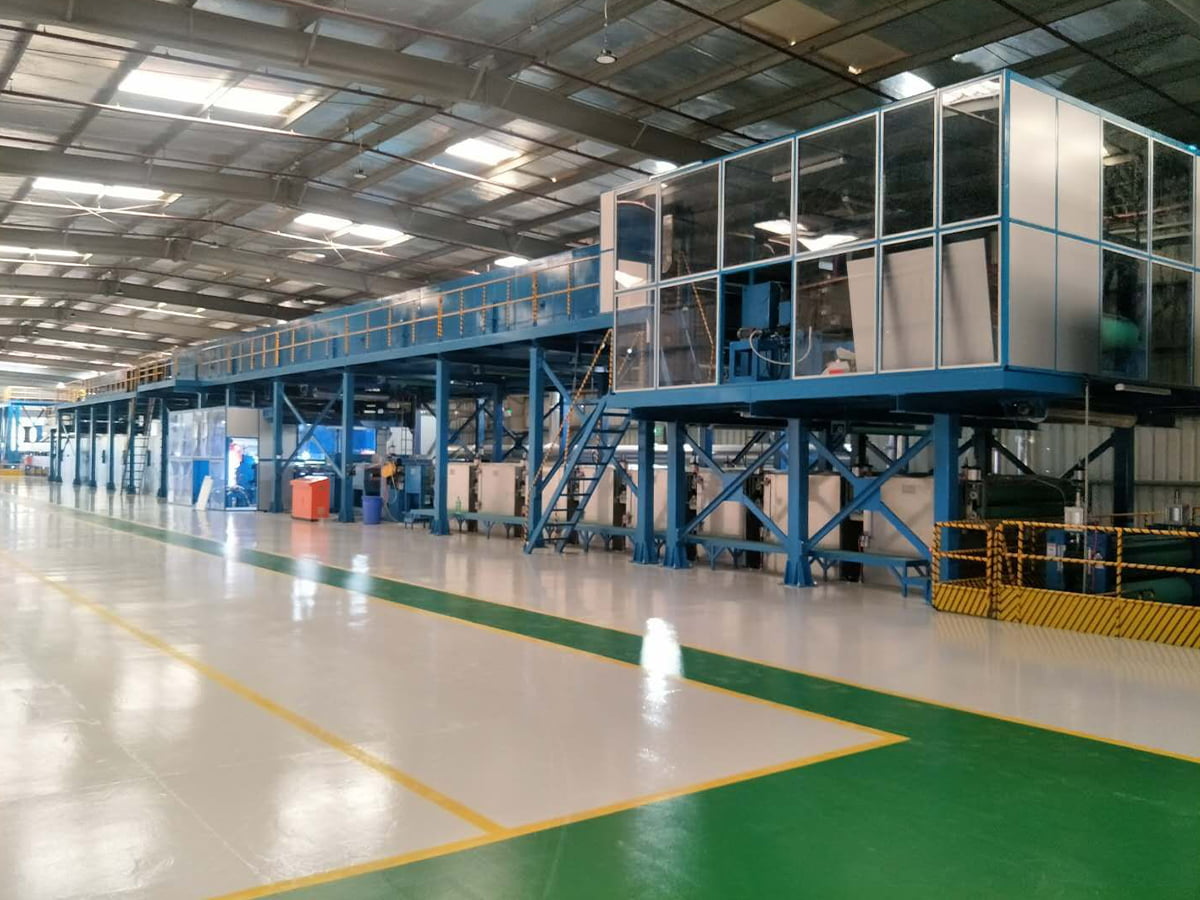
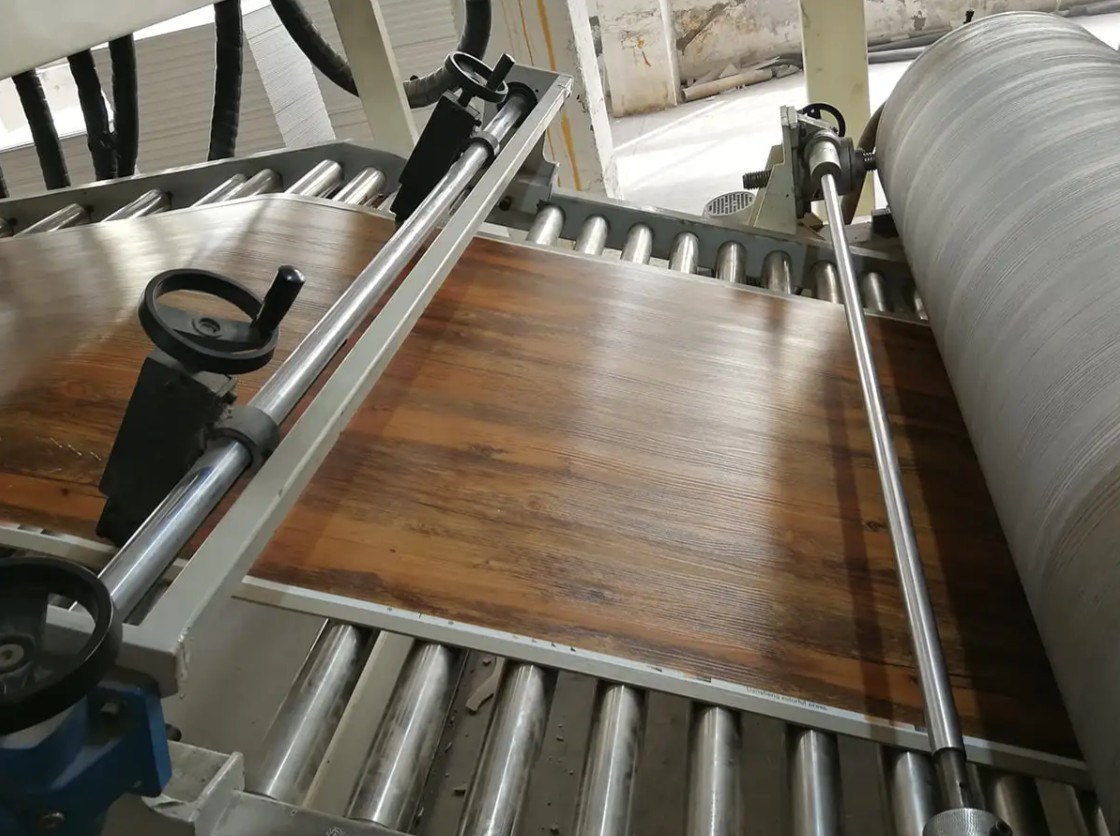
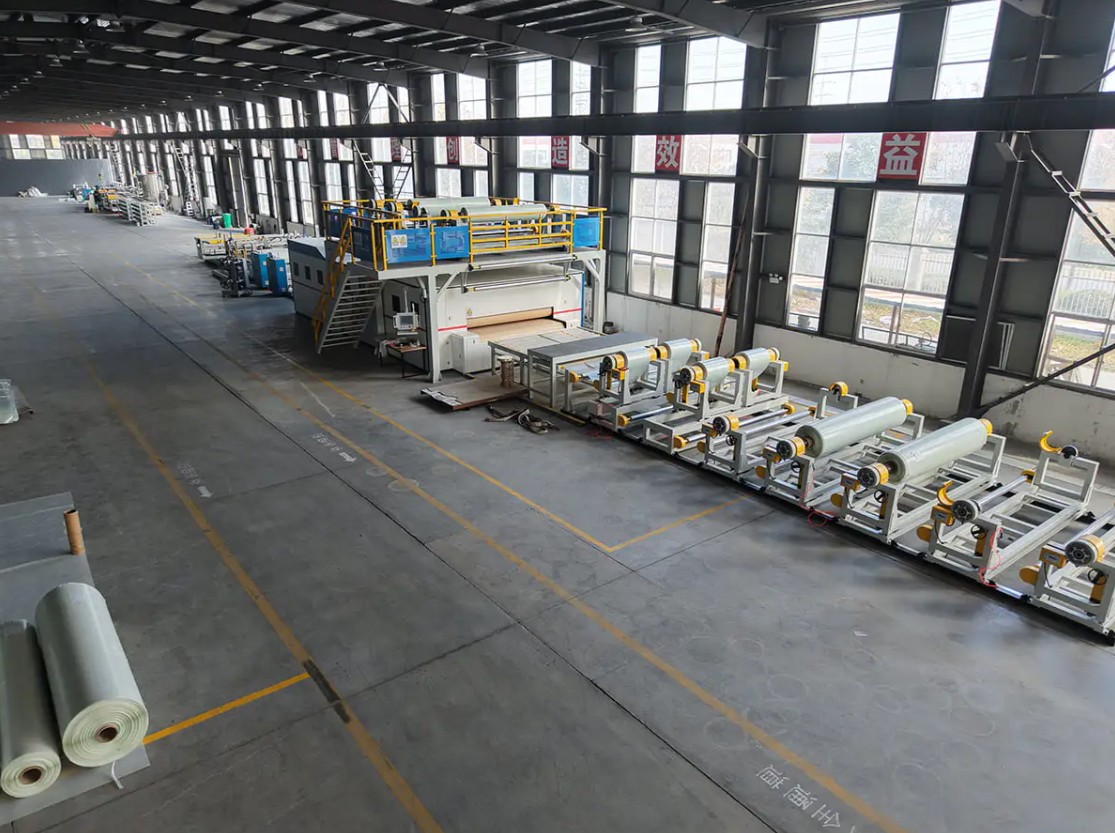
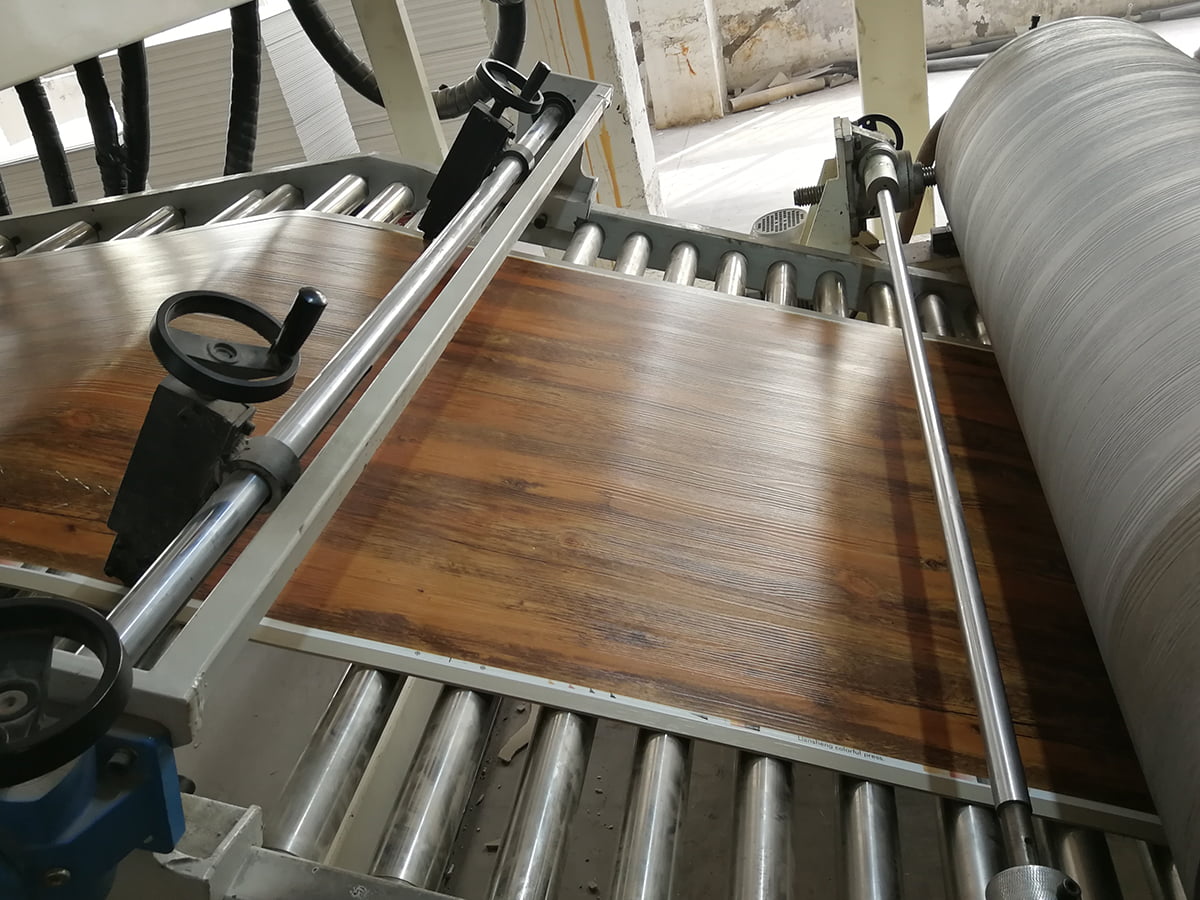 Linija za proizvodnju PVC/WPC/SPC podova za laminiranje krutih ploča Ekstrudira i kalandra krute podne ploče, zatim nanosi filmove, laminira habajući sloj i utiskuje; postavljen na mjestu gdje je stabilna potpora i hlađenje bitno prije specifikacije. Pogledajte proizvod →
Za proizvođače podova faza premazivanja nalazi se unutar duljeg slijeda miješanja, kalandriranja, laminiranja i profiliranja, što je vrijedno razumijevanja prije nego što se popravi specifikacija stroja. Opća struktura objašnjena je u našoj bilješci o tome kako je strukturirana linija za proizvodnju PVC laminatnih ploča. Sekcija za premazivanje i utiskivanje tada mora odgovarati temperaturnom profilu svakog sloja i pritisku valjka za utiskivanje, jer se tamo neusklađenost pokazuje kao varijacija sjaja, a ne kao očiti nedostatak.
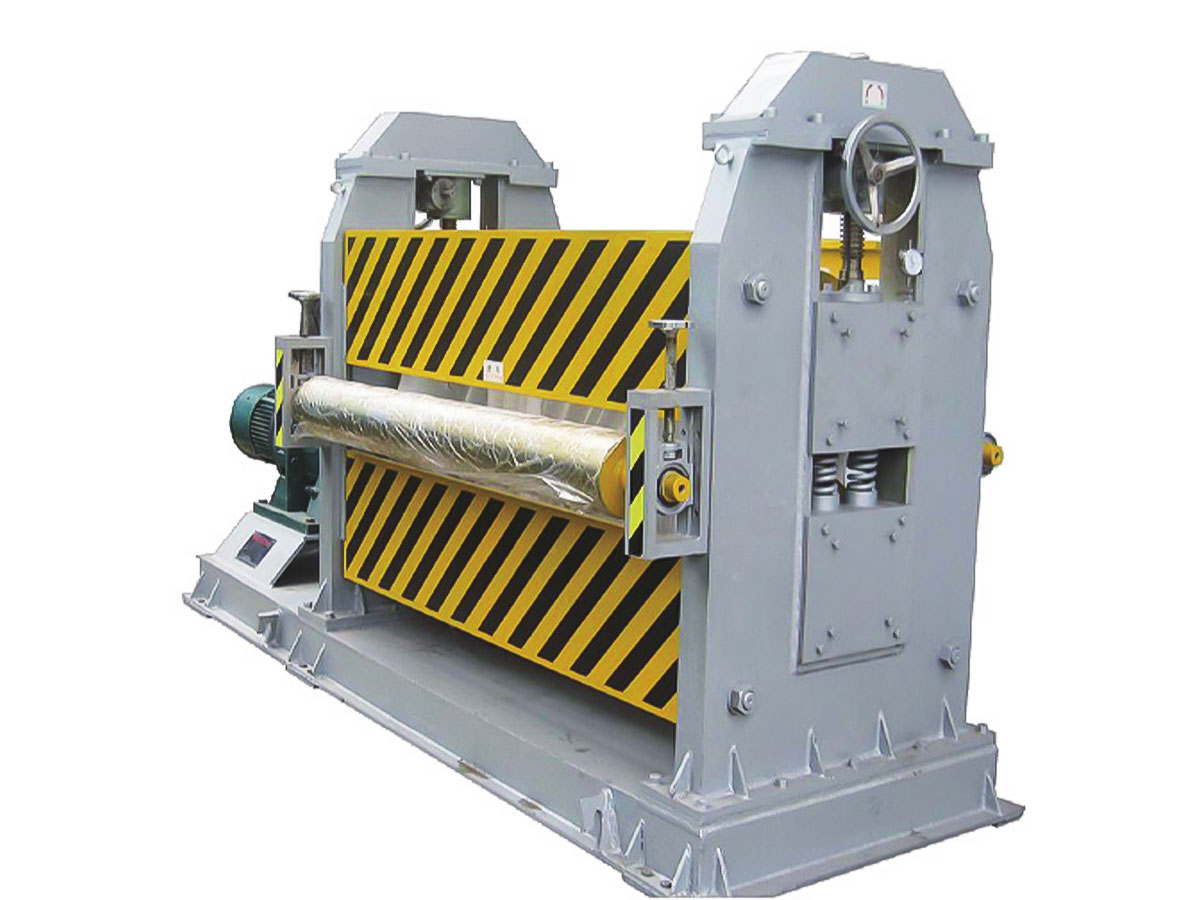
 Linija za kompozite PVC/PU kože, utiskivanje i premazivanje Ručke za oslobađanje papira, veće težine sloja i duboko utiskivanje bez označavanja površine; stranica podržava zahtjeve za ponudu i navodi kategorije usluga. Pogledajte proizvod →
Kožni i sintetički površinski materijali dodaju daljnji zahtjev: konac mora podnijeti papir za odvajanje, veće težine premaza i duboko utiskivanje bez označavanja površine. Povrat topline i dalje je vrijedan, ali prvi prioritet postaje ujednačenost po širini, tako da dubina zrna ne pomiče od ruba do središta.
Prilagođene širine, težine kaputa i rasporedi
Većina kupaca ne uklapa stroj za katalog. Širina mreže između 1200 i 1600 mm, neuobičajene težine premaza, zgrada ograničene visine, postojeći odmotač koji se mora ponovno upotrijebiti ili proces u dva prolaza koji mora teći u jednoj liniji, sve su to normalni uvjeti. Praktični test je može li dobavljač ponuditi nestandardni izgled bez pretvaranja svakog odstupanja u narudžbu za inženjersku promjenu kasnije. Zatražite nacrt općeg rasporeda u fazi ponude, koji prikazuje duljinu pećnice, položaje ventilatora, servisne platforme i prostor potreban za promjenu valjaka.
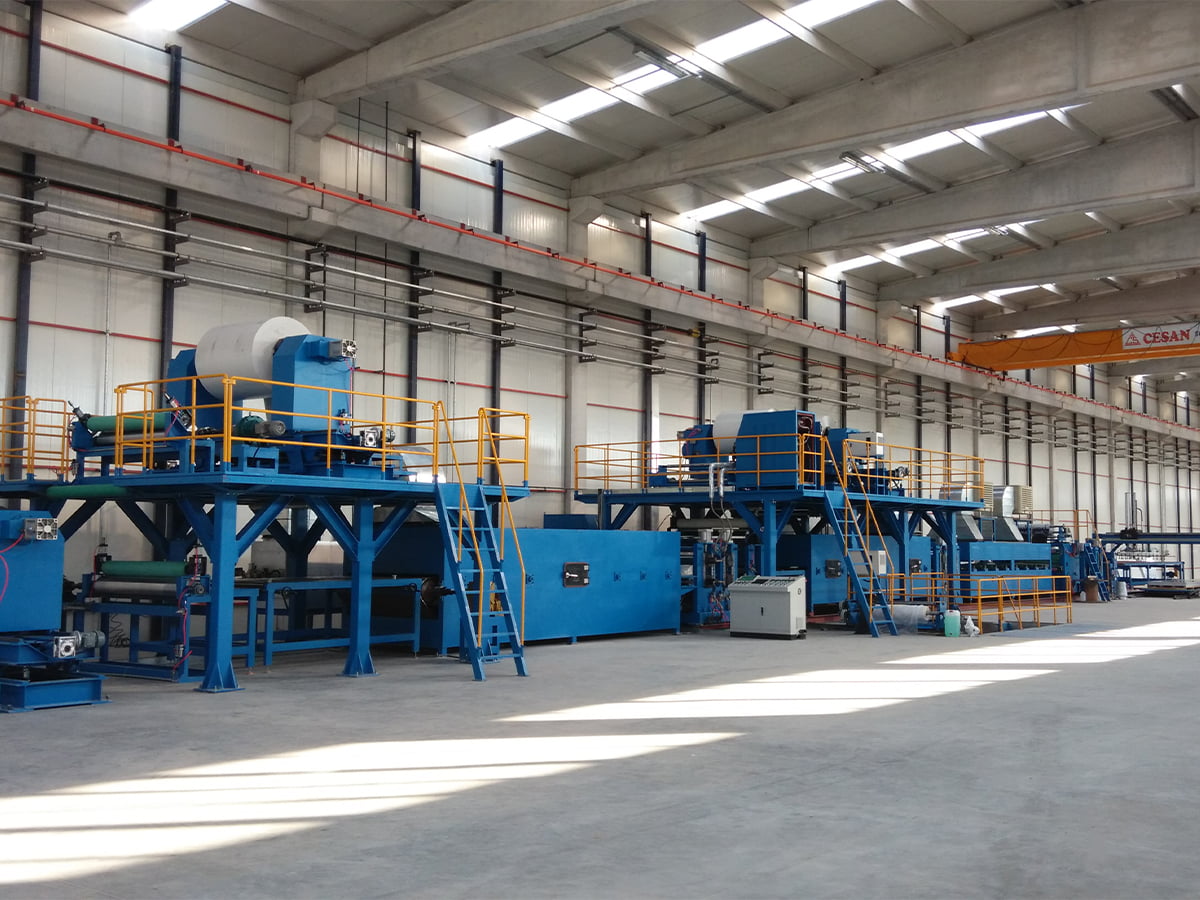
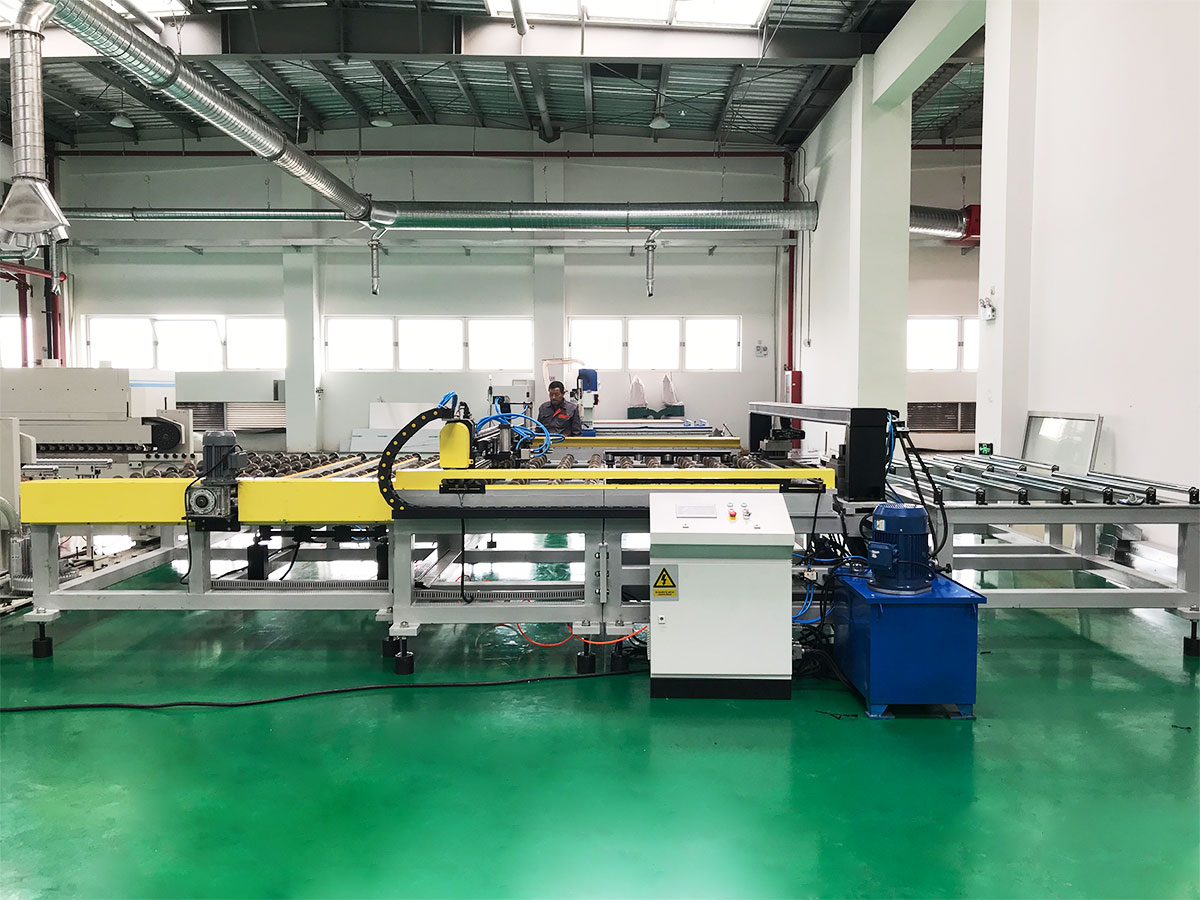 Oprema izrađena po narudžbi i nestandardne proizvodne linije Za kupce kojima su potrebni nestandardni rasporedi, neuobičajene širine mreže ili instalacije ograničene visine; stranica nudi zahtjeve za ponude za prilagođenu opremu i proizvodne linije. Pogledajte proizvod →
Kako usporediti dva citata, a da ne budete zavedeni
Kada se dvije ponude razlikuju za 15 ili 20 posto, razlika obično nije profitna marža, već opseg. Stavite oboje na isti popis.
| Točka usporedbe | Ponuda najniže cijene | Ponuda usmjerena na učinkovitost |
|---|---|---|
| Zoniranje pećnice | Dvije zone na jednoj postavljenoj točki | Četiri do šest zona s neovisnom kontrolom |
| Kontrola protoka zraka | Fiksna brzina ventilatora, ručne zaklopke | Ventilatori promjenjive brzine povezani s brzinom linije |
| Ispušna toplina | Ispušteno u atmosferu | Regeneracija zrak u zrak ili selektivna recirkulacija |
| Debljina premaza | Podešavanje rukovatelja po osjećaju | Mjerenje zatvorene petlje s automatskom korekcijom |
| Podaci o puštanju u rad | Samo mehanički rad | Bilanca topline i mase provjerena u odnosu na zajamčene brojke |
Ako dobavljač ne može proizvesti izmjerene brojke iz usporedive linije, tretirajte tvrdnju o učinkovitosti kao neprovjerenu i odredite cijenu rizika u skladu s tim.
Provjera, instalacija i dugoročna podrška
Učinkovitost se dokazuje pri puštanju u pogon, a ne na prodajnom sastanku. Ozbiljan protokol prihvaćanja bilježi potrošnju plina ili električne energije po toni, temperaturu sloja na kraju svake zone, debljinu filma po širini i 72-satni rad pri nazivnoj brzini. Također se raspitajte o daljinskoj dijagnostici, popisu rezervnih dijelova za grijače, ventilatore, pogone i valjke i koliko brzo tehničar može doći do vašeg pogona. Ako želite da se ove točke pregledaju u odnosu na vaš proizvod i zgradu, obratite se inženjerskom timu.
Odabir dobavljača energetski učinkovitog stroja za premazivanje PVC-a svodi se na dokaze, a ne na pridjeve. Usporedite pećnice prema zonama i protoku zraka, usporedite glave za premazivanje prema izmjerenoj toleranciji debljine, usporedite kontrole prema tome kako se ponašaju pri djelomičnom opterećenju i usporedite dva citata red po red. Dobavljač koji može proći kroz toplinsku bilancu vašeg proizvoda, navesti tolerancije u brojevima i pokazati da isti dizajn radi negdje drugdje je onaj čiji će stroj i dalje biti ekonomičan u petoj godini.