
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

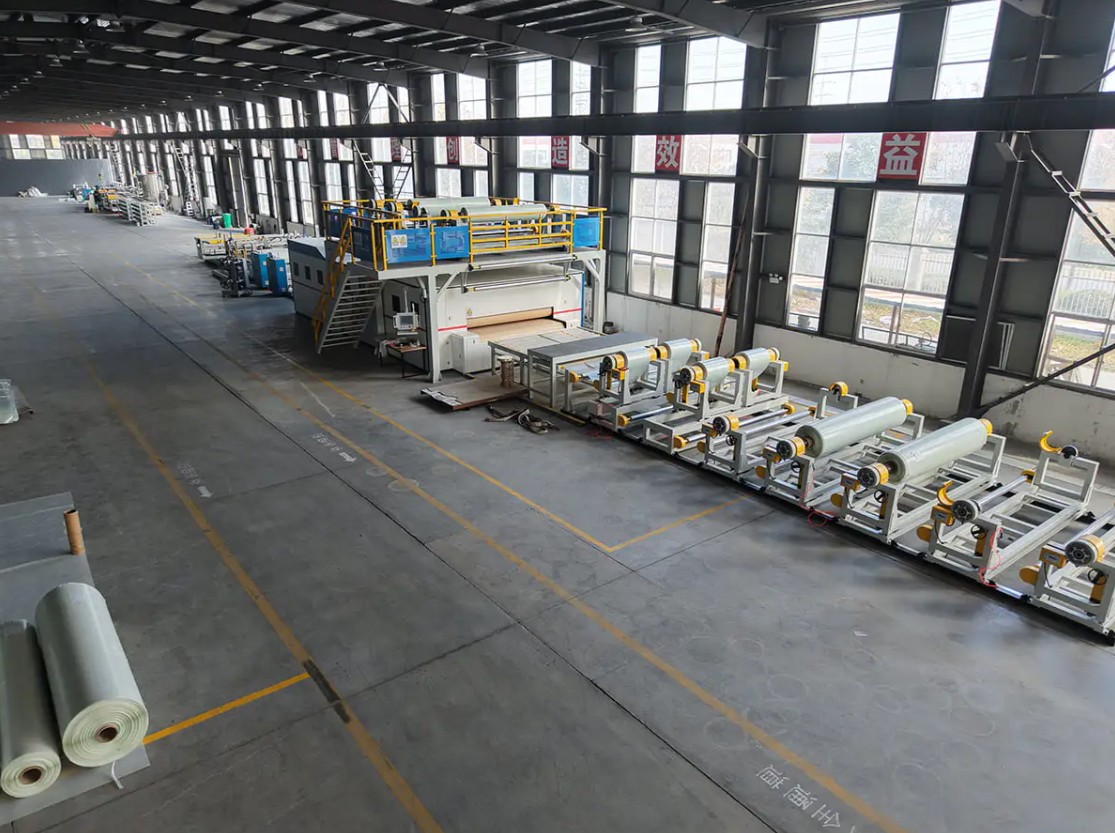
Dvije kompozitne linije PET/PP CFRT mogu nositi istu cijenu, istu radnu širinu i isto obećanje do 1.200 kg/h, a još uvijek se vrlo različito ponašaju u pogonu. Razlika je obično u sustavu ekstruzije: promjer puža i omjer duljine i promjera, stabilizira li pumpa za otapanje tlak, kako su usne matrice podešene i kako hrpa valjaka uklanja toplinu. Svaki nizvodni stupanj, od vlaženja vlakana do zatezanja namotaja, može samo očuvati kvalitetu koju isporučuje ekstruder.
Praktično pravilo je stoga jednostavno: prvo definirajte sustav ekstruzije i dimenzionirajte ostatak linije oko njega. Faza premazivanja, laminiranja ili utiskivanja koja je ocijenjena brže nego što ekstruder može dati kapacitet je koji plaćate i nikada ne koristite. Ekstruder dimenzioniran za učinak, ali ne i za materijal koji zapravo koristite, uzrokovat će pomicanje debljine, mrlje od gela i prerano trošenje vijka tijekom životnog vijeka stroja. Ovaj članak pokriva što sustav ekstruzije uključuje na kompozitnoj liniji, kako ga uskladiti s PET-om, PP-om, PVC-om i punjenim spojevima, koje tolerancije imaju komercijalnu težinu i što testirati prije konačne isplate.
Što se računa kao sustav ekstruzije na kompozitnoj liniji
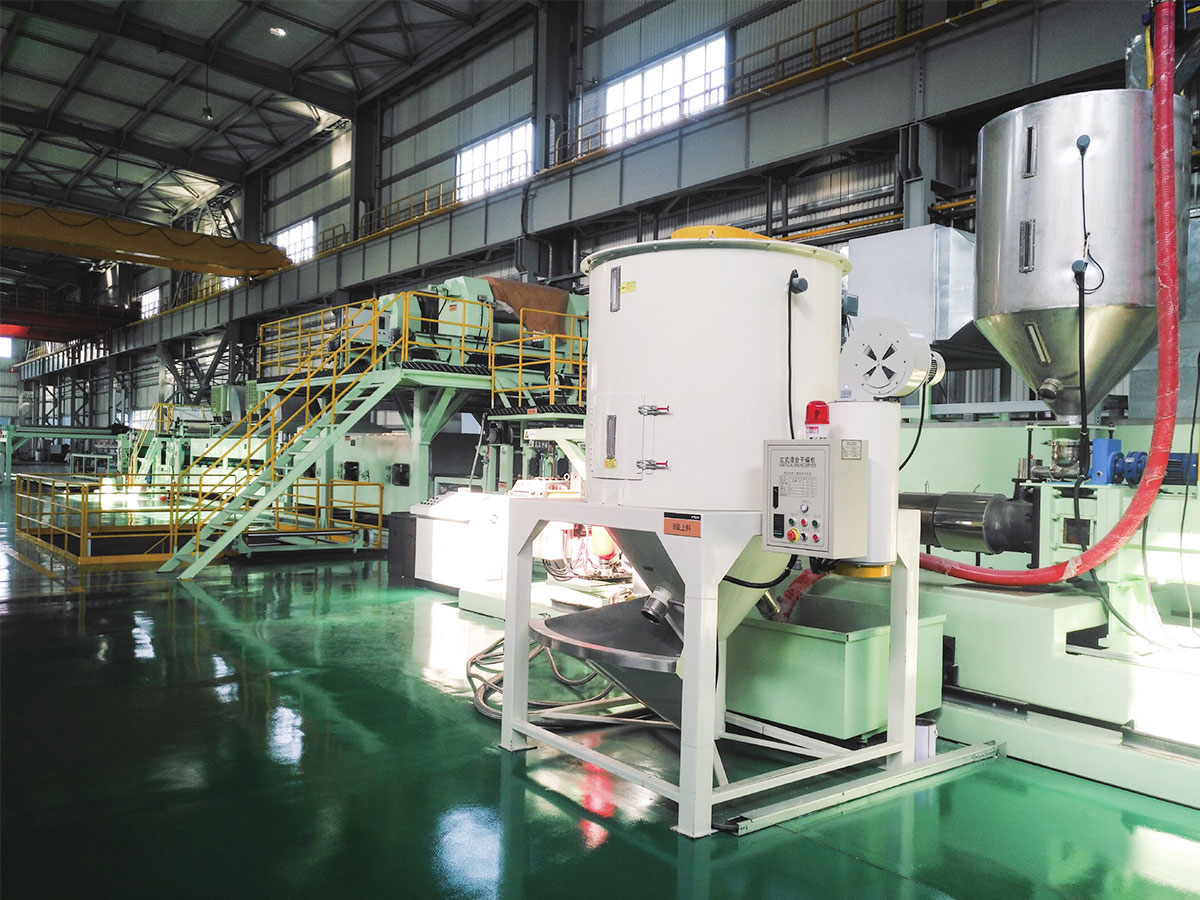
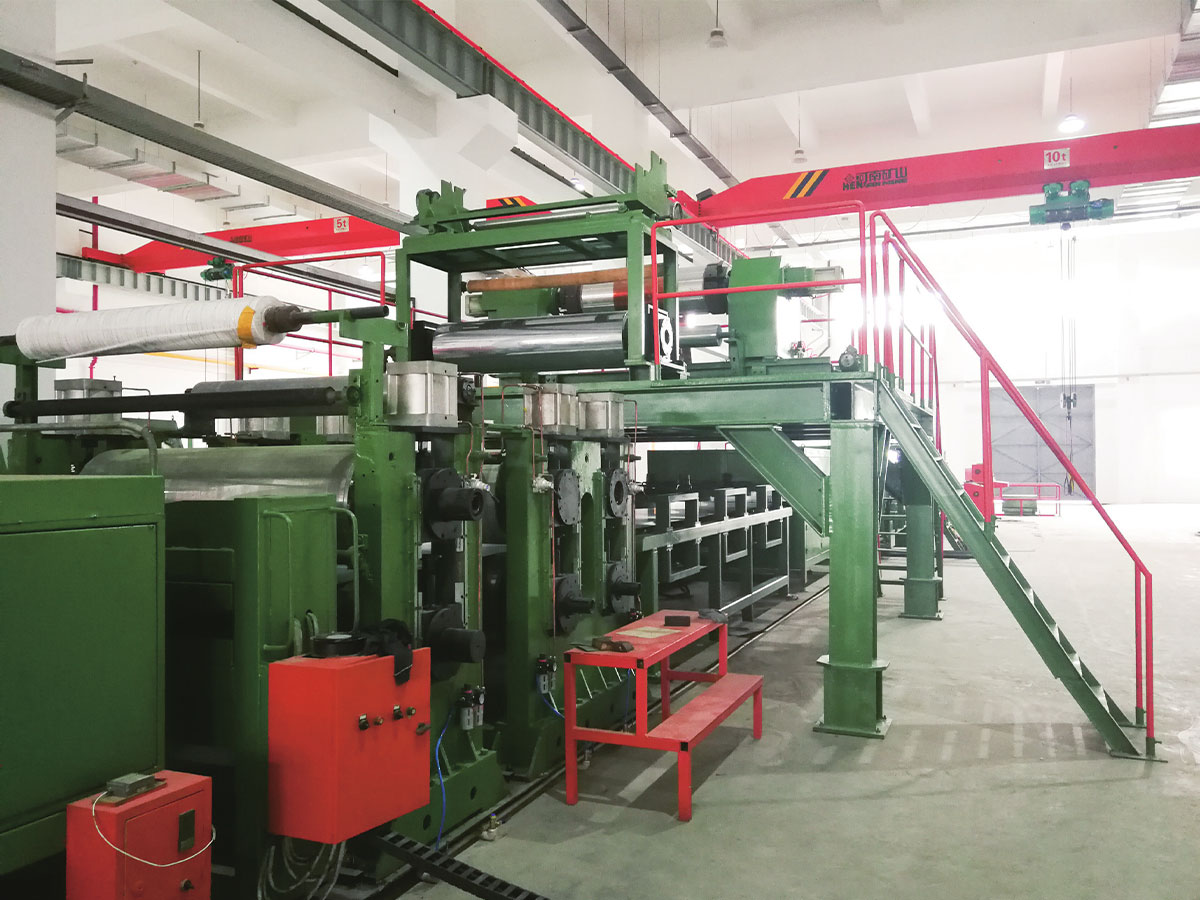
Na kompozitnoj proizvodnoj liniji ekstruzijski sustav nije jedan stroj već lanac jedinica koje moraju zajedno održavati istu zadanu točku: rukovanje materijalom i sušenje, puž i bačva, pumpa za otapanje ili petlja za kontrolu tlaka, matrica, snop valjaka ili odjeljak za hlađenje i izvlačenje koje postavlja brzinu linije. Debljina se stvara na matrici, zamrzava u fazi hlađenja, a zatim se laminira, utiskuje ili presvlači.
Carina se mijenja s proizvodom. CFRT linija ekstrudira tanku, vruću talinu koja mora navlažiti kontinuirano vlakno, dok linija za podove ekstrudira gusto ispunjenu ploču koja se kasnije kalandrira do konačne debljine. Donja tablica pokazuje kako ista kategorija hardvera mijenja prioritet od proizvoda do proizvoda.
| Vrsta linije | Dužnost istiskivanja | Tipični polimer | Prvo potvrdite |
|---|---|---|---|
| PET/PP CFRT kompozitna linija | Impregnacija kontinuiranog vlakna taljenjem, zatim oblikovanje lista i laminacija | PET, PP, ponekad PA | Ujednačenost temperature taline po širini kalupa i vlaženje vlakana pri ciljnoj brzini linije |
| Linija za proizvodnju podova SPC | Ekstruzija punjene PVC ploče, kalandriranje i laminacija do habajućeg sloja | PVC s punilom od kalcijevog karbonata | Otpornost na habanje vijka i bačve, učinak po širini matrice, kontrola debljine nakon kalandriranja |
| Linija za utiskivanje i premazivanje PVC/PU kože | Smjesa za plastificiranje i nanošenje premaza na papir ili tkaninu | PVC spoj, PU | Ponovljivost debljine premaza, stabilnost temperature valjka, stopa oštećenja površine |
| Linije za nanošenje metalnih kompozita i navoja | Slojevi ljepila i premaza umjesto masovne ekstruzije | PE, PUR, film ljepila | Bilo da se ploča jezgre kupuje ili proizvodi u kući i kako se provjerava prionjivost |
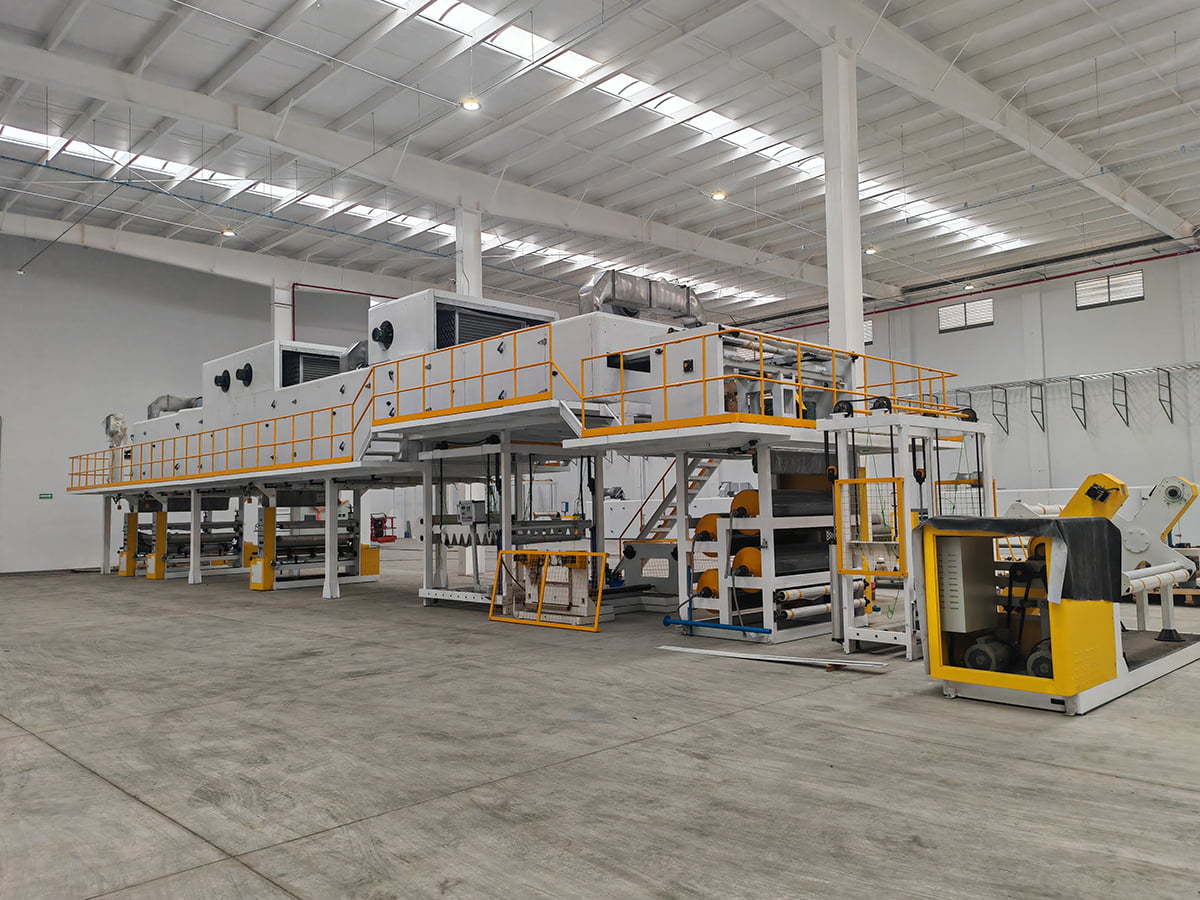
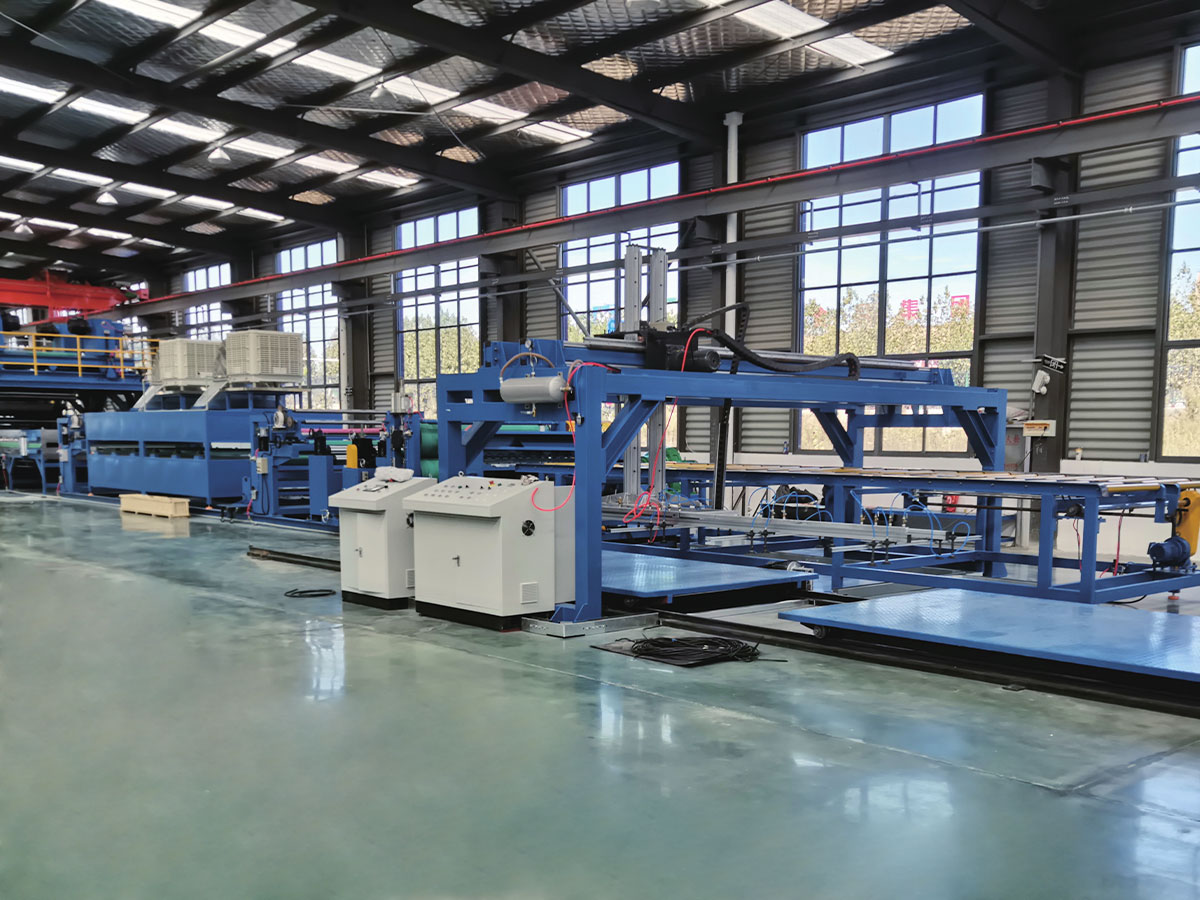
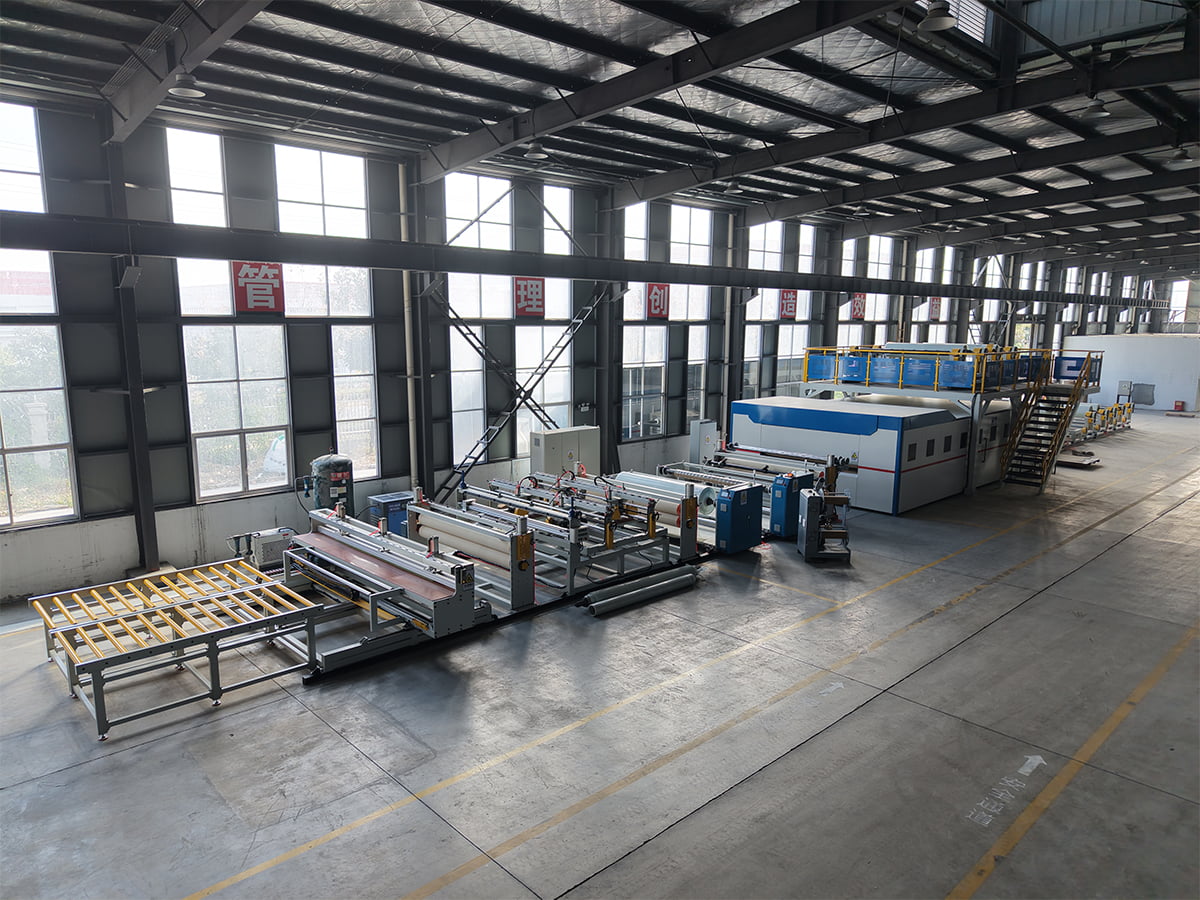 Linija za proizvodnju kompozitnih materijala PET/PP CFRT CFRT kompozitna linija za PET/PP, relevantna kada zadatak ekstruzije mora navlažiti kontinuirana vlakna, a ne staviti ispunjenu podnu ploču. Pogledajte proizvod →
Uskladite ekstruder s ponašanjem materijala, ne samo s izlazom
Citati se obično uspoređuju u kilogramima po satu. Taj broj ima smisla samo kada se navodi za određeni polimer, određenu geometriju vijka i određenu debljinu proizvoda. Vijak koji udobno pokreće PET može izgladnjeti na punjenoj PVC smjesi, a vijak optimiziran za punjene smjese može pretjerano smicati taljevinu osjetljivu na toplinu.
Bodovi koji odlučuju hoće li ekstruder raditi
- Hrana i sušenje: PET upija vlagu i mora se osušiti do kontrolirane točke rosišta, inače se hidroliza pojavljuje kao gubitak čvrstoće i stvaranje mjehurića. PP treba puno manje sušenja, ali je osjetljiviji na skokove temperature taline.
- Geometrija puža: omjer kompresije, dijelovi barijere i elementi za miješanje slijede viskoznost taline i opterećenje punila. Tražite nacrt vijka, ne samo promjer.
- Zaštita od habanja: kalcijev karbonat, staklena vlakna i mineralna punila su abrazivna. Bimetalne bačve i kaljeni vijci produžuju radni vijek, a razlika se pojavljuje u postojanosti debljine za dvije ili tri godine.
- Stabilnost tlaka: pumpa za taljenje između ekstrudera i matrice sužava varijaciju debljine i odvaja pritisak matrice od fluktuacija brzine puža. Na tankim pločama visoke vrijednosti ovo je obično vrijedno ulaganja.
- Dizajn matrice: matrica za vješalice s individualno podesivim rubovima odgovara širokom limu, dok matrica s prorezima s čvršćom unutarnjom geometrijom odgovara tankim premazima. Širina matrice treba odgovarati gotovoj širini plus dodatak za obrezivanje.
Izvedite probu s vlastitom smolom i punilom na ciljnoj debljini prije nego što se narudžba potvrdi. Izvedba vijaka na referentnom materijalu dobavljača govori vam manje nego što biste željeli.
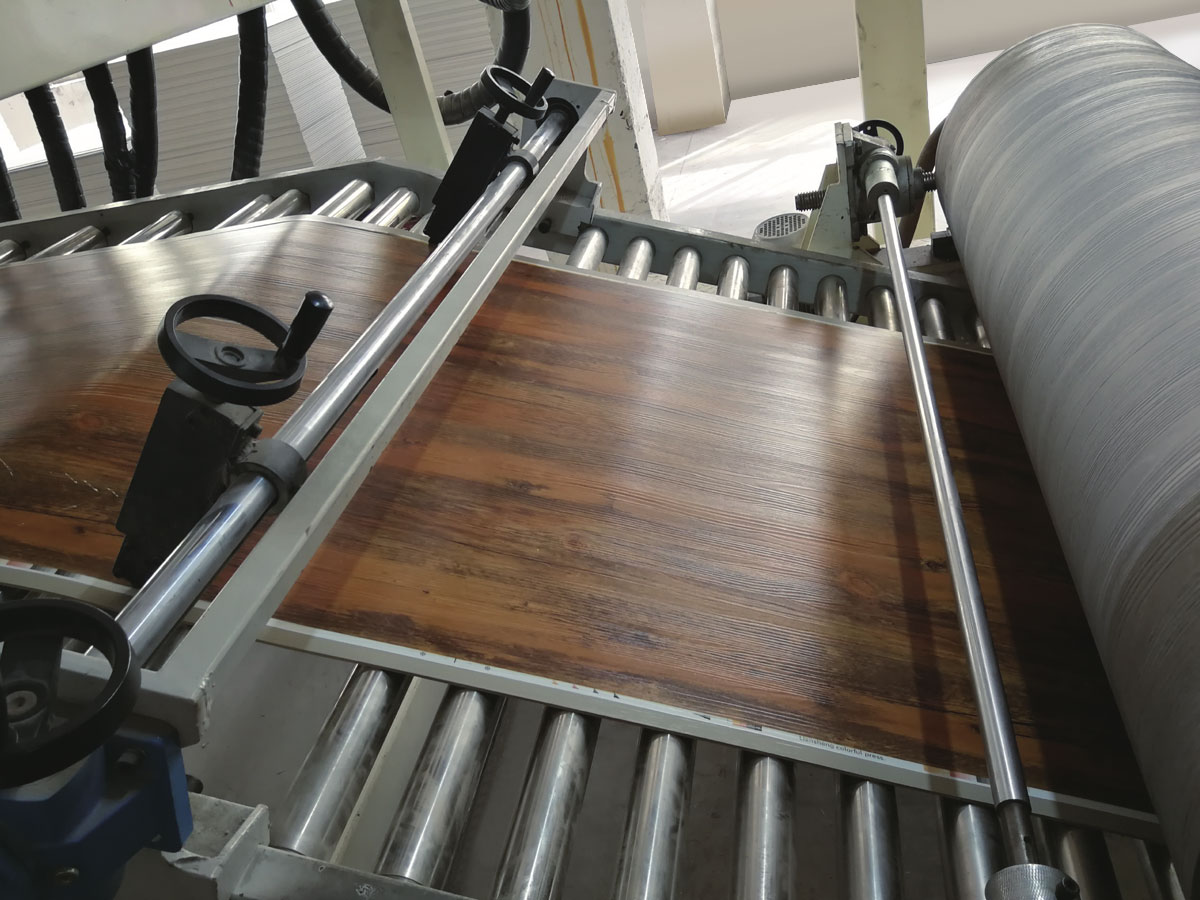
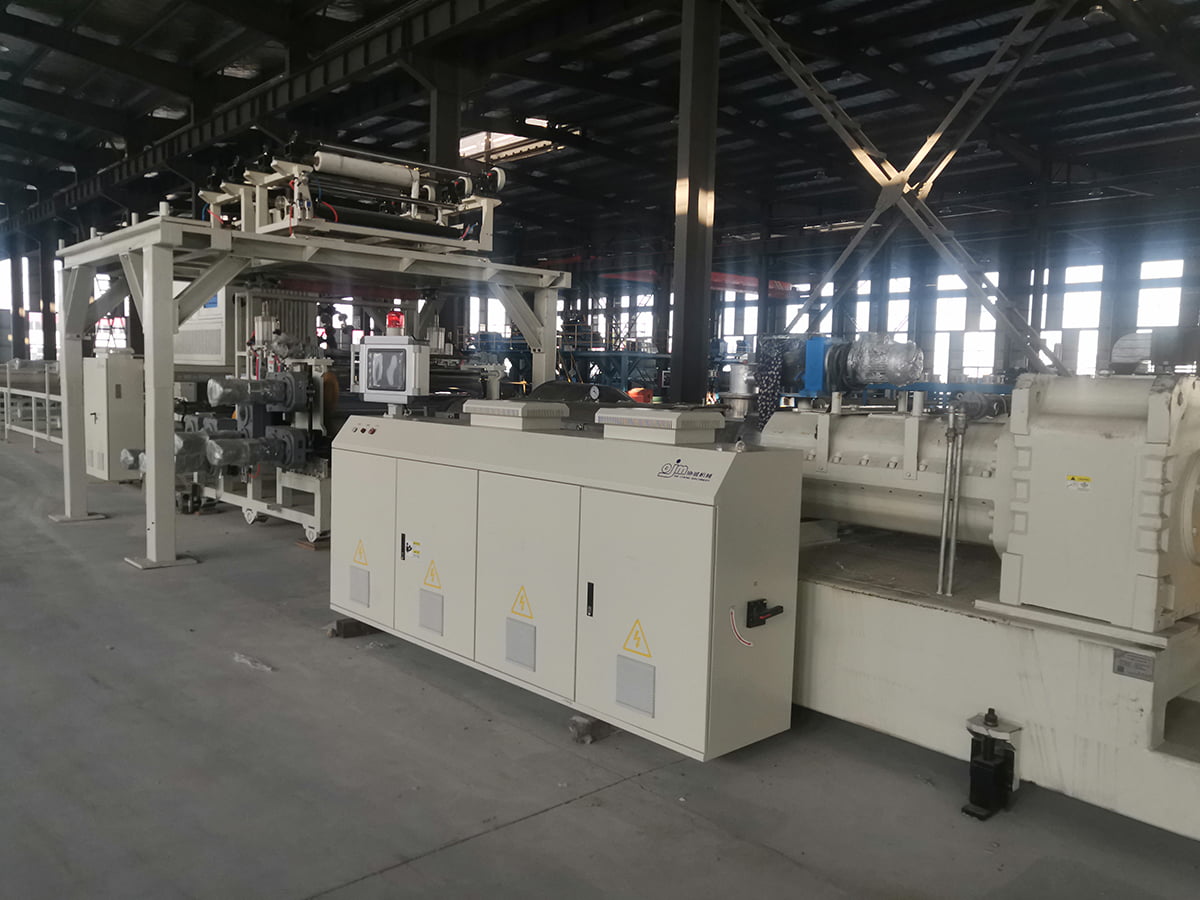 SPC Linija za proizvodnju kompozitnih kamenih plastičnih podova SPC kompozitna linija za podove koja ekstrudira PVC i jezgru od kalcijevog karbonata, zatim film za laminiranje, zaštitni sloj i reljef; njegova kontrola gabarita utječe na upotrebu materijala. Pogledajte proizvod →
Tolerancije koje odlučuju o cijeni materijala
Tolerancija debljine je mjesto gdje se kvaliteta ekstruzije pretvara u novac. Uzmite ispunjenu PVC foliju nominalne širine 1,0 mm i gustoće od oko 1,4 grama po kubnom centimetru: jedan četvorni metar dobre ploče teži otprilike 1,4 kg. Ako ekstruder i hrpa valjaka drže plus ili minus 2 posto, prosječna potrošnja ostaje blizu nominalne. Ako varijacija iznosi plus ili minus 5 posto, a operateri ciljaju gornju polovicu trake kako bi izbjegli tanke točke, prosječna težina raste za oko 3 posto. Na 1.000.000 četvornih metara godišnje proizvodnje to je otprilike 42 tone dodatne smjese, prije cijene smole, vozarine i energije korištene za topljenje.
Varijacije po širini su važne koliko i prosječna debljina. List koji je u središtu mjerne veličine i tanak na oba ruba tjera vas da podrezujete šire, a podrezani materijal je gotov proizvod koji ne možete prodati. Raspon podešavanja usana matrice, unutarnja ravnoteža protoka i kruna valjka uobičajeni su uzroci, a najjeftinije ih je ispraviti u fazi specifikacije.
Ponašanje pri pokretanju također nosi troškove. Sustav ekstruzije s brzim toplinskim odzivom i stabilnom kontrolom tlaka postiže proizvod koji se može prodati prije nakon promjene, što smanjuje otpad u kratkim serijama i čini proizvodnju malih serija posebnih vrsta komercijalno prihvatljivom.
Nizvodni stupnjevi moraju biti dimenzionirani prema ekstruderu
Sustav ekstruzije određuje tempo, ali ne može sam završiti posao. Snop valjaka za hlađenje koji presporo uklanja toplinu tjera vas da usporite liniju, što povećava vrijeme zadržavanja taline i rizikuje degradaciju. Mjesta laminiranja moraju biti sinkronizirana s brzinom izvlačenja tako da napetost ostane konstantna od matrice do motalice, a linijski mjerač debljine koristan je samo ako kontrolna petlja može prilagoditi brzinu vijka ili vijaka matrice dovoljno brzo da bude važno.
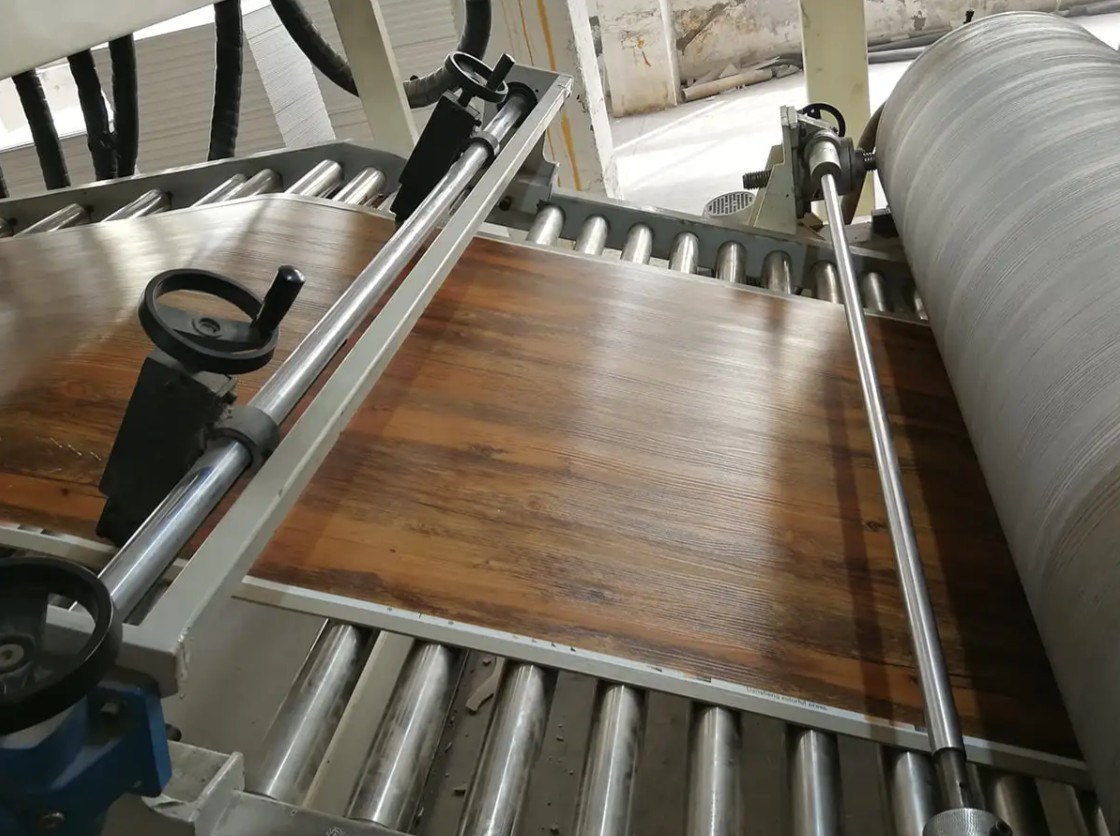
Za podove, koraci utiskivanja i habajućeg sloja definiraju kvalitetu površine i otpornost na klizanje, tako da njihova kontrola temperature mora biti čvrsta kao kod ekstrudera. Za PVC i PU kožu, ponovljivost debljine premaza i stabilnost temperature valjka određuju i izgled i upotrebu materijala, zbog čega ovi parametri pripadaju testu prihvaćanja, a ne brošuri. Ako projekt podnih obloga ili panela procjenjujete šire, to pomaže u razumijevanju što uključuje linija za proizvodnju PVC laminatnih ploča prije fiksiranja kapaciteta ekstruzije.
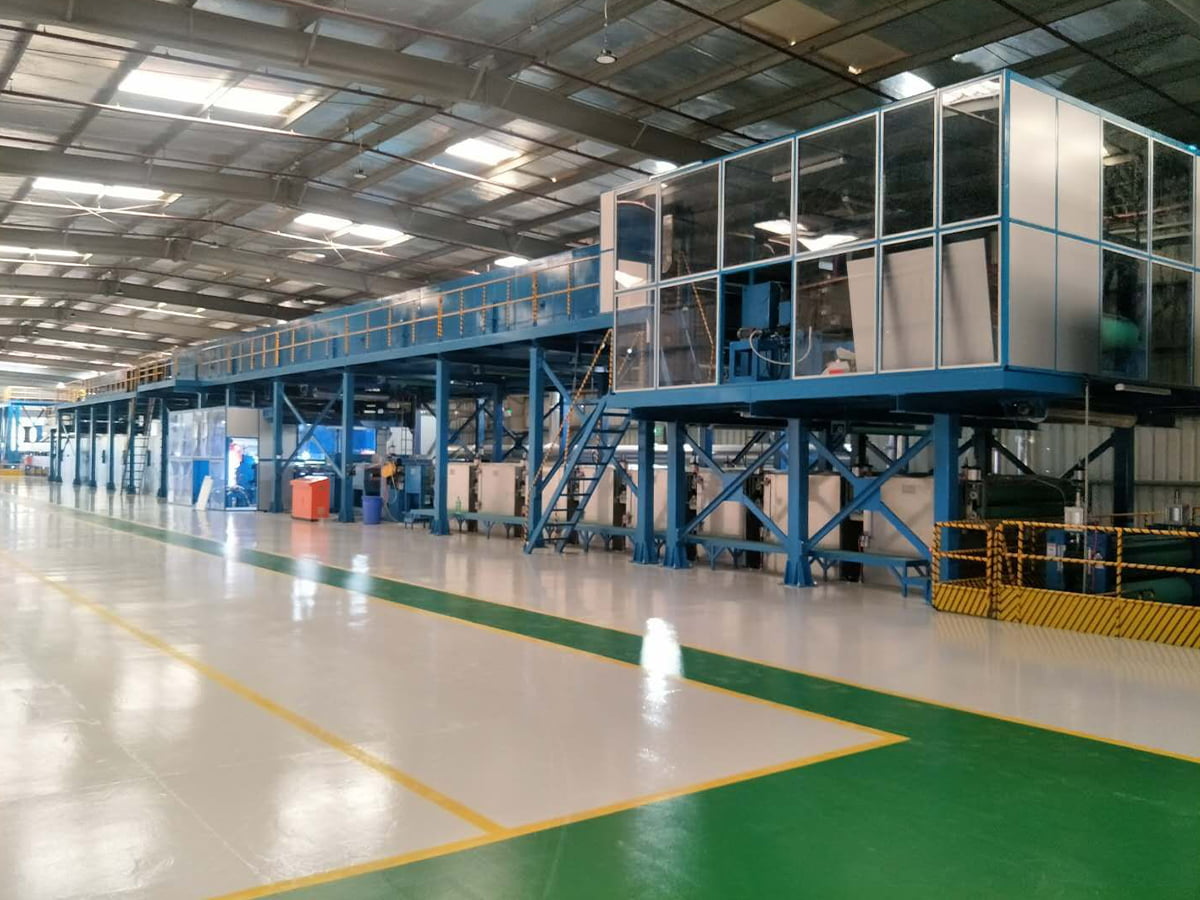
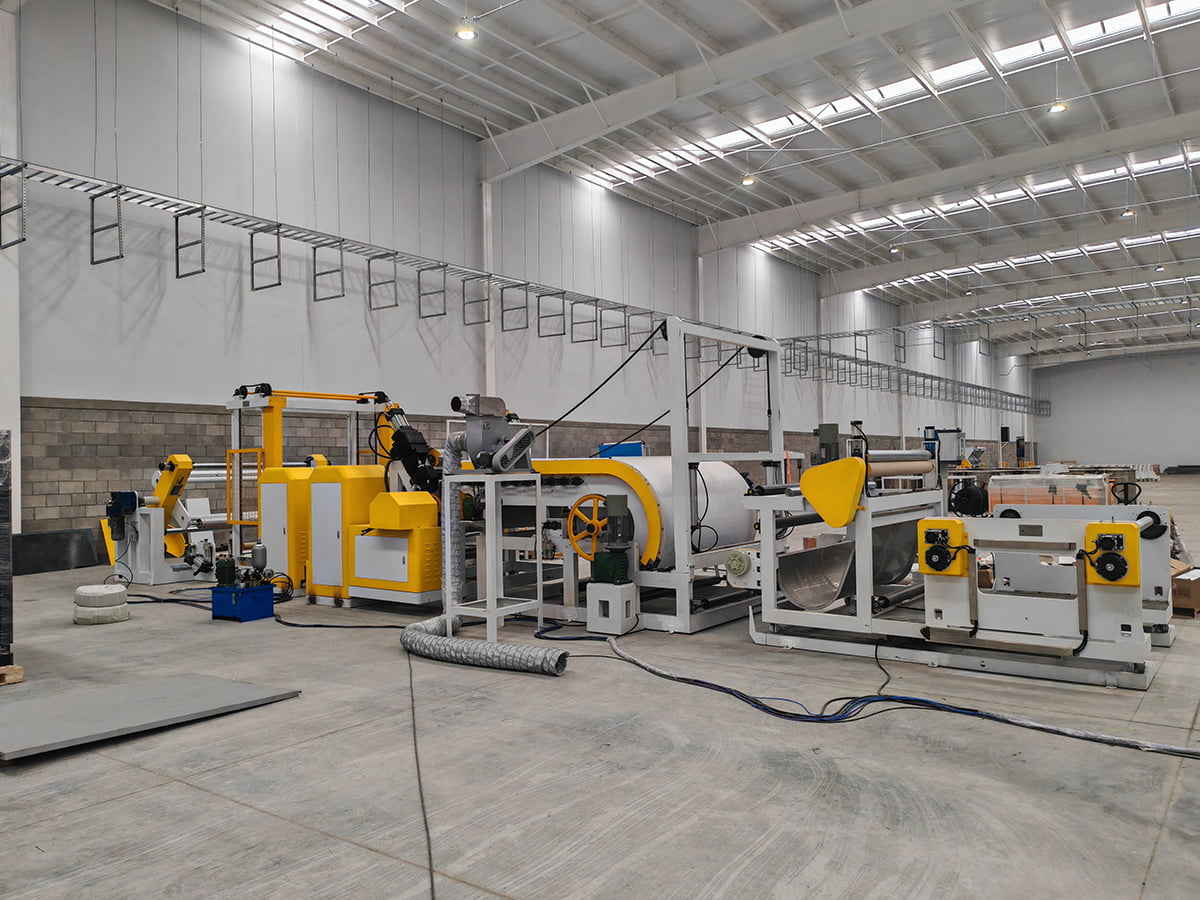 Linija za utiskivanje i premazivanje kompozitnih PVC/PU kože PVC/PU kožni kompozit, linija za utiskivanje i premazivanje relevantna za ponovljivost debljine premaza i stabilnost temperature valjaka moraju se provjeriti prije specifikacije. Pogledajte proizvod →
Kontrolni popis nabave i prihvaćanja
Koristite sljedeći redoslijed kada specificirate novu liniju ili mijenjate ekstruder koji više ne drži mjeru.
- Navedite paket polimera, punila i aditiva zajedno s podacima o protoku taline ili viskoznosti.
- Navedite gotovu debljinu i njezin pojas tolerancije, plus širinu i dodatak za obrezivanje.
- Navedite potrebni izlaz pri toj debljini i brzinu linije potrebnu da se to postigne.
- Zatražite nacrte vijka i cijevi, omjer duljine i promjera, omjer kompresije i zaštitu od trošenja.
- Potvrdite širinu matrice, raspon podešavanja usne i unutarnji dizajn protoka.
- Potvrdite kapacitet hlađenja i konfiguraciju hrpe rola pri maksimalnoj brzini linije.
- Dogovorite probu s vlastitim materijalom i plan uzorkovanja: debljina po širini, učinak, energija po kilogramu, površinski nedostaci i stopa startnog otpada.
- Dogovorite opseg rezervnih dijelova i rokove isporuke za vijke, bačve, usne matrice i poklopce role.
- Dogovorite opseg usluge: daljinska podrška, puštanje u rad na licu mjesta, obuka operatera i uvjeti jamstva.
Prilagođene linije, servis i rezervni dijelovi
Standardna konfiguracija rijetko pokriva svaki proizvod. Kada kupac treba drugačiju strukturu slojeva, neuobičajenu širinu ili poseban raspored koekstruzije, prilagođena linija ima više smisla od kompromisa s kataloškim modelom. Jiangsu XieCheng Intelligent Equipment, sa sjedištem u zoni ekonomskog razvoja Jinhu u Huai'anu, Jiangsu, gradi standardne i nestandardne proizvodne linije. Grupa kojoj pripada prepoznata je kao pokrajinski inženjerski istraživački centar za A2 vatrootporne aluminijske kompozitne ploče i njihovu proizvodnu opremu te kao kreditno poduzeće za kvalitetu AA, što je koristan kontekst kada procjenjujete inženjersku dubinu, a ne samu cijenu.
Nakon isporuke, podrška je važnija od specifikacijskog lista. Daljinska pomoć, servis na licu mjesta i opskrba rezervnim dijelovima održavaju rad linije kada se vijak istroši ili treba zamijeniti rub matrice, a ta vremena odgovora trebaju biti zapisana u ugovoru. možete kontaktirajte inženjerski tim putem kontakt stranice s vašim podacima o materijalu, ciljanoj debljini i potrebnom učinku.
Sustavi ekstruzije nagrađuju rane odluke. Odaberite vijak, matricu, kontrolu tlaka i kapacitet hlađenja u odnosu na materijal koji stvarno koristite i toleranciju koju vaši kupci zapravo prihvaćaju, zatim laminaciju veličine, utiskivanje i namotavanje kako bi odgovaralo. Taj slijed zadržava kapitalne troškove vezane za uporabljiv izlaz umjesto za brojeve brošura, i čini gabarit, otpad i potrošnju materijala predvidljivim od prve proizvodne smjene.