
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dva razgovora o kupnji mogu se dogoditi u istom mjesecu i zvučati gotovo identično. Proizvođač podova želi liniju koja pretvara PVC smjesu i mineralno punilo u 4 mm SPC ploču jezgre, kilometar za kilometrom, s istim presjekom na kraju smjene kao na početku. Dobavljač uređaja udaljen tri stotine kilometara dnevno treba četrdeset tisuća kućišta za šarke, svako s rebrima, uskočnim spojem i dva lijevana umetka. Oba kupca kupnju opisuju kao kupnju stroja za preradu plastike, no trebaju potpuno različite platforme.
Zaključak je prvi: ekstruzija i injekcijsko prešanje nisu dvije verzije istog posla. Ekstruzija je kontinuirana. Talina se gura kroz matricu i proizvod zadržava poprečni presjek te matrice sve dok linija teče. Brizganje je cikličko. Talina ispunjava zatvorenu šupljinu i svaki ciklus isporučuje fiksni broj odvojenih trodimenzionalnih dijelova. Duge i jednolike točke za istiskivanje. Oblikovano i prebrojano u komade ukazuje na injekcijsko prešanje. Trošak alata, tolerancija, stopa otpada i vještina operatera proizlaze iz te jedine razlike.
Kako radi ekstruzija, korak po korak
U liniji za ekstruziju, granule ili prah se unose iz lijevka u grijanu bačvu, prenose i rastapaju pomoću rotirajućeg vijka, a zatim guraju kroz matricu čiji otvor definira profil. Vrući oblik se hladi i kalibrira, povlači jedinica za izvlačenje i reže na željenu duljinu. Vijak se ne zaustavlja između dijelova jer nema dijelova, samo metara. Izlaz se mjeri u kilogramima po satu na matrici iu metrima po minuti na kraju linije.
- Poprečni presjek ostaje konstantan duž smjera stroja, a duljina je ograničena samo rukovanjem i pakiranjem.
- Matrica košta djelić kalupa za injekcijsko prešanje, a matrica se može prilagoditi, polirati ili preraditi kada se profil malo promijeni.
- Višeslojne strukture dolaze gotovo besplatno kroz koekstruziju, s dva ili tri ekstrudera koji pune jedan blok kalupa.
- Dodatna oprema, kalibracija, hlađenje, izvlačenje i rezač, utječu na konačnu kvalitetu dimenzija koliko i sam ekstruder.
- Tipični proizvodi: SPC ploče s jezgrom, PVC osnovni film za kožu, kontinuirana termoplastična traka ojačana vlaknima, cijevi, prozorski profili i izolacija kabela.
Kako funkcionira injekcijsko prešanje, korak po korak
Injekcijsko prešanje topi sličan polimer, ali zatim ubrizgava odmjerenu količinu u zatvoreni i stegnuti kalup pod visokim pritiskom. Šupljina se pakira i drži kako bi se kompenziralo skupljanje, hladi, otvara, a igle za izbacivanje guraju dio van prije nego što se kalup ponovno zatvori. Svaki ciklus proizvodi fiksni broj gotovih komada, a ne kontinuiranu duljinu, a vrijeme ciklusa je pokretač jediničnog troška.
- Geometrijska sloboda je glavna prednost: rebra, izbočine, navoji, žive šarke i metalni umetci mogu se oblikovati u jednom kadru.
- Tolerancije su male i ponovljive, često plus ili minus jedna desetina milimetra na kritičnim dimenzijama.
- Kalup je specifičan za dio. Promjena dizajna na komponenti obično znači novi kalup, a ne podešavanje kalupa.
- Vodilice, kanali i otpaci od start-up-a čine većinu otpada, a ponovno mljevenje se često miješa natrag u kontroliranom omjeru.
- Tipični proizvodi: kućišta, poklopci, konektori, dijelovi unutrašnjosti automobila i medicinski uređaji za jednokratnu upotrebu.
Usporedba ekstruzije i injekcijskog prešanja
| Aspekt | Istiskivanje | Brizganje |
|---|---|---|
| Izlazni obrazac | Kontinuirana duljina s konstantnim presjekom | Odvojite trodimenzionalne dijelove |
| Alati | Matrica plus kalibracija i nizvodne jedinice | Precizni čelični kalup s hlađenjem i izbacivanjem |
| Alati cost | Niži i lakši za modifikaciju | Viši i vezan za jednodijelni dizajn |
| ritam | Kontinuirano, bez ciklusa | Sekunde do minute po udarcu |
| Geometrija | Jednostavan profil, bez udubljenja | Složeni oblici, rebra, ispupčenja i umetci |
| Tolerancija | Postavljeno kalibracijom, hlađenjem i stabilnošću pri izvlačenju | Vrlo čvrsto i ponovljivo od dijela do dijela |
| otpad | Trim za pokretanje i promjenu | Vodilice, odvodnici i odbacivanje |
| Ekonomski volumen | Duge staze jednog profila | Veliki broj komada jedne komponente |
| Spojevi vlakana | Vlakna se poravnavaju duž smjera stroja | Duljina vlakana može se smanjiti djelovanjem vijka i ventila |
Alati i struktura troškova: Kamo novac zapravo odlazi
Podjela troškova je ono što iznenadi većinu kupaca koji prvi put kupuju. Projekt ubrizgavanja unaprijed ubacuje novac u kalup, precizno strojno obrađen blok koji mora izdržati silu stezanja, prenositi toplinu kroz pažljivo postavljene kanale i izbaciti dio bez obilježavanja. Ta se investicija povrati kroz stotine tisuća ciklusa, zbog čega se injekcijsko prešanje bori s ispod određene godišnje količine.
Projekt ekstruzije drugačije učitava novac. Matrica je relativno skromna, ali linija je lanac strojeva: ekstruder, izmjenjivač sita, kalibracijski stol, rashladni spremnik, izvlačenje, rezač i slaganje. Slaba karika postavlja strop za cijelu liniju. Ako je izvlačenje neravnomjerno ili je spremnik za hlađenje kratak, savršeno uravnotežena matrica i dalje proizvodi profil koji se mijenja u debljini, a kupac plaća materijal na svakom metru, a ne jednom na alatu.
Ponašanje materijala i toplinska povijest
Oba procesa tale polimer, ali se toplinska i smična povijest znatno razlikuju. U ekstruziji, materijal doživljava relativno nježno, dobro raspoređeno smicanje duž vijka i kratko zadržavanje na matrici. U injekcijskom prešanju, talina prolazi kroz uska vrata pri vrlo visokom smicanju i zatim se pakira pod pritiskom, tako da molekularna orijentacija i unutarnje naprezanje završe blokirani u dijelu. To je razlog zašto se ista vrsta polimera može ponašati različito u dva procesa i zašto je krivljenje uobičajena pritužba kod lijevanih dijelova, ali rijetka kod ekstrudiranih profila.
Za spojeve ojačane vlaknima razlika je još važnija. Ekstruzija nastoji poravnati vlakna u smjeru stroja, što pogoduje krutosti u tom smjeru. Injekcijsko prešanje proizvodi složeniju orijentaciju omotača i jezgre, a duljina vlakana može pasti kako talina prolazi kroz vijke, ventile i vrata. Ako se gotovi dio oslanja na duljinu vlakana za učinak udarca, ovo je točka specifikacije, a ne detalj.
Odabir između dva procesa
Prođite redom kroz sljedeće točke i odgovor je obično očit prije drugog pitanja.
- Je li proizvod definiran presjekom ili oblikom? Poprečni presjek znači istiskivanje.
- Je li duljina određena funkcijom ili rukovanjem? Neograničena duljina snažno pogoduje ekstruziji.
- Treba li dio podrezane, bočne radnje, navoje ili umetke? Tada je brizganje realan put.
- Koja se godišnja količina odnosi na jedan dizajn? Vrlo veliki broj komada opravdava ulaganje u kalupe, dugi profili opravdavaju ulaganje u liniju.
- Koliko je uska kritična tolerancija? Oblikovani dijelovi lakše drže uske dimenzije, ekstrudirani profili trebaju dobru kalibraciju i kontrolu izvlačenja.
- Koliko se otpada može preraditi kod kuće? Ekstrudirana obloga često se može izravno ponovno koristiti, oblikovane vodilice će možda trebati ponovno brusiti i sušiti.
Gdje se kontinuirane linije ekstruzije uklapaju u proizvodnju ploča i kompozita
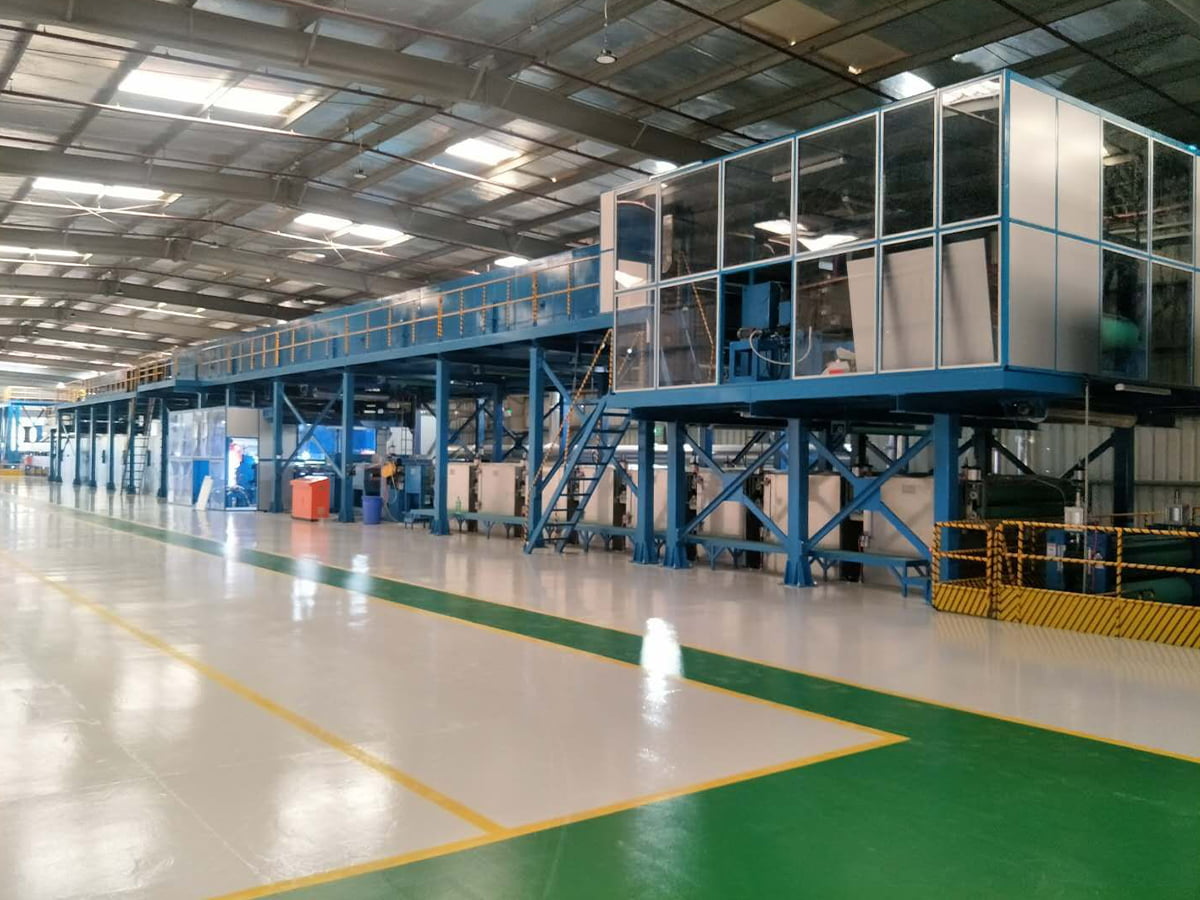
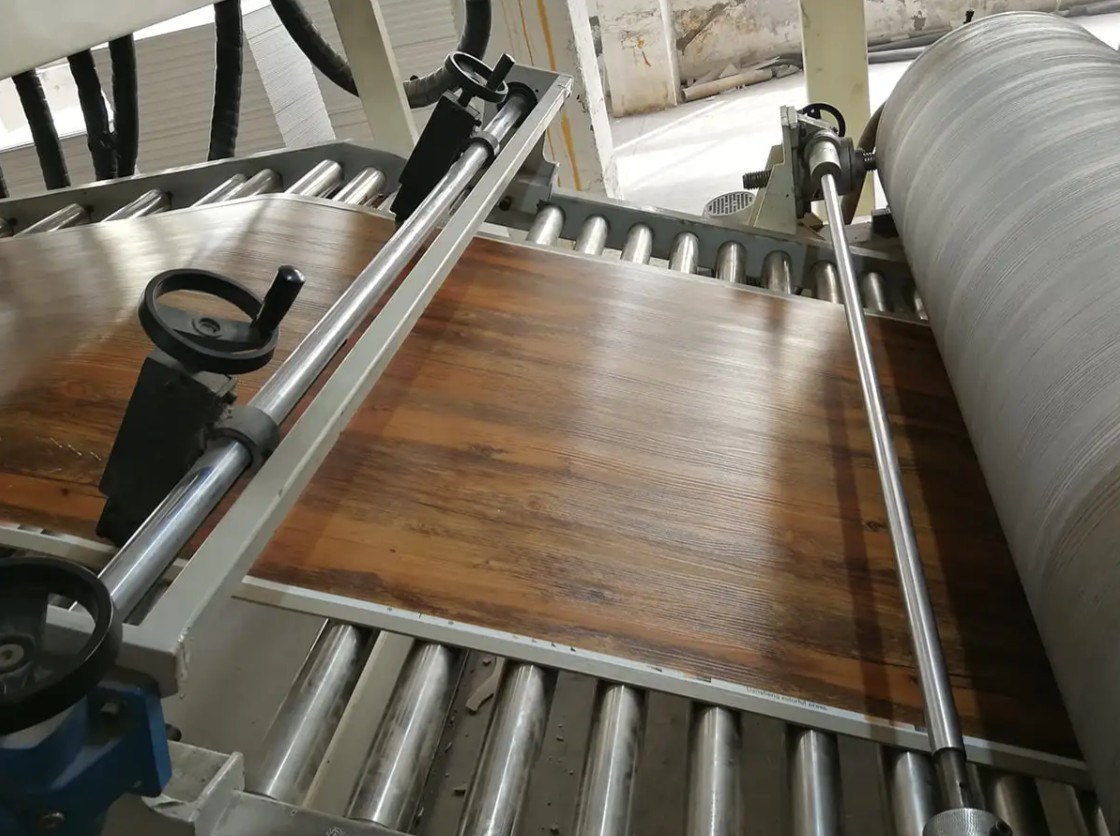
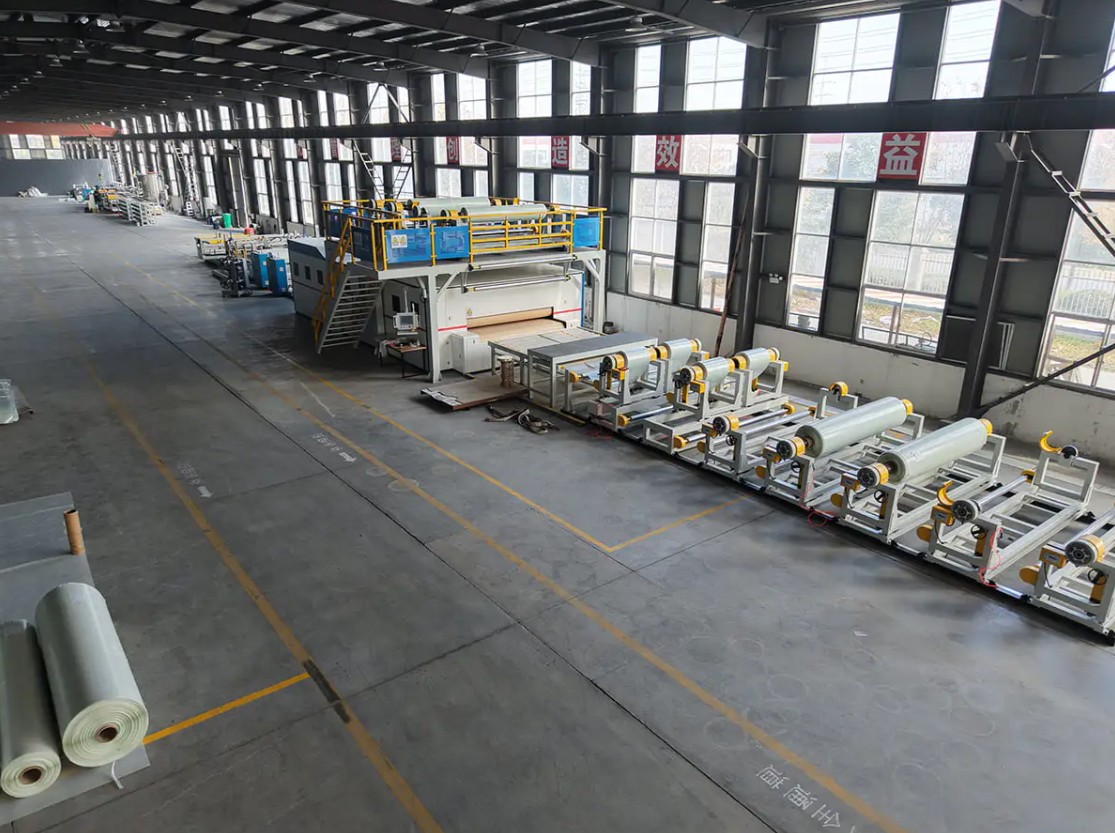
Mnogi građevinski i unutarnji materijali koji izgledaju kao lijevani proizvodi zapravo su ekstrudirani ili presvučeni na kontinuiranoj liniji. SPC podovi su najjasniji primjer. Kruta jezgra se ekstrudira, zatim laminira s dekorativnim filmom i habajućim slojem, tako da ekstruder određuje ravnost, gustoću i konzistentnost debljine na cijeloj ploči.
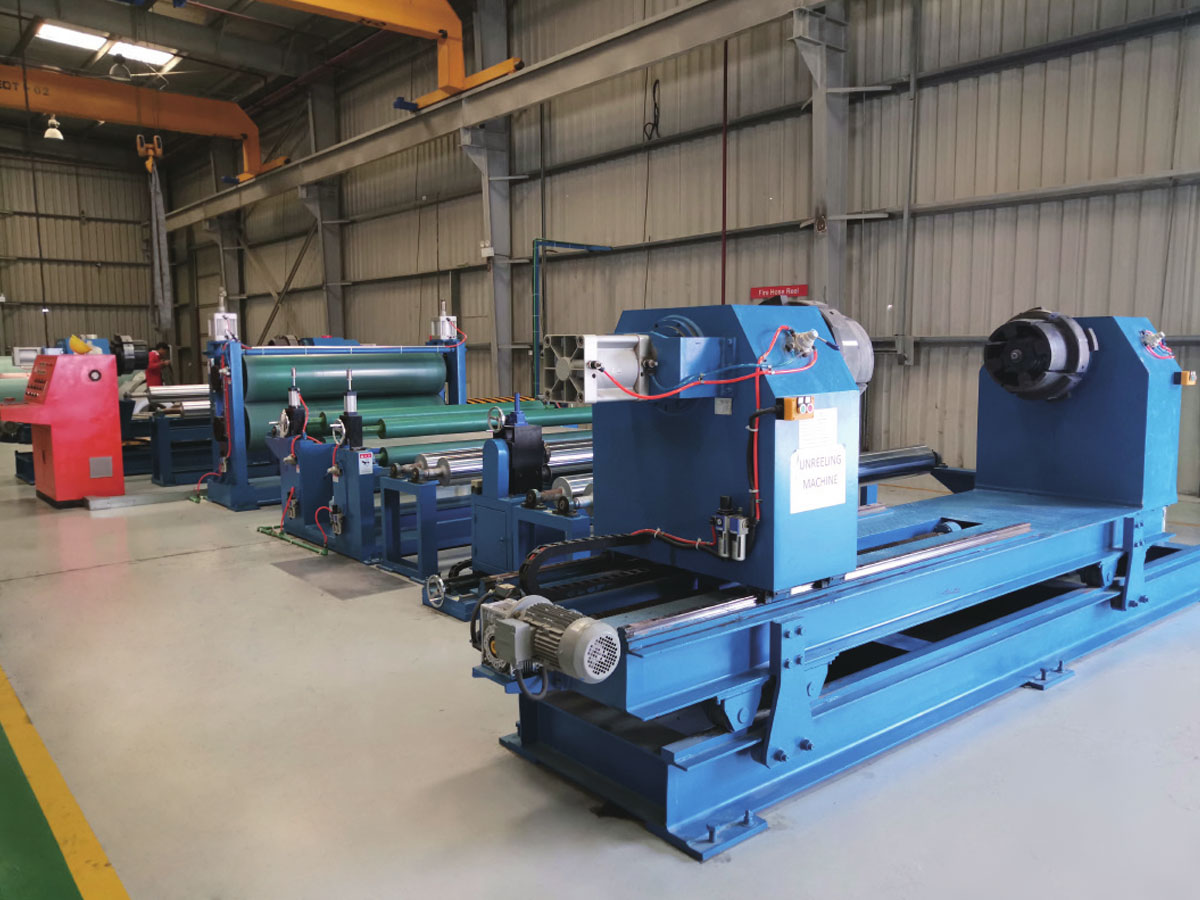
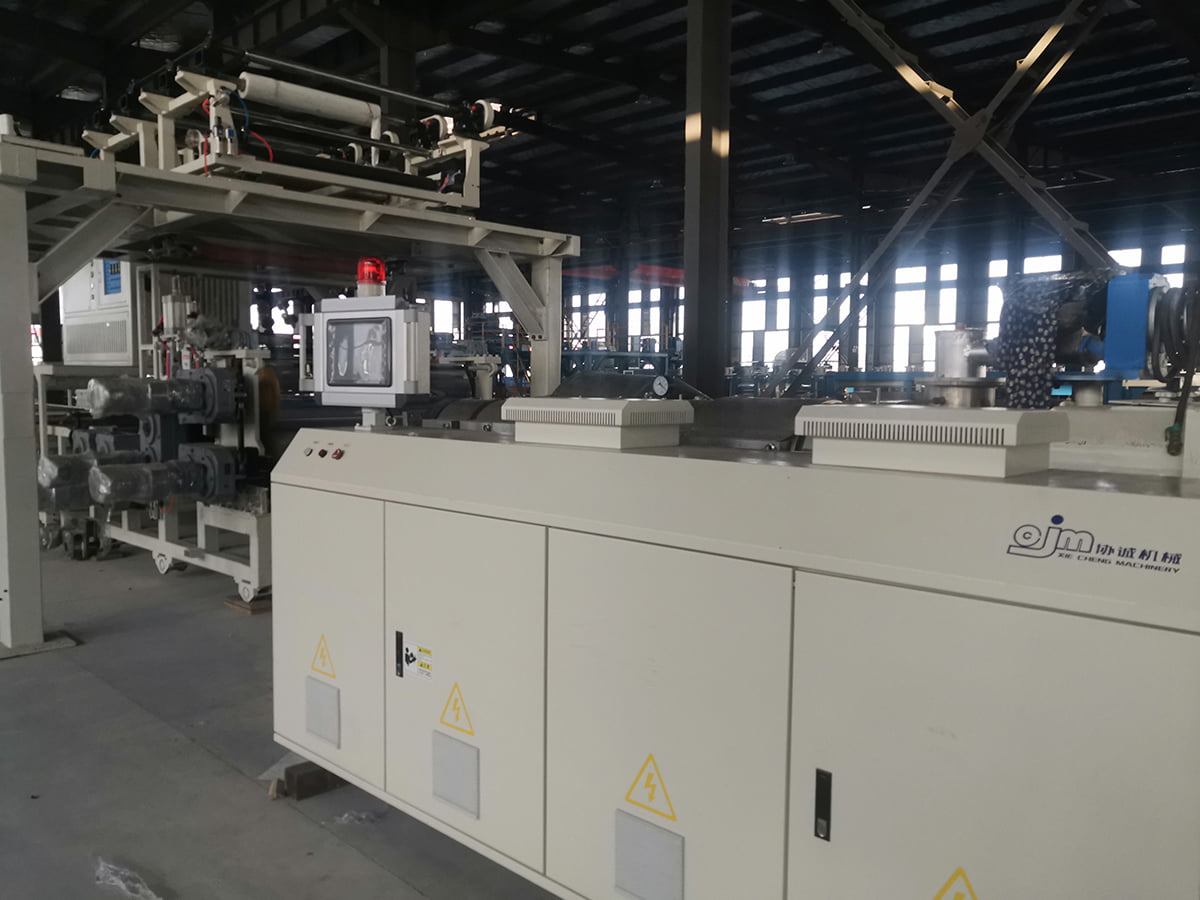 Linija za proizvodnju PVC/WPC/SPC podova za kamene plastične podove Pogledajte ovu liniju da vidite kako se ekstruzija, laminacija filmom, UV premaz, utiskivanje i online inspekcija kombiniraju za automatizirani izlaz SPC podova. Pogledajte proizvod →
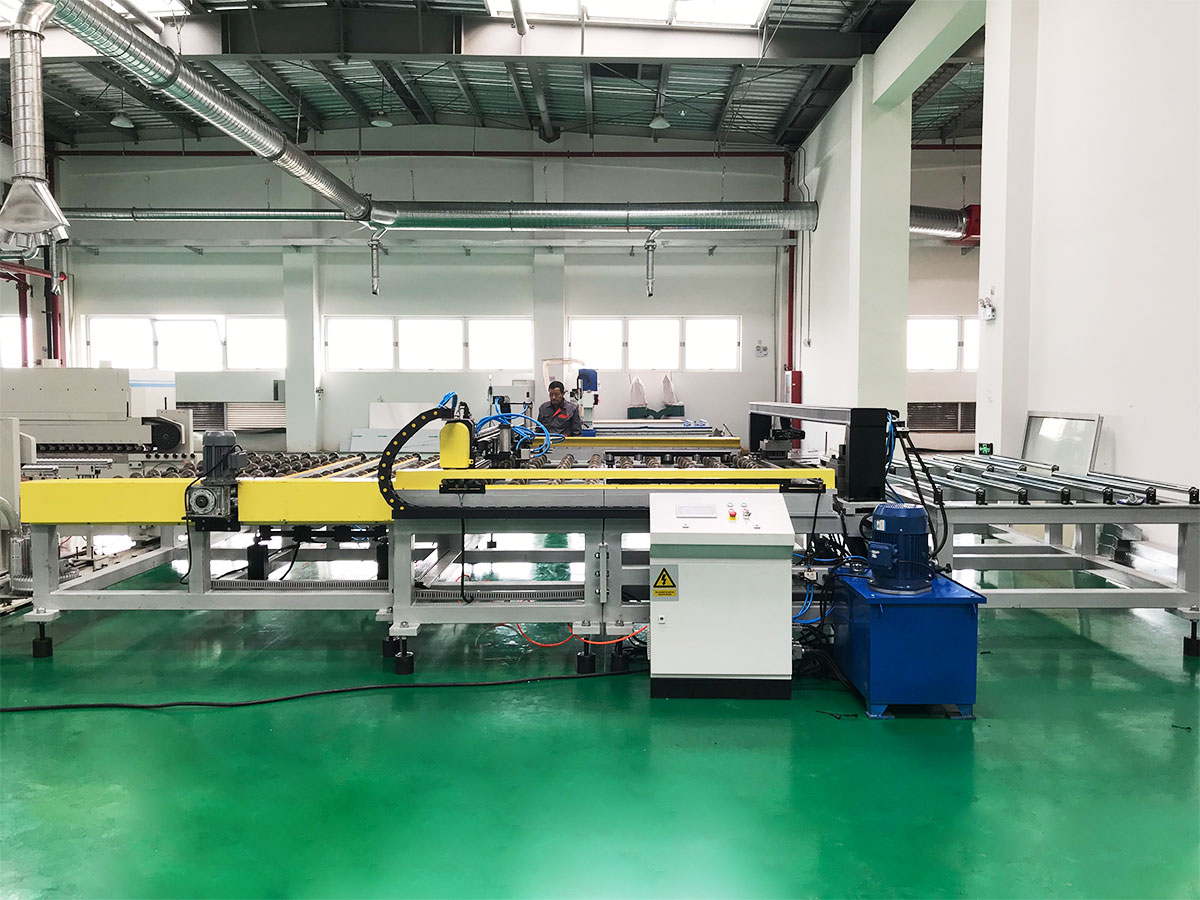
Ista logika vrijedi i za termoplastične kompozite ojačane kontinuiranim vlaknima. PET ili PP CFRT linija kombinira polimernu talinu s ojačavajućim vlaknima ili tkaninom u kontinuiranom procesu, a gotova ploča ili traka se kasnije preša ili termoformira u trodimenzionalni oblik. Faza ekstruzije, a ne preša za kalupljenje, odlučuje o vlaženju vlakana i ujednačenosti debljine. Kupci često pitaju što sadrži puna linija PVC laminatnih ploča prije nego što usporede dobavljače, a iskren odgovor je da je ekstruder samo jedna stanica među nekoliko koje moraju odgovarati jedna drugoj.
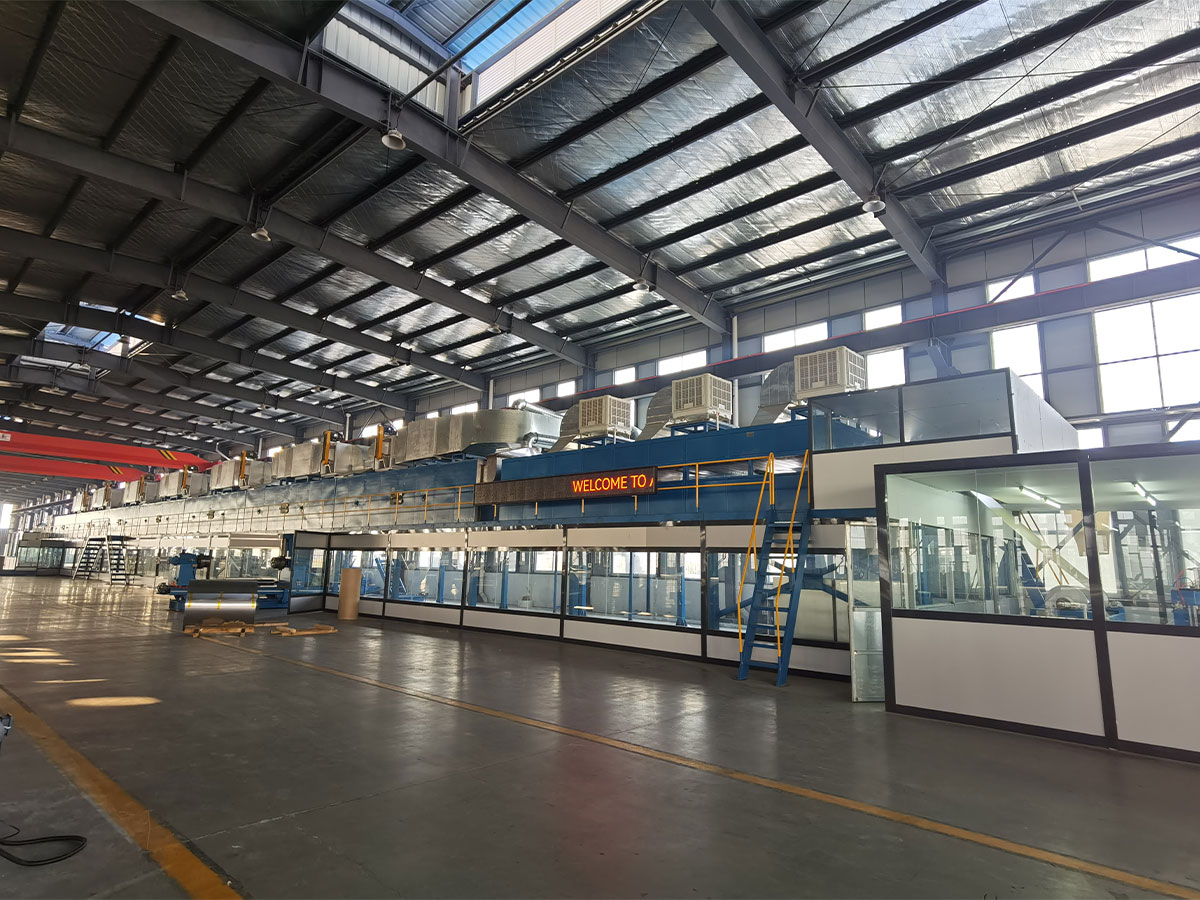
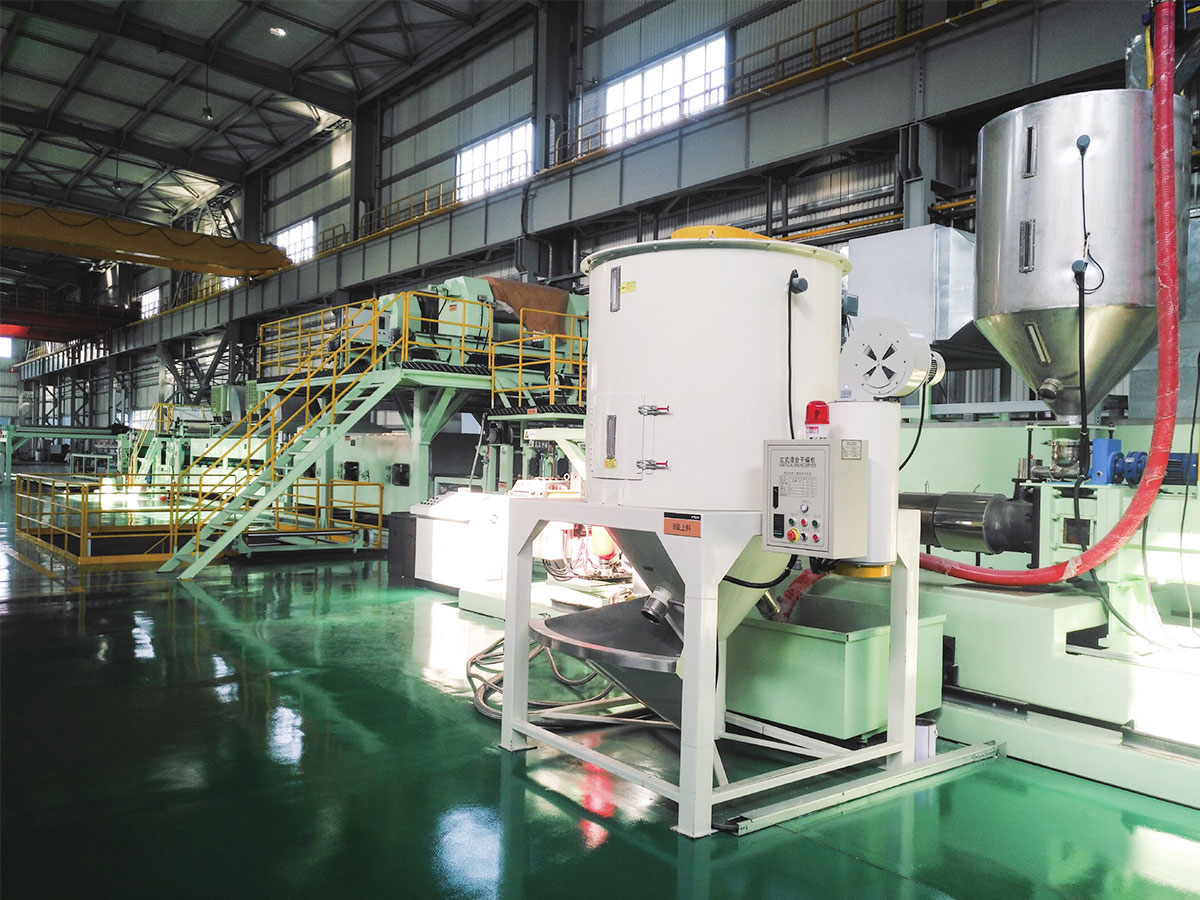 Linija za proizvodnju kompozitnih materijala PET/PP CFRT Istražite ovu OEM CFRT liniju za proizvodnju termoplastičnih kompozita ojačanih kontinuiranim vlaknima, s dostupnim uslugama i opcijama ponude. Pogledajte proizvod →
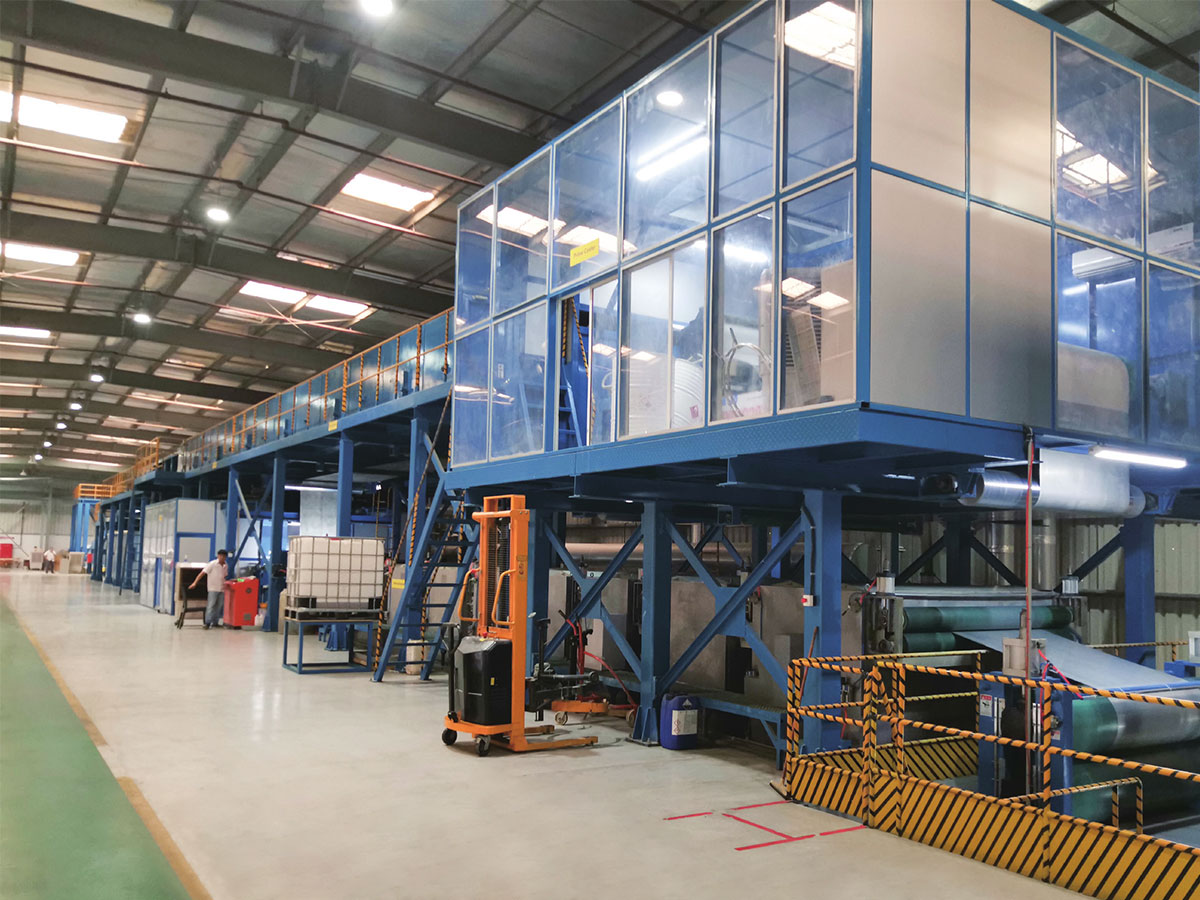
PVC i PU koža slijede treći uzorak, gdje se temeljni sloj proizvodi kontinuirano, a zatim premaziva, utiskuje i hladi u liniji. Površinska tekstura dolazi iz valjka za utiskivanje, a ne iz šupljine, što je upravo razlog zašto se proces povećava na duge staze bez kalupa za određeni dio.
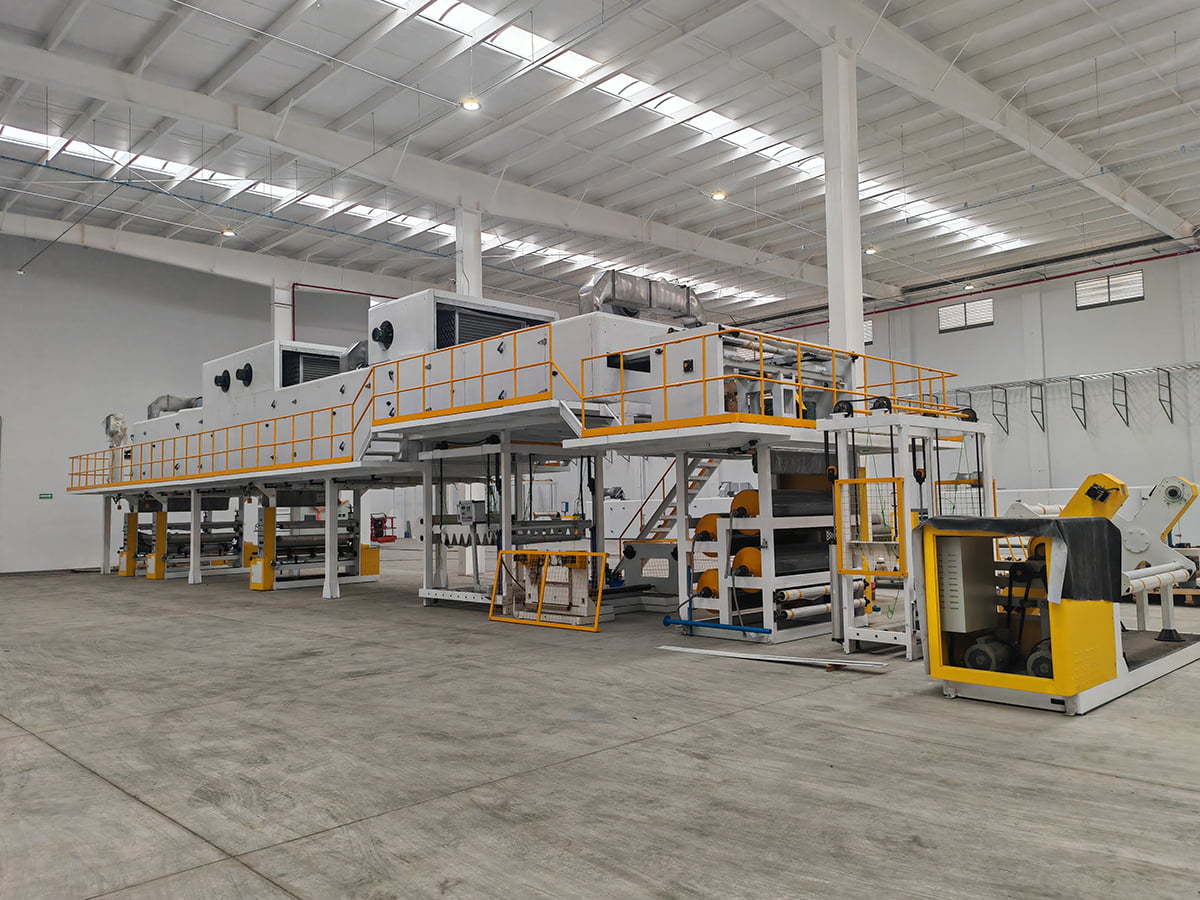
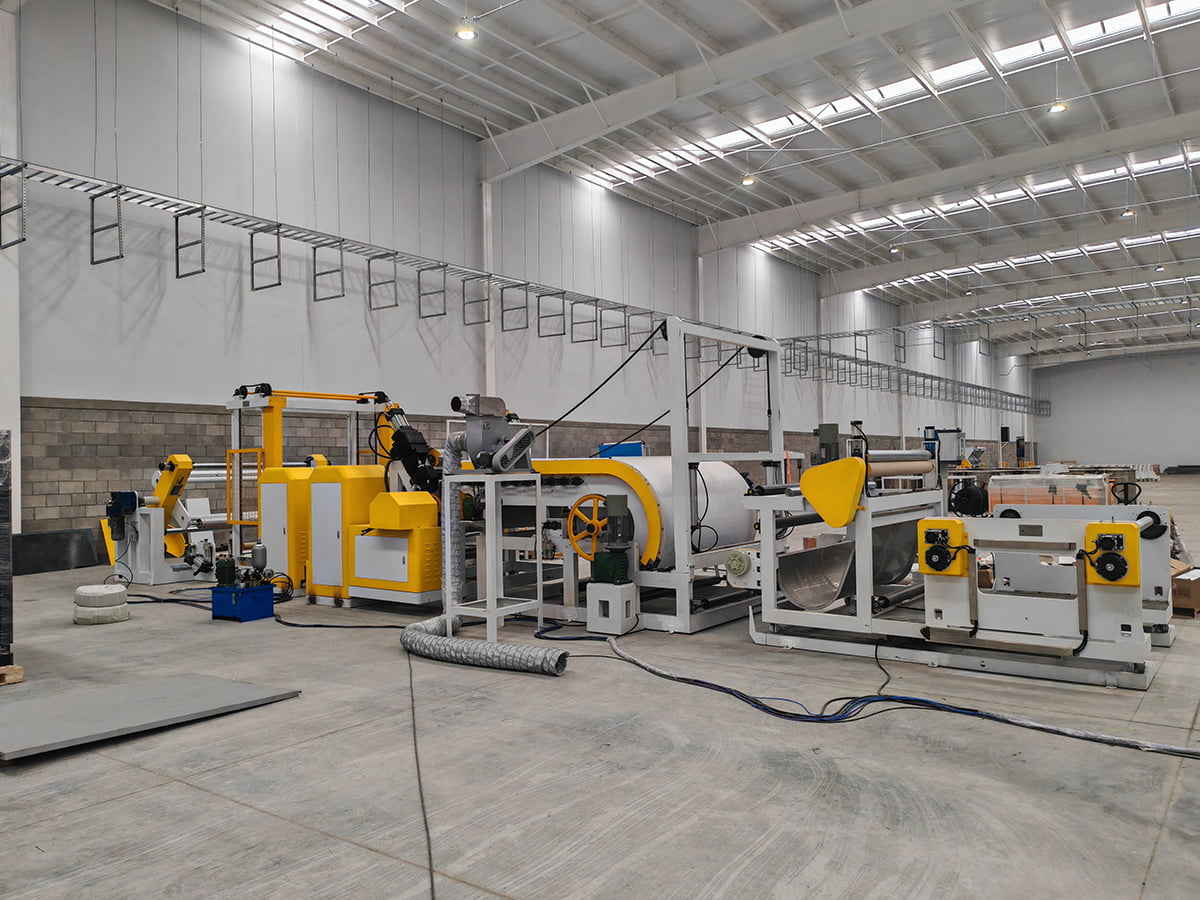 Linija za kompozite PVC/PU kože, utiskivanje i premazivanje Pregledajte ovu liniju za kontinuiranu proizvodnju baze od PVC/PU kože, inline premaz, utiskivanje i hlađenje, s prilagodljivim opcijama OEM usluga. Pogledajte proizvod →
Što provjeriti prije kupnje linije koja se temelji na ekstruziji
- Promjer vijka i omjer duljine i promjera, usklađeni s sadržajem polimera i punila koji zapravo namjeravate izvoditi.
- Izlazna stopa u odnosu na brzinu linije, tako da duljina izvlačenja i hlađenja nisu usko grlo.
- Tolerancija debljine i širine upisana u ugovor s metodom mjerenja, a ne samo obećanje.
- Kapacitet hlađenja i dizajn kalibracije za najteži profil u vašem planu proizvoda.
- Dodatna oprema uključena je u isti opseg, budući da podijeljena odgovornost između dobavljača komplicira puštanje u pogon.
- Servisni model: daljinska podrška, instalacija na mjestu, dostupnost rezervnih dijelova i obuka operatera.
Ako se vaš plan proizvoda nalazi negdje između profila i oblikovanog dijela, praktičan način je često ekstrudirati ili laminirati polugotovi list i zatim ga oblikovati. Razumijevanje cijelog lanca procesa prije potpisivanja izbjegava kupnju kapaciteta koji ne možete koristiti. Možete pregledati što uključuje linija za proizvodnju PVC laminatnih ploča za radni primjer kako se stanice uklapaju.
Kratka verzija
Ekstruzija proizvodi kontinuirane proizvode s konstantnim presjekom i zarađuje na dugim serijama, niskim troškovima alata i jednostavnoj geometriji. Injekcijsko prešanje izrađuje diskretne trodimenzionalne dijelove i zarađuje na ponovljivosti, složenim značajkama i velikom broju komada. Nijedan nije napredniji od drugoga. Jednostavno su napravljeni za različita pitanja, a najbrži način da smanjite rizik je da inženjeru opreme opišete svoj proizvod, godišnji volumen i kritičnu toleranciju prije nego što usporedite cijene. Ako želiš taj razgovor, pošaljite svoju specifikaciju proizvoda i ciljni kapacitet timu i potvrdite koja platforma odgovara vašem slučaju.