
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kolut aluminija obojen nakon rezanja i oblikovanja gotovo uvijek košta više po kvadratnom metru nego isti kolut obojen dok je još kolut na neprekidnoj liniji. Ta ekonomska činjenica objašnjava zašto unaprijed obojeni aluminij čini većinu tržišta obloga, krovova, znakova i aluminijskih kompozitnih ploča.
Kvaliteta u obloženom aluminijskom kolutu određuje se na tri mjesta: koliko je čista traka kada dođe do glave za nanošenje, koliko točno ta glava mjeri film i koliko ravnomjerno pećnica isporučuje otvrdnjavanje. Boja, sjaj i životni vijek ovise o to troje, a ne samo o marki boje.
Kako funkcionira kontinuirano premazivanje aluminijske zavojnice
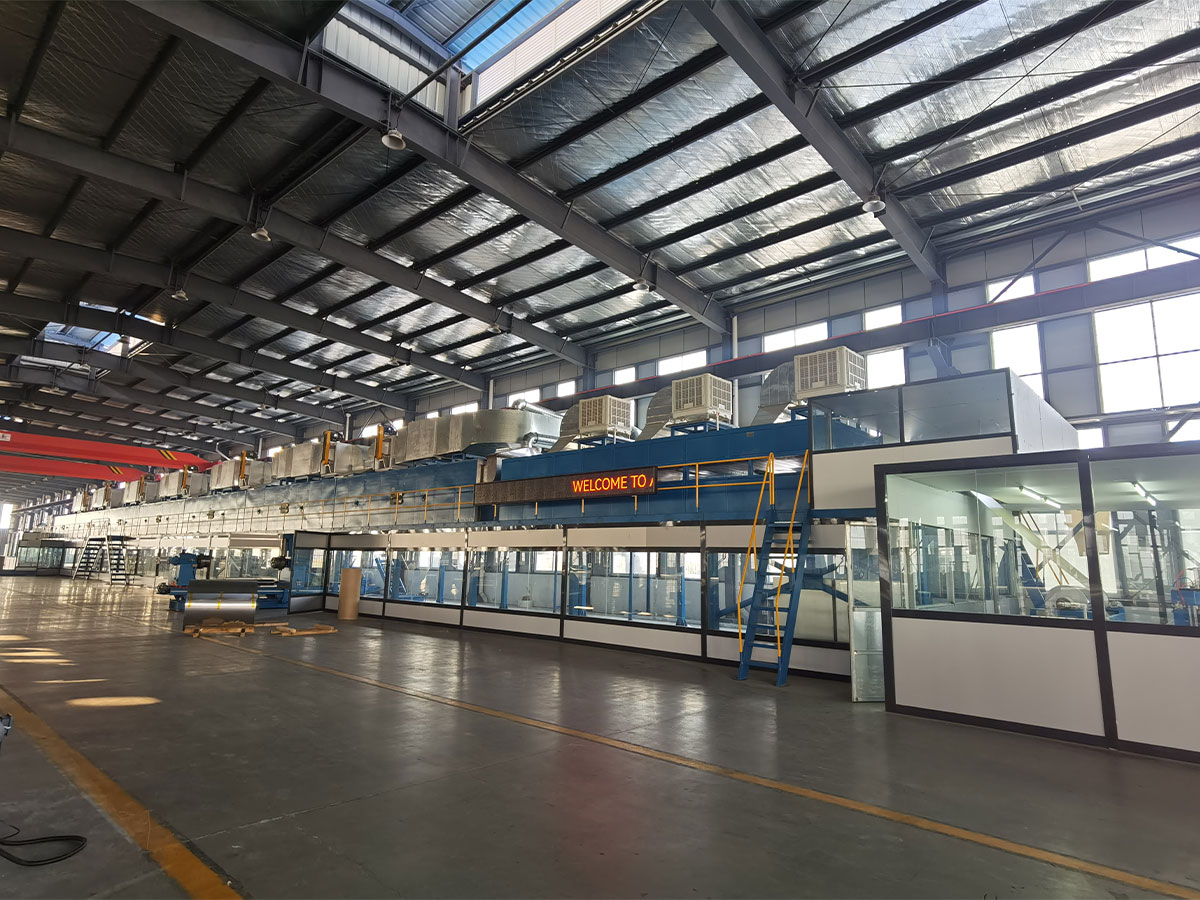
Coil coating je kontinuirani, automatizirani proces koji nanosi organski premaz na metalnu traku prije nego se traka izreže ili oblikuje. Aluminij dolazi kao zavojnica, odmotava se, čisti, kemijski prethodno tretira, oblaže, stvrdnjava, hladi i premotava kao prethodno obojana zavojnica. Budući da se traka ne zaustavlja tijekom ravnomjernog rada, debljina filma, stvrdnjavanje i izgled određuju se parametrima stroja, a ne osjećajem operatera. Arhitektonske linije obično se kreću brzinom od 20 do 60 metara u minuti, sa širinom trake od 600 do 1600 milimetara i ukupnim suhim slojem od 20 do 27 mikrometara uključujući temeljni premaz.
- Odmotavanje i šivanje: rep koluta koji se kreće se spaja s glavom sljedećeg, a šav mora proći kroz liniju bez valjaka za označavanje.
- Akumulacija: ulazni akumulator pohranjuje traku tako da glava za nanošenje i pećnica rade kroz promjenu svitka.
- Čišćenje i prethodna obrada: alkalno čišćenje, ispiranje, kemijski pretvorbeni premaz i pećnica za sušenje. Ova faza odlučuje o adheziji više nego bilo koja druga.
- Temeljni premaz i završni premaz: strojevi za nanošenje valjkom nanose temeljni premaz, dio za ispiranje uklanja otapalo, a zatim slijedi završni sloj.
- Stvrdnjavanje: višezonska pećnica dovodi metal, a ne samo zrak, do najviše temperature metala koja je potrebna kemiji.
- Kašenje i premotavanje: hlađenjem se traka spušta na temperaturu za rukovanje, a gotova zavojnica se premotava pod kontroliranom napetosti.
Priprema trake odlučuje o većini rezultata prianjanja
Nepotpuno čišćenje sprječava ravnomjerno formiranje pretvorbenog premaza, a kvar se kasnije pojavljuje kao gubitak premaza duž zavoja ili reznog ruba. Dio za čišćenje stoga mora biti dovoljno dugačak za brzinu linije koju stvarno pokrećete, a valjci mokrog dijela trebaju raspored čišćenja, jer se osušeni kemijski ostaci prenose ravno na traku kao pruge.
 Linija za čišćenje predtretmana Čistoća metalnih površina i kvaliteta kemijskih konverzijskih premaza izravno određuju otpornost na koroziju, prianjanje boje i kvalitetu konačnog proizvoda... Pogledajte proizvod →
Glave za premazivanje, kontrola filma i stvrdnjavanje
Linije koriste glave s tri ili četiri valjka. Tri valjka je jednostavnija za održavanje, dok četiri valjka finije kontroliraju vrlo tanke filmove i odgovaraju linijama koje također ispisuju. Debljina filma je određena omjerom brzine između aplikatora i trake, tako da su stabilna brzina i stabilna napetost na prvom mjestu. Dalje niz liniju, nedovoljno stvrdnjavanje košta otpornost na otapala i fleksibilnost, dok prekomjerno stvrdnjavanje košta boju i rastezljivost. Kontrolna varijabla je vršna temperatura metala, izmjerena na traci, obično oko 230 do 249 stupnjeva Celzija za PVDF i 216 do 232 stupnja Celzija za poliester. Provjerite prozor kod dobavljača premaza prije postavljanja pećnice.
Sustavi premaza i gdje svaki odgovara
Niti jedan premaz ne pokriva svaku izloženost. Odabir ovisi o okolini s kojom će se suočiti gotov proizvod, o formiranju zavojnice koja će se kasnije podvrgnuti i o tome koliko dugo boja i sjaj moraju trajati.
| Sustav premazivanja | Tipični potpuno suhi film | Prozor za liječenje | Najprikladniji za | Glavno ograničenje |
|---|---|---|---|---|
| Poliester | 18 do 25 mikrometara | 216 do 232 C | Unutarnje ploče, natpisi, lake obloge | Kreda i blijede na otvorenom |
| Silicijem modificirani poliester | 20 do 25 mikrometara | 220 do 235 C | Pokrivanje krovova i zidnih obloga u umjerenim klimatskim uvjetima | Slabija otpornost na otapala nego PVDF |
| PVDF | 23 do 27 mikrometara | 230 do 249 C | Vanjske fasade, obalna i industrijska ekspozicija | Viša cijena, uzak prozor stvrdnjavanja |
| Poliuretan | 20 do 25 mikrometara | 210 do 230 C | Laminacija filmom i vrhunska završna obrada interijera | Osjetljivost na vlagu u skladištu |
| Epoksidni temeljni premaz | 5 do 7 mikrometara | Postavljen završnim premazom | Temeljni sloj za prianjanje i koroziju | Krede ako nisu premazane |
Slijede dva pravila. PVDF završni sloj preko tankog ili neravnomjernog temeljnog premaza još uvijek ne uspijeva na rubu reza jer korozija počinje na izloženom metalu. A premaz očvrsnut na dnu svog prozora može proći vizualnu provjeru i još uvijek pasti trljanje otapalom ili test savijanja istog dana.
Ispitivanja koja oslobađaju obloženu zavojnicu
Testiranje izdanja je brzo, destruktivno i specifično. Uzorci dolaze iz glave, sredine i repa svake zavojnice, jer serija koja izgleda dobro još uvijek može proći jedno od sljedećeg.
- Debljina suhog filma , očitajte na traci pomoću magnetskog ili vrtložnog mjerača s tolerancijom od otprilike plus ili minus 2 mikrometra.
- T-zavoj adhezije , gdje se kupon savija unazad i povlači traka da se provjeri gubitak premaza; vanjski proizvodi obično moraju proći 1T ili 2T.
- MEK dvostruko trlja , koji pokazuju razinu otvrdnjavanja, a ne dugoročnu kemijsku učinkovitost.
- Obrnuti utjecaj , potvrđujući da premaz preživljava iznenadnu deformaciju, a ne samo sporo savijanje.
- Sjaj na 60 stupnjeva i razlika u boji , mjereno prema odobrenom uzorku, s delta E koja se obično održava na oko 1,0 ili čvršće za ploče koje će sjediti jedna pored druge.
- Izloženost slanom spreju ili vlazi , obično 1000 sati, koristi se za kvalifikaciju, a ne za svaku seriju.
Ove provjere su jeftine i ponovljive, ali ne zamjenjuju vanjske podatke o atmosferilijama i nikada ne bi trebale otpustiti premaz očvrsnuo izvan objavljenog vremena.
Određivanje linije premaza: brojevi koji su važni
Line kupnje obično počinju cijenom i završavaju detaljima koji odlučuju o prinosu. Ove stavke vrijedi popraviti u pisanom obliku prije potpisivanja ugovora.
- Raspon širine i debljine trake , uključujući najužu širinu koju ćete zapravo pokrenuti, jer se valjkaste krune ponašaju drugačije na rubovima raspona.
- Brzina strune i vrijeme izmjene zavojnice , budući da kapacitet akumulatora određuje koliko dugo će vod teći između zavojnica.
- Konfiguracija glave za premazivanje , s tri valjka ili s četiri valjka, i koliko je glava postavljeno za temeljni premaz, završni premaz i bilo koji pozadinski premaz.
- Zoniranje peći i kontrola vršne temperature metala , uključujući mogućnost držanja prozora za stvrdnjavanje na najnižoj i najvećoj brzini linije.
- Duljina dijela predtretmana i kemija , prilagođen brzini linije tako da vrijeme kontakta nije skraćeno.
- Niveliranje napetosti i kontrola napetosti trake , koji utječu na ravnost, ujednačenost premaza i pukotine sa šava.
- Vrijeme promjene boje i podrška za rezervne dijelove , brojke koje se rijetko pojavljuju u kotaciji, ali se pojavljuju u svakoj smjeni.
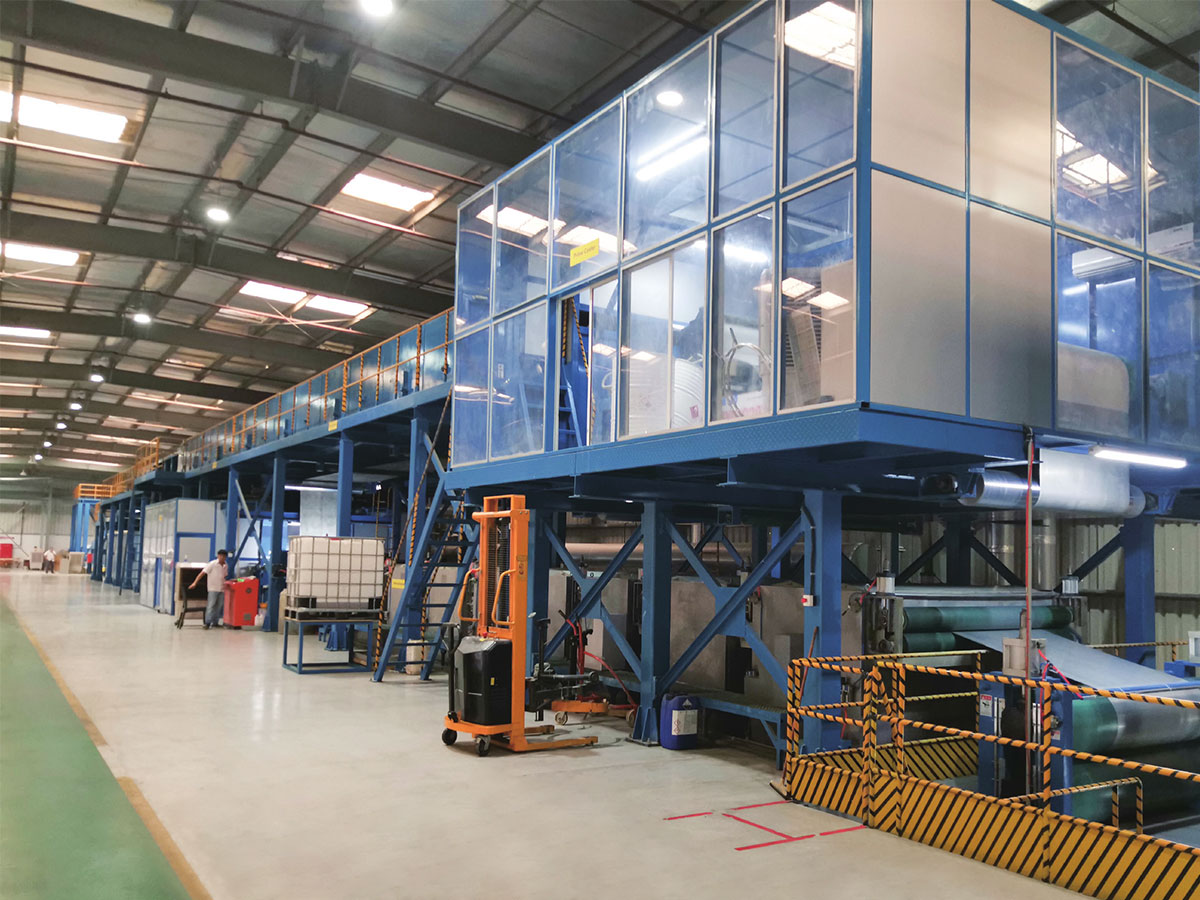
 Linija premaza u boji Kroz automatizirane i inteligentne procese, linija za proizvodnju premaza osigurava estetski ugodne, izdržljive i funkcionalne površinske premaze za širok raspon ... Pogledajte proizvod →
Kupci bi također trebali pitati kako linija podnosi promjenu s jedne kemije premaza na drugu i može li ista oprema pokrenuti ispis ili laminaciju filma, jer te opcije mijenjaju mješavinu proizvoda tijekom životnog vijeka stroja. Nazivna brzina vrlo malo odlučuje sama, zbog čega je proizvodne prednosti linije za presvlačenje metalnih zavojnica bolje se procjenjuju na temelju godišnje proizvodnje i gubitka prijelaza nego na temelju brojke u brošuri.
Greške, uzroci i prve korekcije
Većina problema s premazom se ponavlja, a većina se povezuje s čistoćom trake, mjerenjem filma ili stvrdnjavanjem.
| kvar | Vjerojatni uzrok | Prva korekcija |
|---|---|---|
| Premaz se podiže duž reznog ruba | Tanak temeljni premaz na rubu ili nepotpuna prethodna obrada | Provjerite temeljni film i vrijeme kontakta za čišćenje |
| Pruge koje teku u smjeru zavojnice | Kontaminirani valjak ili osušeni kemijski ostatak | Očistite valjke za nanošenje i mokre dijelove |
| Izgled narančine kore | Zadržavanje otapala ili neravnomjerno cijepanje filma | Podesite zonu bljeskanja i brzine valjka |
| Promjenjivost boje kroz seriju | Vršna varijacija temperature metala između zavojnica | Zabilježite temperaturu trake po zavojnici i ponovno provjerite prozor stvrdnjavanja |
| Mjehurići nakon stvrdnjavanja | Vlaga na traci ili nedovoljno stvrdnuta | Provjerite pećnicu za sušenje i ispiranje |
| Slabo prianjanje na savijanje | Prekomjerno stvrdnjavanje ili temeljni premaz izvan raspona debljine | Snizite vršnu temperaturu metala i provjerite temeljni film |
Odabir dobavljača za liniju za premazivanje
Dva dobavljača mogu ponuditi istu brzinu linije i širinu trake i još uvijek isporučiti vrlo različitu opremu, stoga vrijedi pitati što građevinar proizvodi osim linije za premazivanje. Dobavljač koji također osigurava materijale koji se koriste nizvodno razumije kako se oprema ponaša u proizvodnji, a ne samo kako je nacrtana.
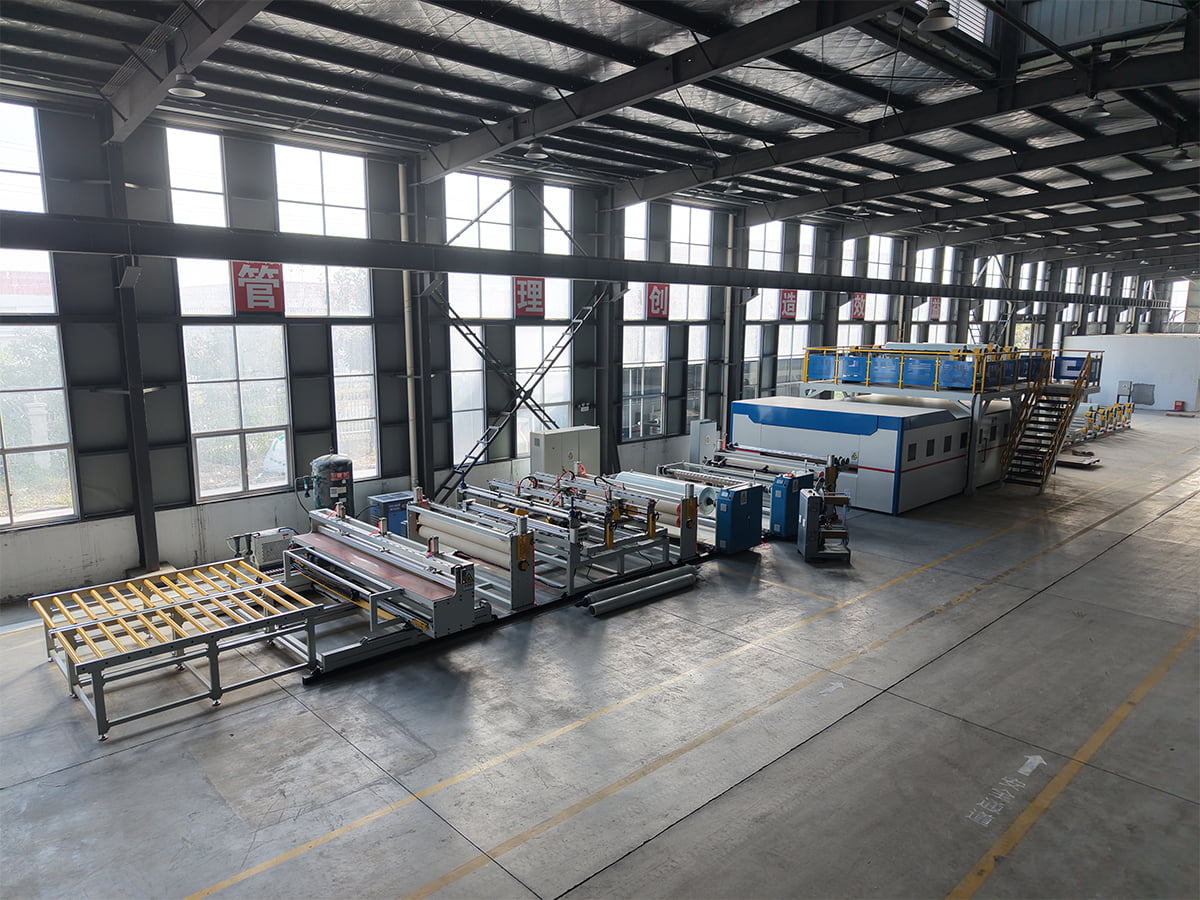
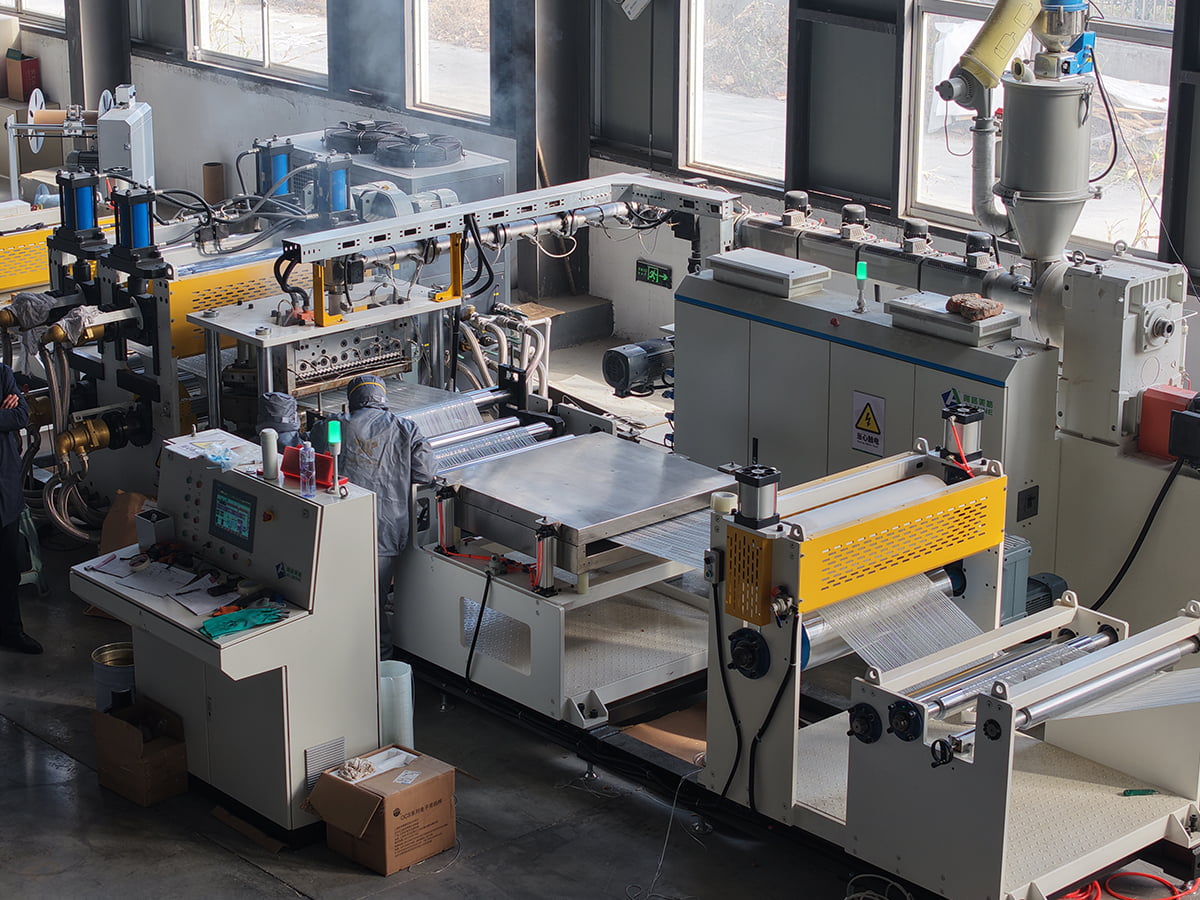
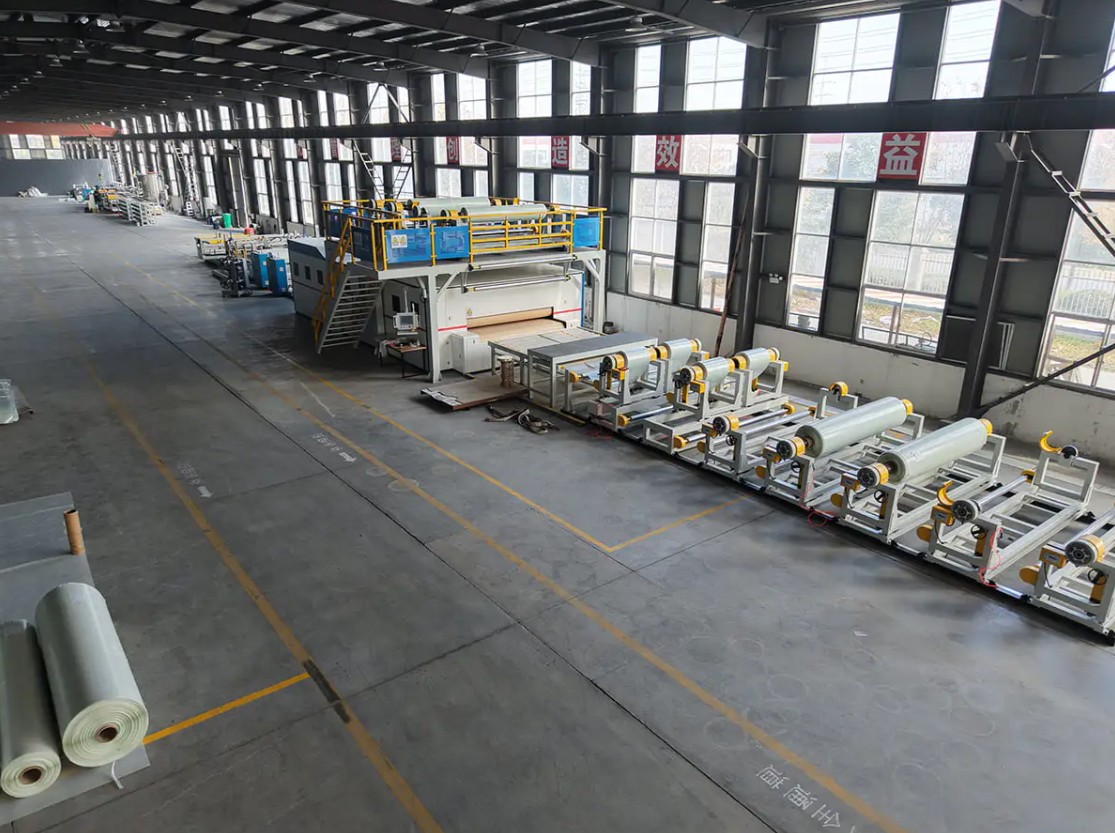
JiangSu XieCheng Intelligent Equipment Co., Ltd., sa sjedištem u zoni ekonomskog razvoja Jinhu u Huai'anu, Jiangsu, gradi linije za premazivanje metalnih zavojnica i tiskanje, linije za čišćenje predtretmana, linije za laminiranje PUR-a i filma te kombinirane linije za premazivanje valjkom i prskanjem. Njegova pozadina strojeva seže u 2004. godinu, kada je tvrtka prethodnik počela proizvoditi strojeve za laminiranje aluminijskih kompozitnih ploča i linije za nanošenje boja. Sada djeluje kao podružnica za strojeve u potpunom vlasništvu tvrtke Jiangsu Aludeco New Materials, a također isporučuje A2 zavojnicu s vatrenom jezgrom, prethodno obloženu aluminijsku zavojnicu i polimerni vezni film, tako da njeni inženjeri vide obloženu zavojnicu s obje strane stroja.
Unutar šire grupe ALMINE, operacija je prepoznata kao pokrajinski istraživački centar za inženjersku tehnologiju za A2 vatrootporne aluminijske kompozitne ploče i proizvodnu opremu, te ima kreditnu ocjenu kvalitete AA. Njegova linija aluminijskih kompozitnih panela razreda A2 nazvana je Jiangsu prvim kompletom glavne opreme i ključnih komponenti. Širi asortiman obuhvaća linije metalnih kompozitnih ploča, linije SPC podova, linije za presvlačenje PVC i PU kožom, CFRT kompozitne linije i nestandardnu prilagođenu opremu, podržanu nakon isporuke daljinskom podrškom, servisom na licu mjesta i rezervnim dijelovima.
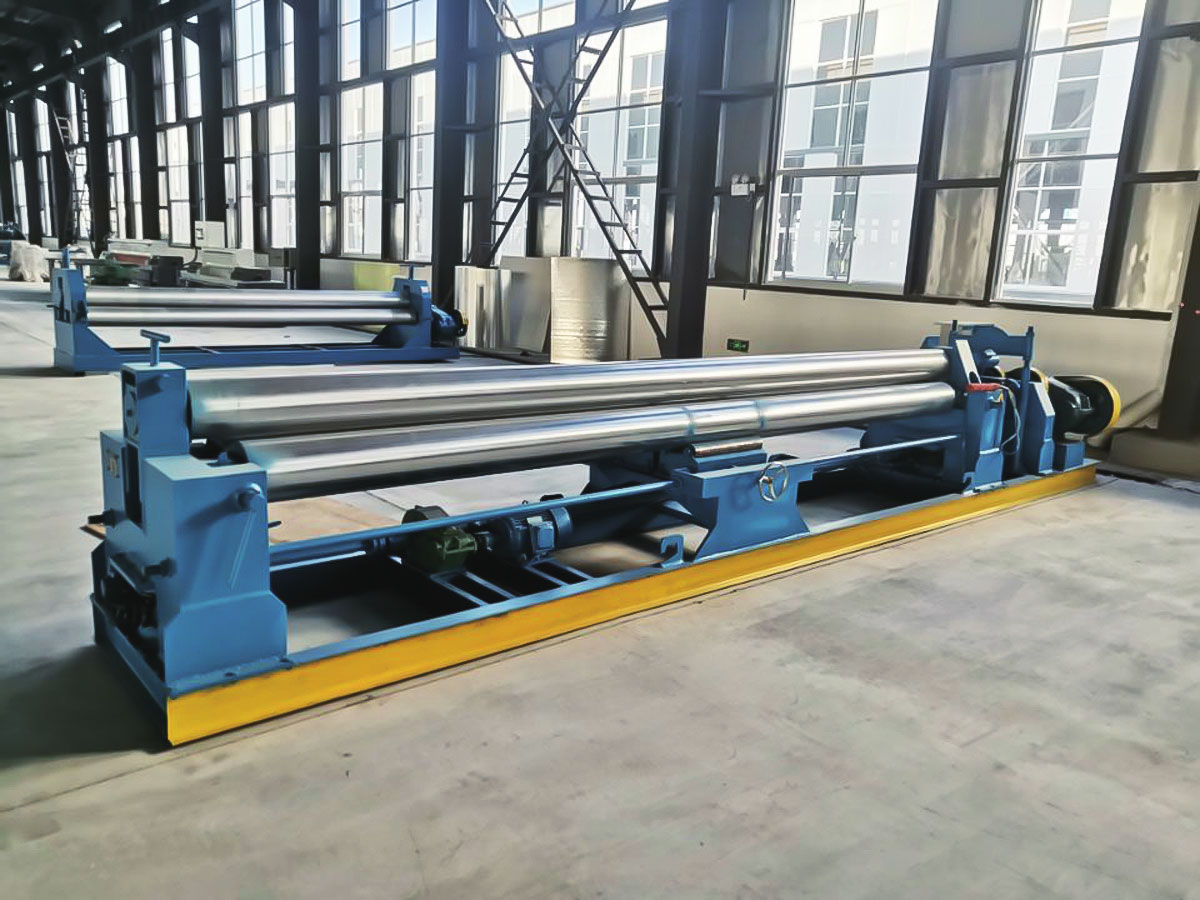
 Linija za premazivanje aluminijskih/čeličnih kotura i tiskanje Pribor za opremu Pogledajte proizvod →
Kada uspoređujete ponude, stavite gornji popis specifikacija pored navedene opreme i raspitajte se kako se vršna temperatura metala i tolerancija filma provjeravaju u tvornici prije isporuke. Taj razgovor obično razdvaja ozbiljne graditelje od prodavača kataloga. Inženjerski tim može se dobiti putem kontakt stranica za raspravu o širini trake, kemiji premaza i ciljnom učinku za određeni projekt.
Oblaganje aluminijskih svitaka nagrađuje istu disciplinu u svakom postrojenju: kontinuirani rad prije oblikovanja, uz strogu kontrolu čistoće trake, mjerenje filma i stvrdnjavanje. Linija kupljena samo na temelju cijene ima tendenciju pokazati svoje slabosti u vremenu promjene, pritužbama na boju i koroziji rubova dvije ili tri godine kasnije.
Ispravno odredite te tri varijable, a ostatak slijedi. Boja ostaje postojana, savijanja opstaju, izrezani rubovi traju, a zavojnica napušta konopac ponašajući se onako kako je obećano specifikacijom do trenutka kada stigne do fasade.