
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kada se navodi linija za presvlačenje metalnim kolutom, broj koji većina kupaca prvo uspoređuje je brzina linije. To je ujedno brojka koja najmanje odlučuje hoće li se investicija isplatiti. Nit s ocjenom od 60 metara u minuti koji drži debljinu premaza unutar plus ili minus 2 mikrona po cijeloj širini trake će zaraditi brži konac koji se pomiče 8 mikrona na rubovima, jer prodaje više upotrebljivog svitka i manje otpada.
Profitabilnost se nalazi niže u specifikaciji, u pripremi podloge, metodi premazivanja, vršnoj temperaturi metala, kontroli napetosti i vremenu promjene. Ovaj članak objašnjava kako se sastavlja oprema za premazivanje ravnih metalnih i kompozitnih podloga, kako uskladiti metodu s proizvodom i koje provjere odvajaju pouzdanu liniju od skupe lekcije.
Što pokriva oprema za premazivanje
U industrijskoj obradi metala oprema za premazivanje znači strojeve koji nanose, stvrdnjavaju ili laminiraju funkcionalni ili dekorativni sloj na pokretnu podlogu. Za proizvođače zavojnica i ploča, ta obitelj obično uključuje:
- Jedinice za premazivanje i tiskanje valjkom, koje nanose temeljni premaz, gornji premaz, stražnji sloj ili tiskane uzorke na aluminijske i čelične kolute.
- Stanice za nanošenje premaza raspršivanjem, koriste se tamo gdje je potrebna teža ili jednoličnija konstrukcija nego što to može postići jedan prolaz valjkom.
- Jedinice za laminiranje PUR-a i filma, koje poliuretanskim ljepilom lijepe zaštitni ili ukrasni film na zavojnicu.
- Linije za predtretman i čišćenje, koje odmašćuju, ispiru i pasiviziraju podlogu prije premazivanja.
- Povezana oprema za završnu obradu kao što su strojevi za utiskivanje, linije za ponovno namotavanje zavojnica i tri stroja za izravnavanje s valjcima.
Ista se fraza također koristi za farmaceutske posude za oblaganje tableta i uređaje za oblaganje s fluidiziranim slojem. To je zasebna obitelj opreme s različitim materijalima, zahtjevima čistih prostorija i pravilima validacije i ništa se ovdje ne odnosi na nju.
Usklađivanje metode premazivanja s proizvodom
Većina argumenata o specifikacijama svodi se na jedno pitanje: premazivanje valjkom, premazivanje raspršivanjem ili laminacija. Odgovor ovisi o debljini suhog sloja koju morate držati, standardu izgleda koji vaš kupac revidira i koliko će svitka biti savijena, presavijena ili probušena nakon toga.
| metoda | Tipični suhi film | Najprikladniji za | Glavno ograničenje |
|---|---|---|---|
| Izravno nanošenje valjkom | 5 do 20 mikrona | Primeri i tanki završni premazi pri velikoj brzini linije | Defekti filma izravno slijede defekte površine valjka |
| Premazivanje obrnutim valjkom | 10 do 25 mikrona | Glatki završni premazi gdje je izgled kritičan | Zahtijeva strogu kontrolu viskoznosti i pritiska u dodiru |
| Premaz sprejom | 20 do 60 mikrona | Teže izvedbe, dvokomponentni sustavi, kratke serije | Pretjerano prskanje, vađenje kabine i gubitak materijala |
| Kombinacija valjka i spreja | Varijabilna | Crte koje moraju prolaziti i tanke i teške kapute | Veći kapitalni trošak i duža promjena |
| PUR i laminacija filmom | Ljepilo 3 do 12 grama po kvadratnom metru | Zaštitna folija, dekorativna folija, vezni slojevi | Kontrola vlage i tlak stiskanja određuju mjehuriće |
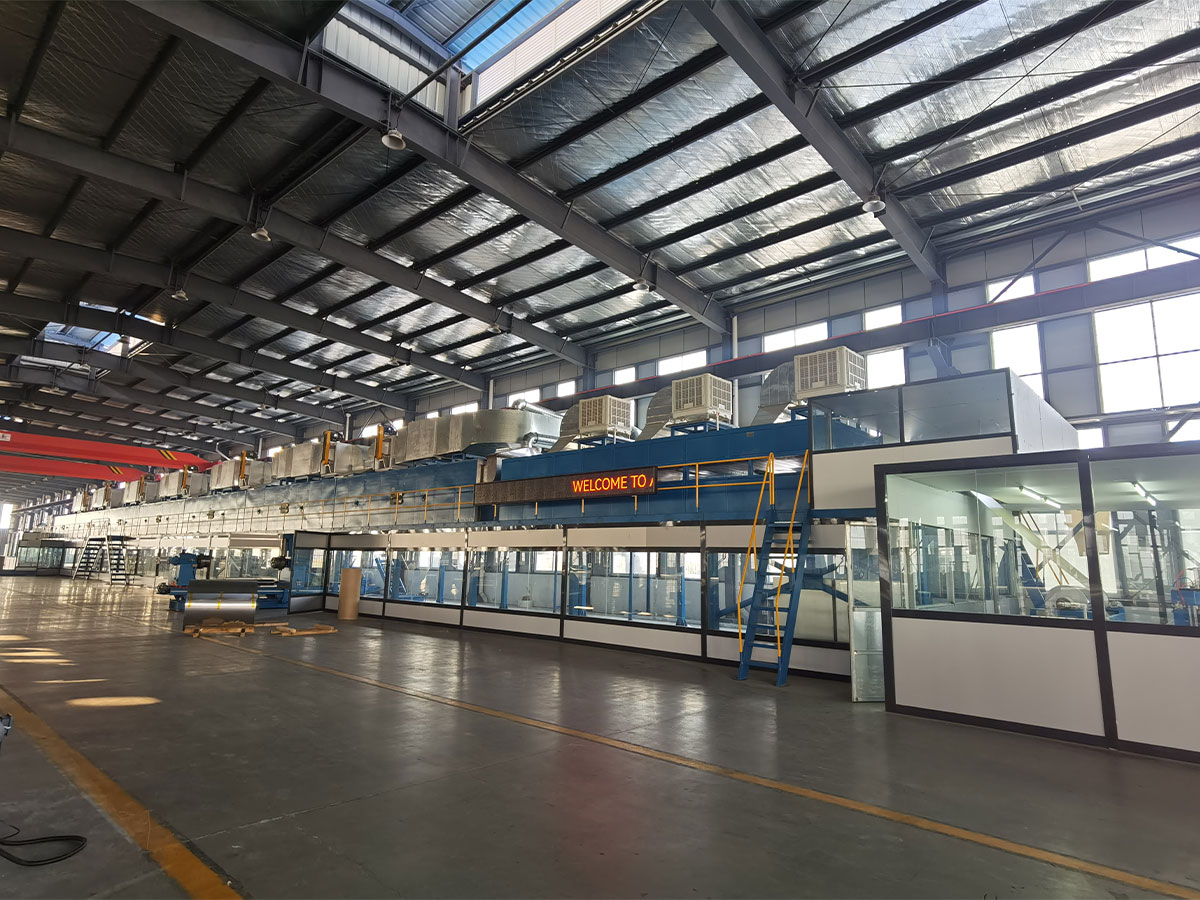
 Linija premaza u boji Kroz automatizirane i inteligentne procese, linija za proizvodnju premaza osigurava estetski ugodne, izdržljive i funkcionalne površinske premaze za širok raspon ... Pogledajte proizvod →
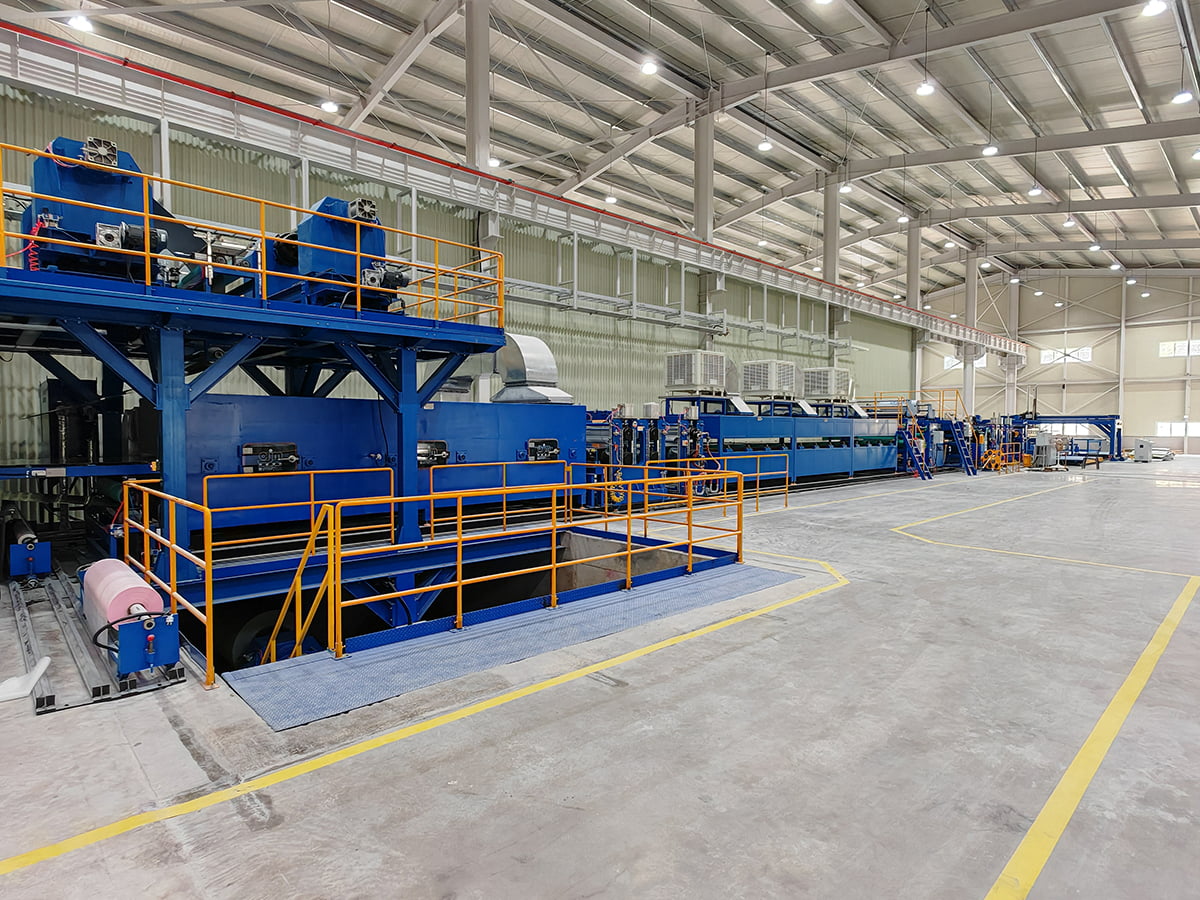
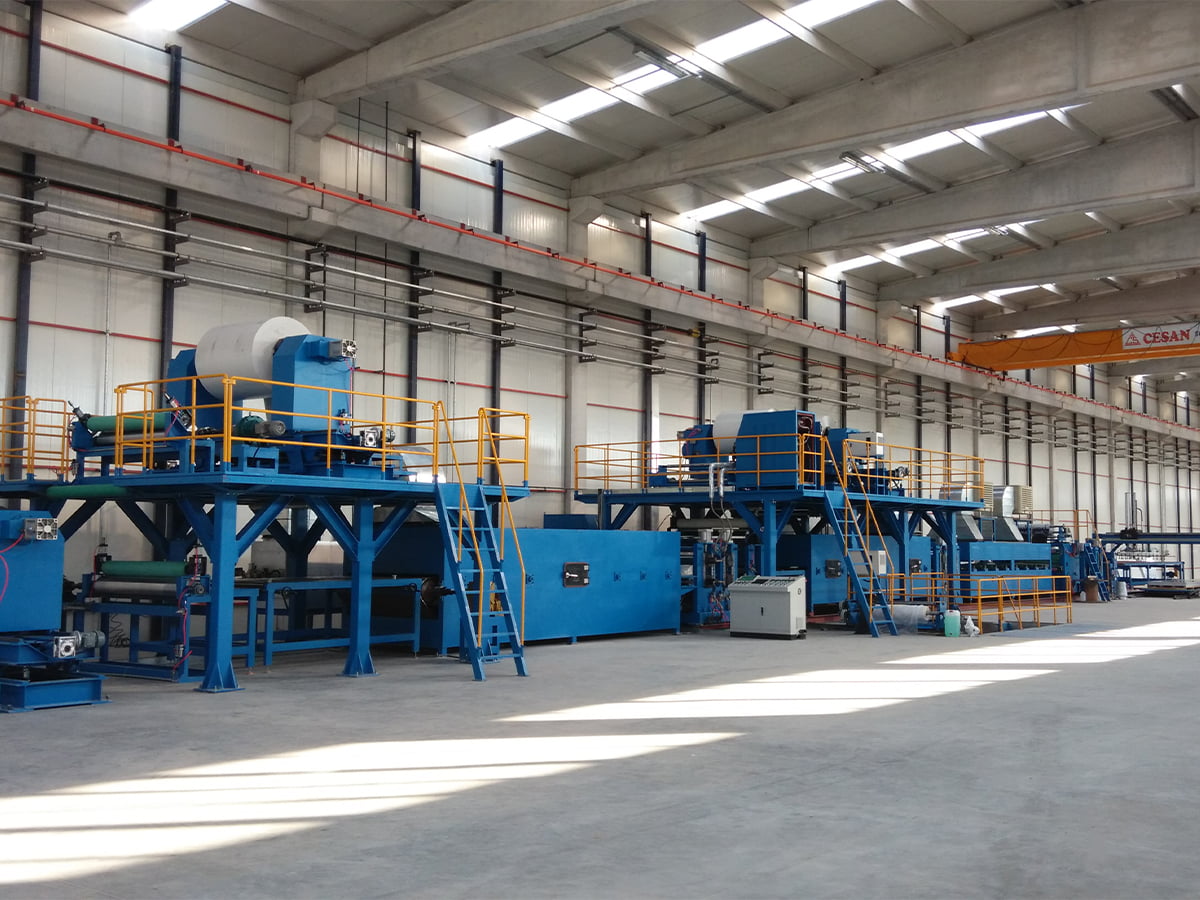
Linija za nanošenje premaza u boji koja spaja nanošenje valjkom s višezonskom pećnicom za sušenje standardna je radna snaga za prethodno premazane aluminijske i čelične zavojnice. Tamo gdje jedna linija mora pokriti i tanki temeljni premaz i teži završni premaz, kombinirana konfiguracija valjka i spreja uklanja potrebu za dva stroja, po cijenu sporije izmjene i pažljivijeg rukovanja tekućinom.
Priprema podloge i stvrdnjavanje Postavite strop
Nedostaci prianjanja rijetko počinju na glavi premaza. Počinju na površini trake, gdje mlinsko ulje, oksid ili zaostala emulzija za valjanje preživi fazu čišćenja i smjesti se između metala i temeljnog premaza. Linija za čišćenje predtretmana trebala bi uključivati alkalno odmašćivanje, dvostupanjsko ispiranje, korak pretvorbe ili pasivizacije usklađen sa sustavom smole i sušenje koje ostavlja traku potpuno suhom bez brzog hrđanja.
Stvrdnjavanje je drugi strop. Zadane vrijednosti pećnice u stupnjevima Celzijusa manje su važne od vršne temperature metala koju traka doseže i vremena u kojem ostaje iznad praga aktivacije smole. Stvrdnjavanje daje slabo prianjanje i slabu otpornost na otapala. Prekomjerno stvrdnjavanje čini film krhkim, pa puca na malim radijusima savijanja. Zatražite prozor vršne temperature metala za svoju debljinu podloge, jer aluminijska zavojnica od 0,3 mm i čelična zavojnica od 1,2 mm neće postići istu temperaturu pri istoj brzini linije.
Specifikacijski brojevi koji odlučuju o povratu
Prije usporedbe cijena popravite brojke koje definiraju posao. Ove vrijednosti spadaju u upit i kasnije u ugovor:
- Raspon širine i debljine podloge, uključujući najtanji mjerni konac mora proći bez nabora.
- Tolerancija debljine premaza po širini i duž zavojnice, navedena kao izmjerena vrijednost, a ne cilj.
- Brzina linije pri nazivnoj debljini, a ne najveća brzina koju pogon može postići.
- Raspon vršne temperature metala i vrijeme zadržavanja u svakoj zoni peći.
- Raspon napetosti mreže i metoda kontrole koja se koristi za njeno držanje.
- Težina svitka, unutarnji promjer i vrijeme prelaska između proizvoda.
- Metoda prihvatljivog ispitivanja, učestalost uzorkovanja i tko plaća za neuspjelo ispitivanje.
Ponuda koja izostavlja toleranciju i metodu prihvaćanja nije usporediva s onom koja ih navodi, koliko god ukupni iznosi izgledali na papiru.
Gdje se premaz uklapa u tvornicu kompozitnih ploča
Oprema za premazivanje rijetko stoji sama. U postrojenju za izradu aluminijskih kompozitnih ploča, linija za oblaganje proizvodi prethodno obloženu zavojnicu koja se kasnije susreće s ljepljivim filmom i jezgrom u fazi laminacije. Oba se procesa moraju slagati u površinskoj energiji, kemiji temeljnog premaza i debljini filma, jer se premaz koji sam prođe test trake još uvijek može raslojiti nakon što se zalijepi za vatrootpornu jezgru i savije u fasadnu ploču.
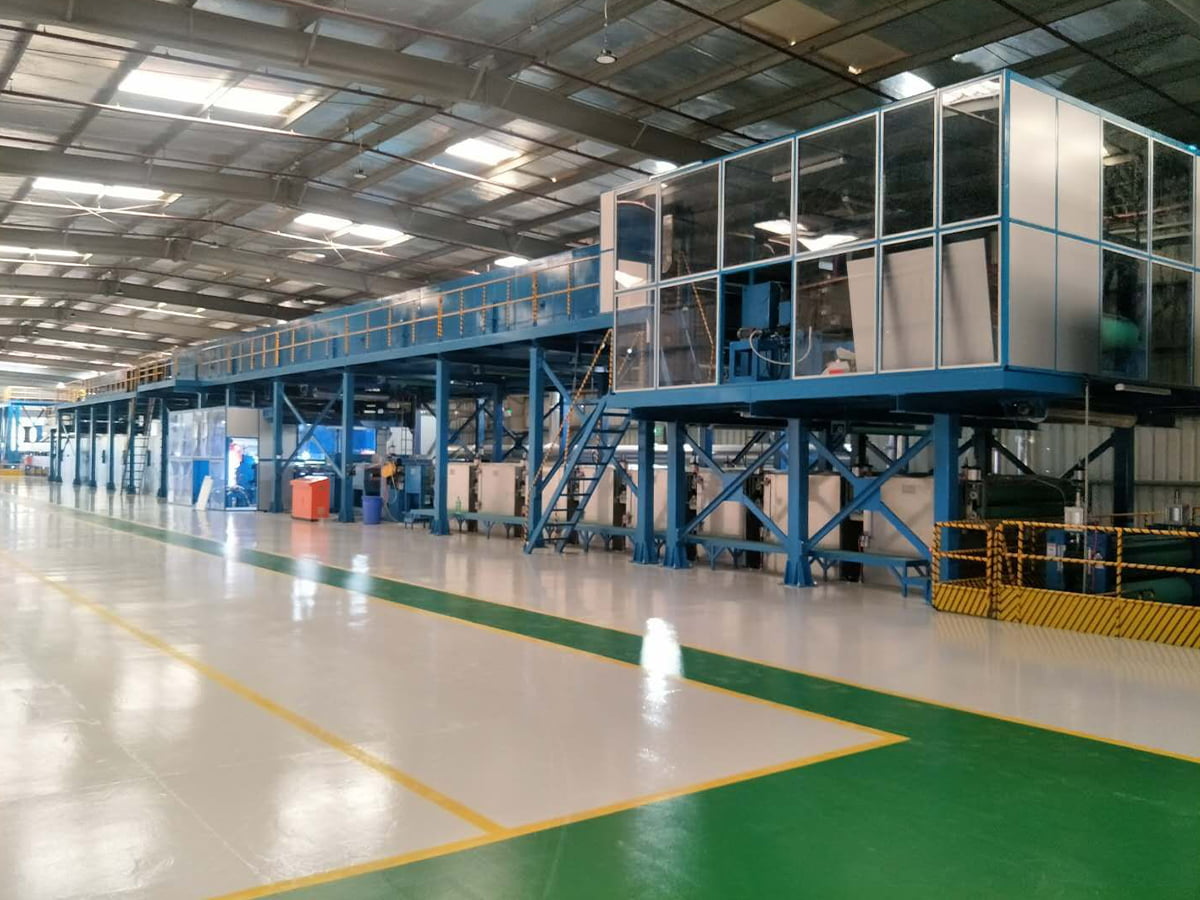
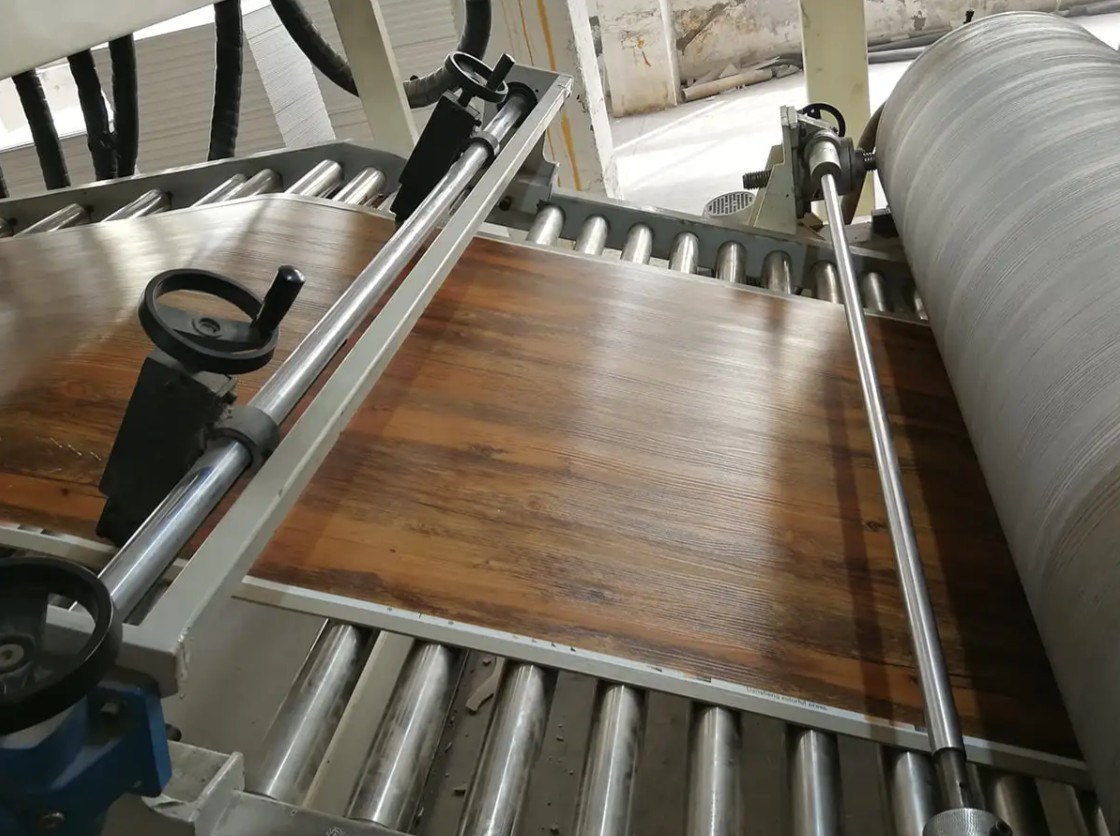
 PUR Coating i Film Laminute linija Linija za premazivanje i laminiranje PUR-a primarno se koristi za laminiranje visoke čvrstoće raznih funkcionalnih folija (kao što su dekorativne folije, zaštitne folije i funkci... Pogledajte proizvod →
Za proizvodnju aluminijskih kompozitnih ploča s oznakom požara A2 i B1, faza premazivanja i faza kompozita obično se navode zajedno. Kvaliteta jezgre, ljepljivi film i sustav premaza čine lanac, a najslabija karika određuje učinak u slučaju požara koji izvješće o ispitivanju može podržati.
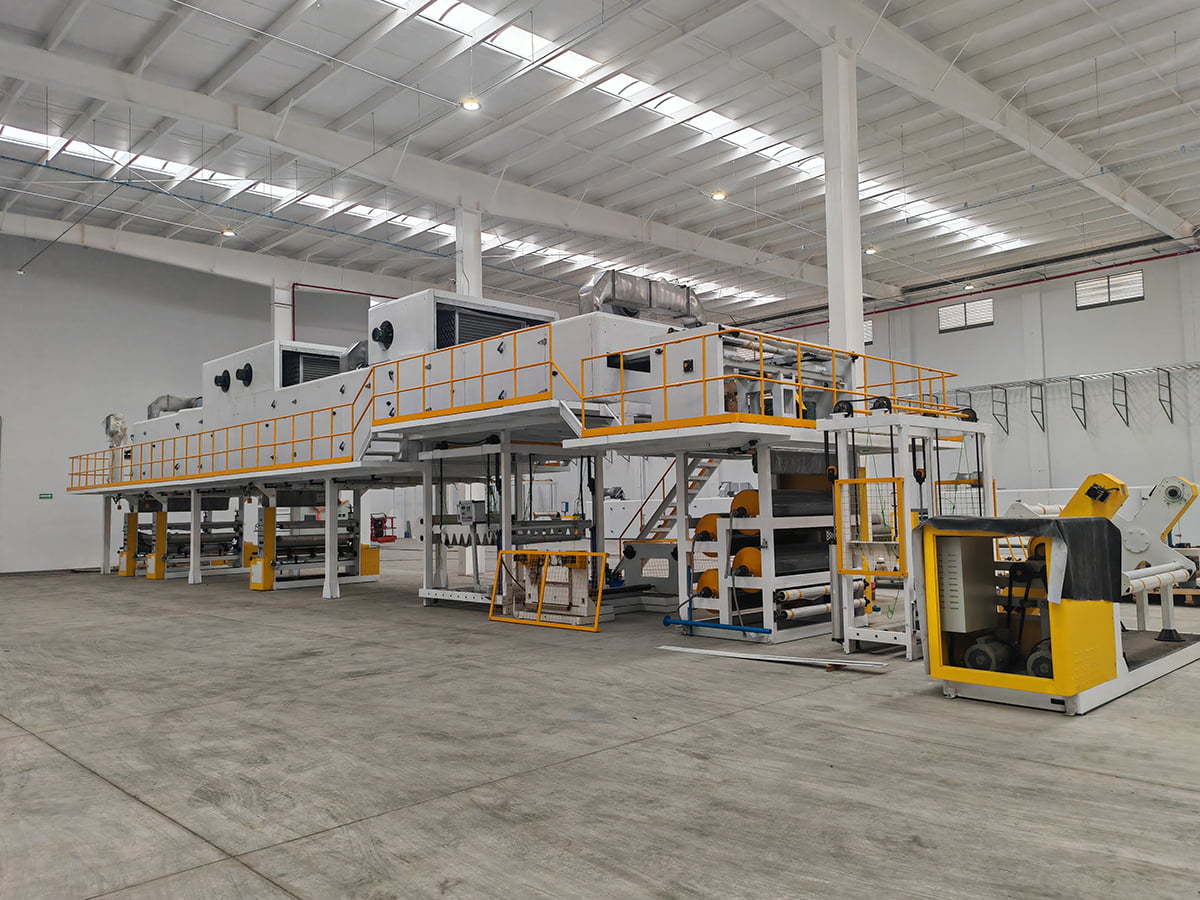
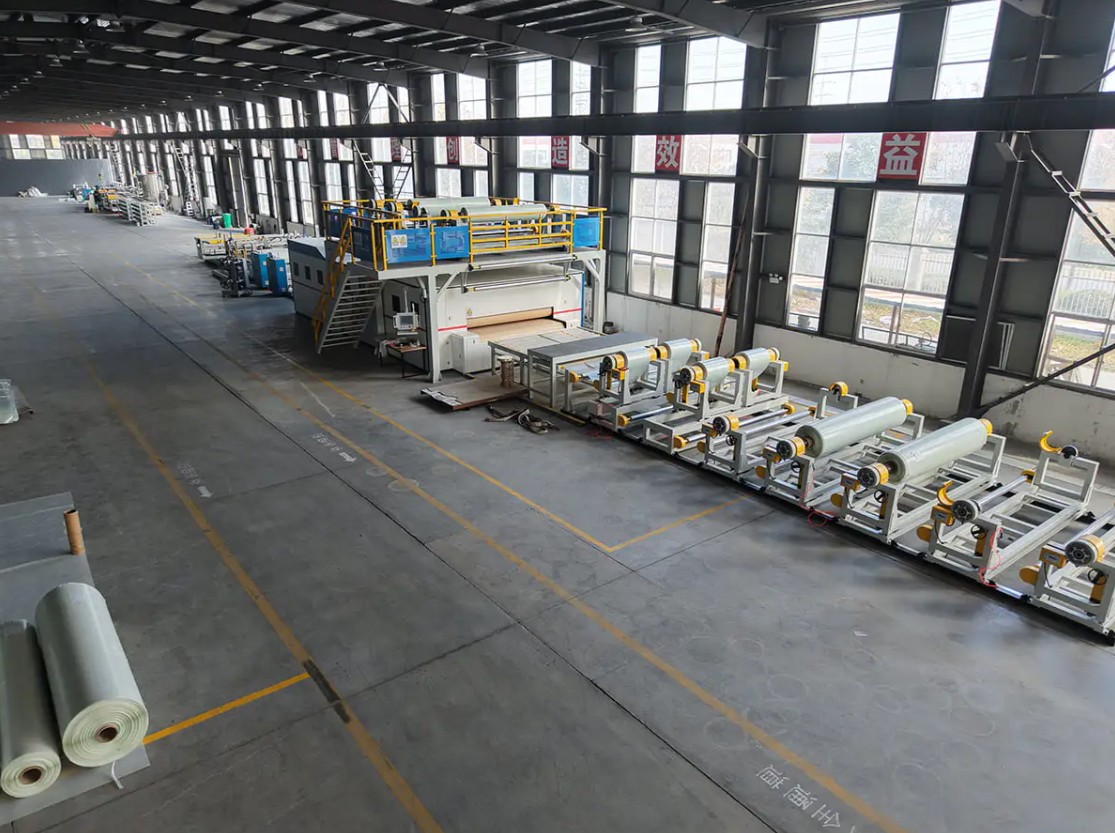
 Linija za proizvodnju metalnih kompozitnih ploča A2 Godine 2012. neovisno smo razvili liniju za proizvodnju metalnih kompozitnih ploča A2, kontinuiranu liniju za laminiranje druge generacije posebno dizajniranu za proizvodnju Cl... Pogledajte proizvod →
Pogoni koji također koriste SPC podove, PVC i PU kožu ili termoplastične kompozite ojačane kontinuiranim vlaknima suočavaju se s istom logikom s različitim podlogama. Jedinica za premazivanje ili laminiranje, dio za zatezanje i prateća oprema za utiskivanje trebaju biti projektirane kao jedna linija, a ne sastavljene iz zasebnih ponuda.
Provjere nabave prije nego što se obvežete
Ove provjere koštaju nekoliko tjedana i obično štede mnogo više nego što koštaju:
- Izvedite svoju vlastitu podlogu, preko vlastitog raspona debljina, na referentnoj liniji graditelja ili u partnerskoj tvornici.
- Pitajte koji su parametri zajamčeni i kako se svaki od njih mjeri tijekom prihvaćanja.
- Potvrdite popis rezervnih dijelova, uključujući intervale ponovnog brušenja valjaka i brtve pumpe.
- Provjerite tvrdoću valjka i površinsku obradu, budući da mekani valjak gubi krunu u roku od nekoliko mjeseci na abrazivnim podlogama.
- Potvrdite opterećenje poda, zahtjeve temelja i komunalne priključke koje morate osigurati.
- Dogovorite se o instalaciji, puštanju u rad, obuci operatera i dogovoru o podršci nakon primopredaje.
Uobičajene točke kvara i kako ih izbjeći
- Odstupanje debljine ruba: obično kruna valjka, pritisak stiskanja ili viskoznost premaza, ne pumpa. Izmjerite punu širinu, a ne središte.
- Narančina kora i slab protok: provjerite ravnotežu otapala, temperaturu premaza i rampu u prvoj zoni pećnice.
- Gubitak prianjanja nakon savijanja: obično je problem nedovoljno ili pretjerano stvrdnjavanja u kombinaciji s ostacima predtretmana.
- Crte i ogrebotine: istrošeni valjci za vođenje, nepravilna napetost mreže ili osušeni premaz koji se uhvatio na valjku.
- Mjehurići ispod laminirane folije: vlaga u podlozi, prevelika težina sloja ljepila ili nestabilan pritisak stiskanja.
Bilježenje težine premaza, vršne temperature metala i napetosti za svaki svitak najjeftiniji je dijagnostički alat koji postrojenje može imati. Kada se pojavi greška, dnevnik obično prikazuje koji se parametar prvi pomaknuo.
Odabir graditelja koji razumije cijelu liniju
Oprema za premazivanje je sustav, a ne kataloška stavka. Predobrada, primjena, stvrdnjavanje, napetost i daljnje rukovanje moraju biti usklađeni s istom podlogom i istim ciljem proizvodnje. Graditelj koji također isporučuje linije kompozitnih ploča, jedinice za laminiranje filma, strojeve za utiskivanje i opremu za izravnavanje koristi se za rješavanje sučelja između njih, odakle nastaje većina kašnjenja pri puštanju u pogon. Također pomaže kada isti dobavljač može pokrenuti probu na vašem materijalu i prilagoditi specifikaciju prije rezanja čelika.
Proizvodne prednosti linije za premazivanje metalnih zavojnica prikazuju se u brojevima protoka i otpada, a ne u brošuri o stroju, stoga tražite izmjereni učinak po smjeni umjesto instaliranog kapaciteta.
Linija za premazivanje ocjenjuje se prema broju zavojnica koji izlaze iz postrojenja, a ne prema brzini otisnutoj u prijedlogu. Odredite raspon podloge, toleranciju debljine premaza, prozor vršne temperature metala i metodu prihvaćanja prije nego što razgovarate o cijeni. Na temelju toga usporedite citate i bitne razlike postaju vidljive.
Ako planirate novu liniju premaza, laminacije ili kompozitnih ploča i želite da se specifikacija pregleda u odnosu na vaš materijal, pošaljite detalje podloge i ciljni izlaz inženjerskom timu i zatražite konfiguraciju linije s upisanim tolerancijama.