
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Zamislite neprekinutu metalnu kompozitnu liniju koja teče brzinom od 12 metara u minuti. Dio za laminiranje zadržava svoju brzinu, ali prve zavojnice pokazuju površinske pruge, valovitost rubova i povremeno raslojavanje. Greška nije u glavnoj preši. Temperatura jezgre se mijenja, aluminijska traka nije dobro očišćena, a recoiler primjenjuje neravnomjernu napetost. Sve su to poslovi dodijeljeni pomoćnoj opremi, sustavima podrške koji odlučuju može li glavni stroj zapravo otpremiti prodajne rezultate svojom projektiranom brzinom.
Što znači pomoćna oprema u proizvodnji?
Formalno, pomoćna oprema znači bilo koji stroj ili sustav koji podržava primarni proces umjesto da sam izvodi taj proces. U brizganju plastike, pomoćna oprema uključuje sušare u lijevku, vakuumske utovarivače, rashladne uređaje, regulatore temperature kalupa i granulatore. Kod jaružanja uključuje pumpe za povišenje tlaka, plutajuće cjevovode i upravljačke sustave koji održavaju rad bagera. Na gospodarskim vozilima to uključuje stražnje dizalice, vitla, kompresore i sustave hidrauličkih alata. U svakom slučaju obrazac je isti: glavna jedinica oblikuje, oblikuje ili pomiče proizvod, a pomoćne jedinice pripremaju, hrane, hlade, suše, dovršavaju, pregledavaju ili rukuju materijalom oko njega.
Pozivanje pomoćnog sustava ne znači da nije obavezno. Na liniji metalnih kompozitnih ploča, glavni laminator ne može stvoriti čisto prianjanje ako aluminijska zavojnica nosi ulje za valjanje u stiskanje. Ne može održati čvrstoću veze ako ploča jezgre stigne mokra. Ne može proizvesti kvadratnu ploču ako se napetost namota mijenja svakih nekoliko minuta. Pomoćne funkcije definiraju praktični radni opseg cijele linije.
Četiri grupe pomoćne opreme u kontinuiranim pločama i linijama zavojnica
Kontinuirana linija za metalne kompozitne ploče ili obložene kolute slijedi isti redoslijed u svakom pogonu: ulaz trake, površinska obrada, premazivanje ili laminiranje, stvrdnjavanje, završna obrada i namotavanje. Četiri pomoćne skupine pojavljuju se u gotovo svakom rasporedu. Oni odlučuju koliko je traka čista, koliko je stabilna procesna temperatura, koliko će proizvod biti gotov i koliko je dobro završna zavojnica namotana.
| grupa | Primarni zadatak | Tipični hardver | Rezultat kada se zanemari |
|---|---|---|---|
| Priprema materijala | Očistite, zagrijte i poravnajte traku prije premazivanja ili laminacije | Odmotavači, akumulatori, linije za čišćenje predtretmana | Promašaji premaza, šupljine laminacije, nedosljedno vlaženje ljepila |
| Kondicioniranje procesa | Kontrolirajte temperaturu, stvrdnjavanje i unos topline tijekom premazivanja | Pećnice, rashladni uređaji, jedinice za kontrolu temperature, grijaće zone | Nedovoljno stvrdnuti premaz, zakrivljene ploče, prisilno smanjenje brzine linije |
| Površinska obrada i preinaka | Dodajte teksturu, profil, film ili formate izrezane na duljinu | Strojevi za utiskivanje, laminatori za filmove, linije za utore, škare | Niska dodana vrijednost, dodatno rukovanje, nemogućnost isporuke gotovih ploča |
| Uzmicanje i rukovanje | Održavajte napetost, pravilan oblik i napravite čvrste završne zavojnice | Linije za namotavanje zavojnica, ravnalice napetosti, recoilers | Teleskopski svici, oštećenje ruba, opetovano lomljenje trake |
Priprema i čišćenje materijala
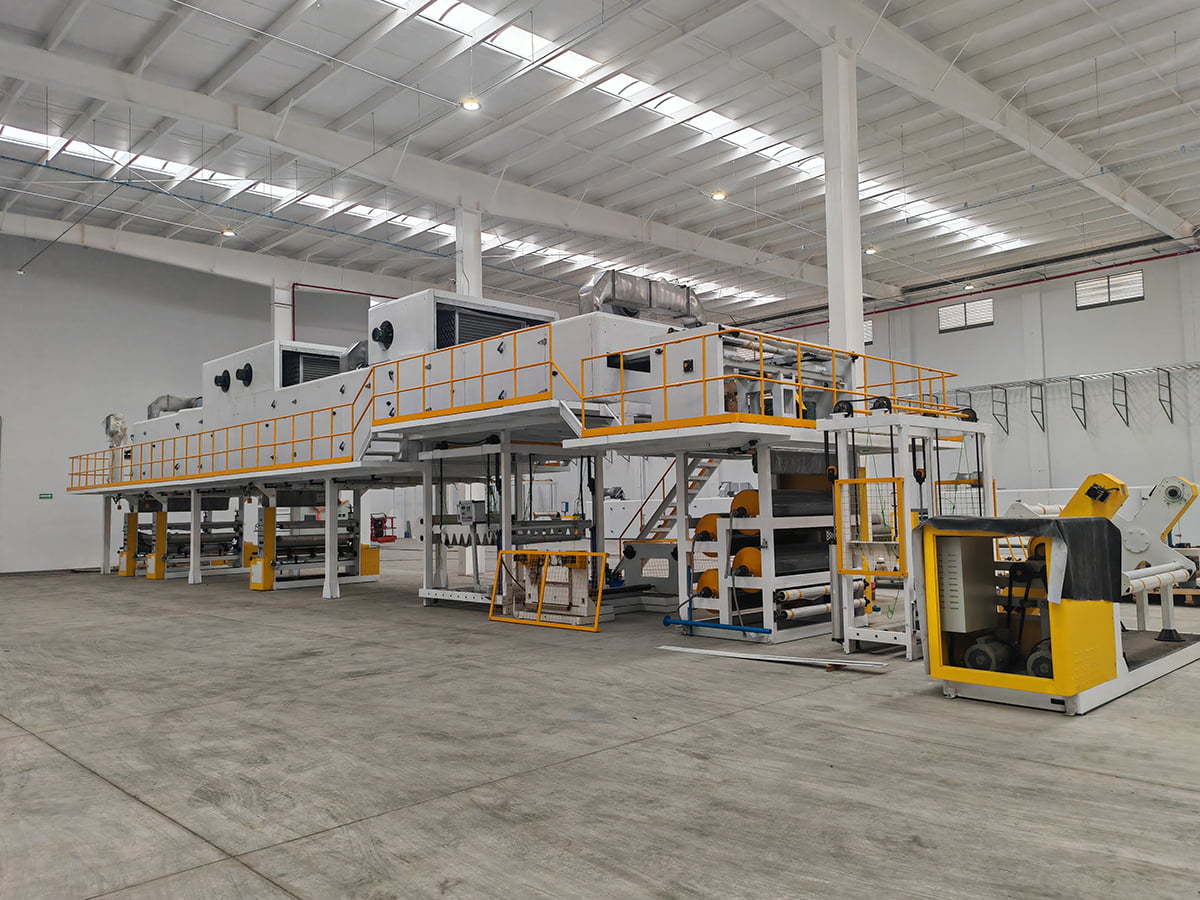
Prije nego što se premaz može pouzdano vezati, aluminijska ili čelična površina mora biti bez ulja, prašine i oksida. Linija za čišćenje predtretmana kontrolira koncentraciju kemijske kupke, temperaturu vode za ispiranje i dio za sušenje. Njegov učinak izravno mijenja adheziju premaza i konačnu otpornost na koroziju. Mali pomak pH vrijednosti može smanjiti težinu sloja konverzije dovoljno da se premaz počne ljuštiti nakon nekoliko dana na terenu.
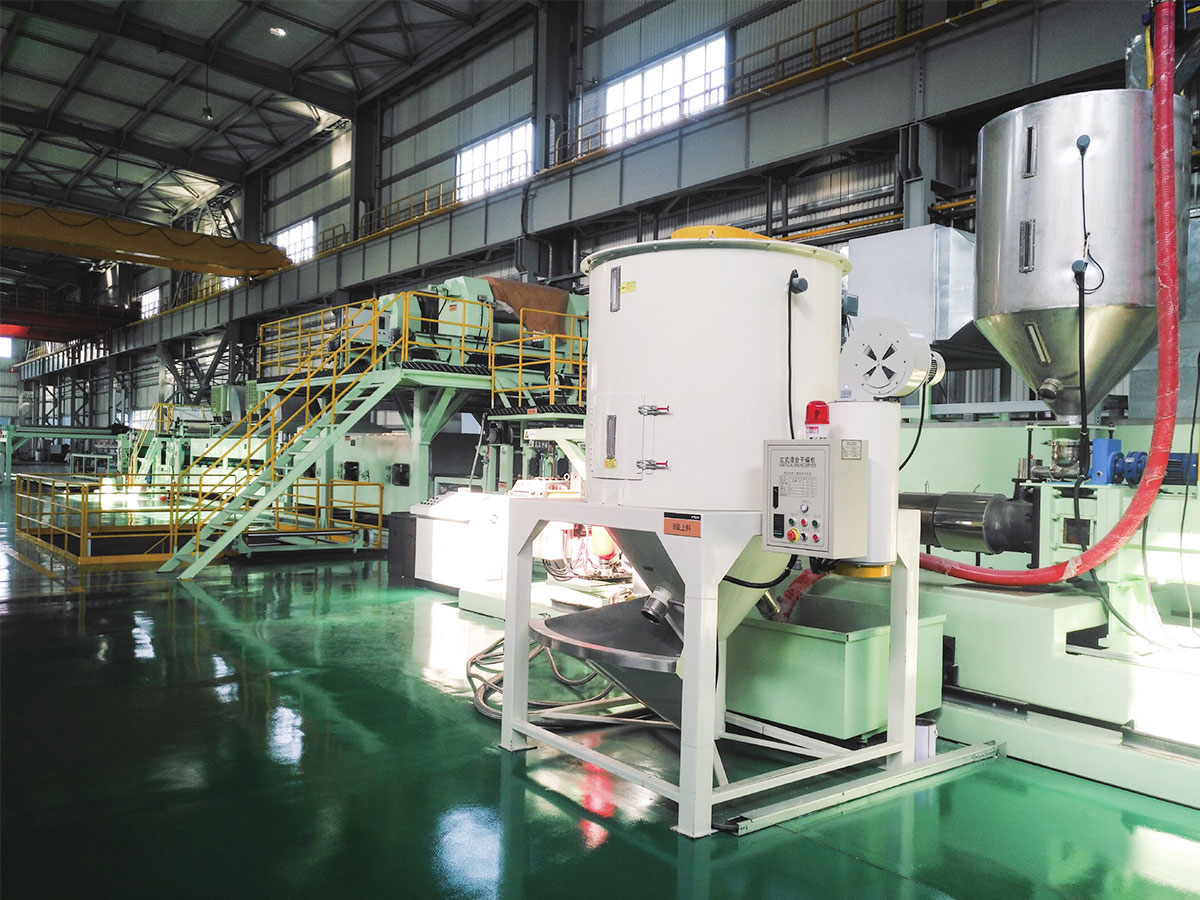
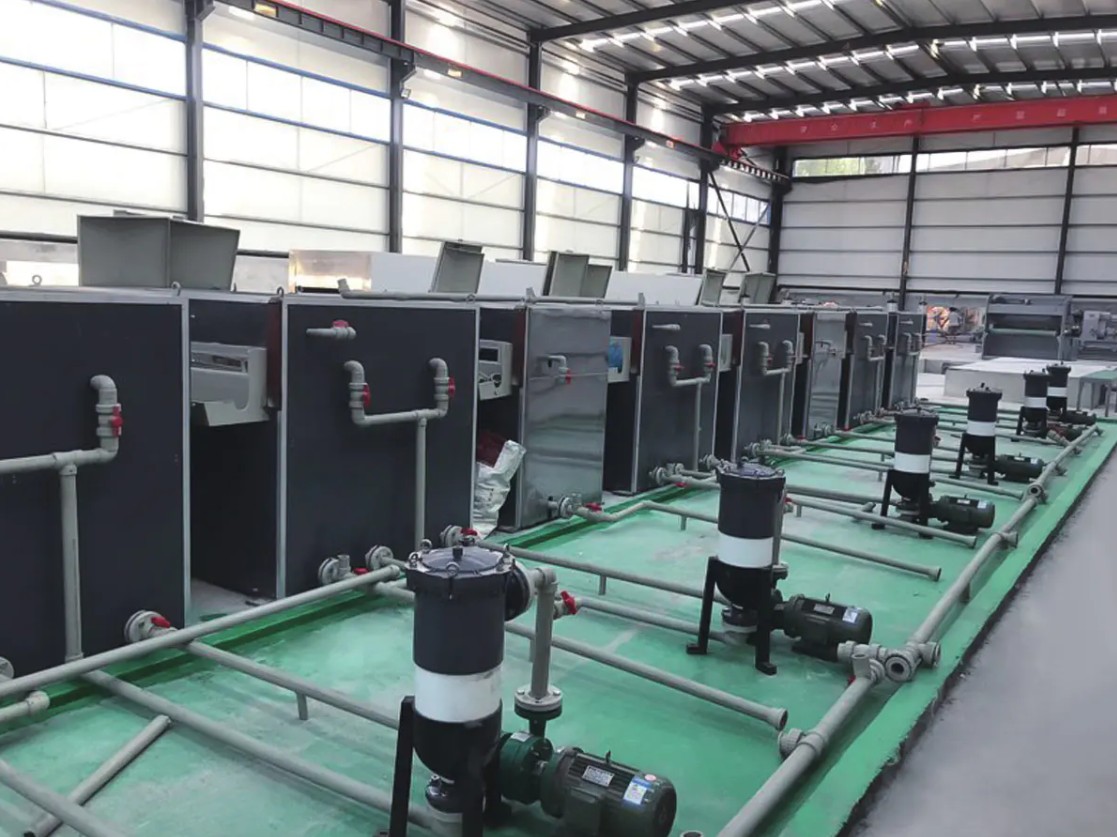
 Linija za čišćenje predtretmana za površinsku obradu metalnih zavojnica Ova linija za čišćenje uklanja ulje od valjanja, prašinu i okside prije premazivanja, izravno utječući na adheziju i otpornost na koroziju. U tekstu se naglašava da čak i manji pH pomak može uzrokovati neuspjeh premaza, što ovu opremu čini kritičnom za daljnju kvalitetu. Pogledajte proizvod →
Površinska obrada i preinaka
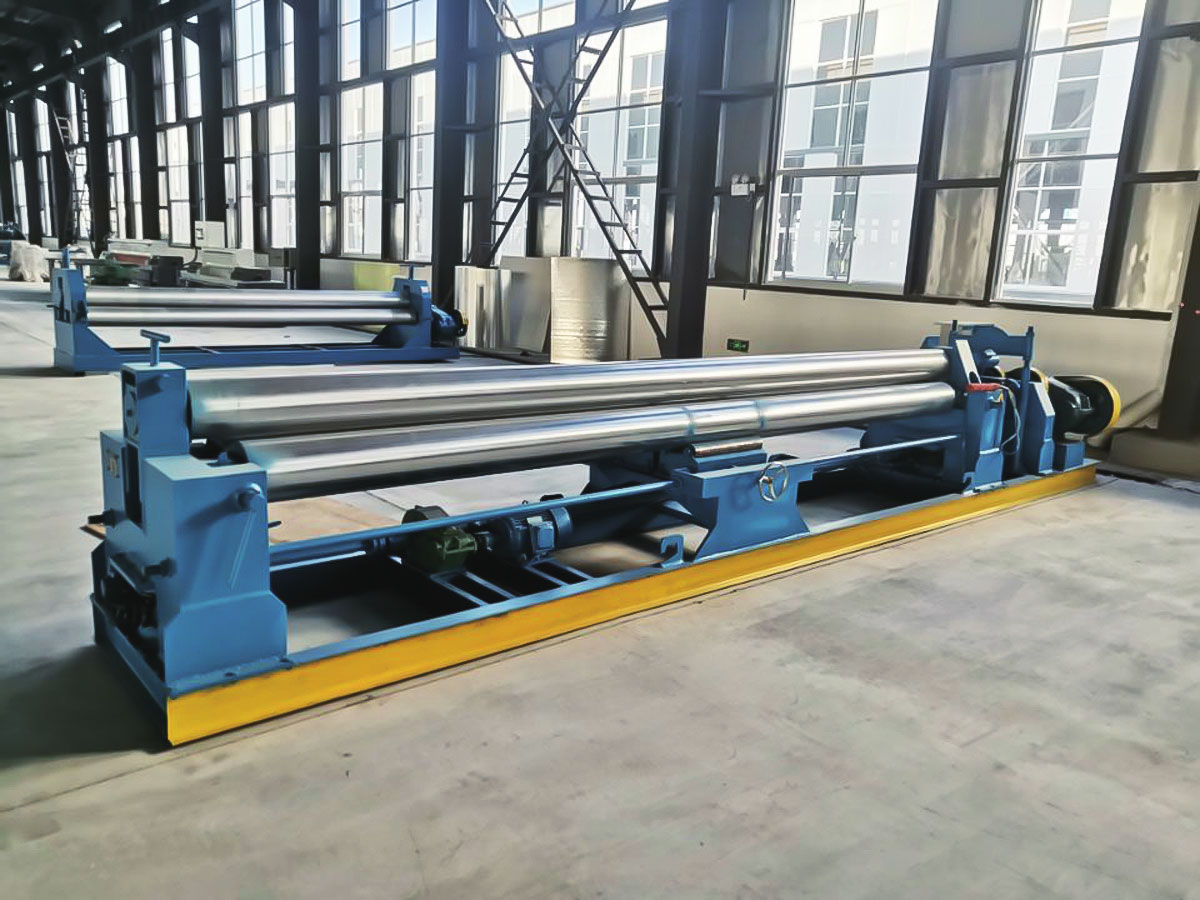
Nakon laminacije ili presvlačenja, materijal još uvijek mora postati proizvod. Strojevi za utiskivanje dodaju teksturu, uređaji za laminiranje filmova nanose zaštitni ili ukrasni film, a oprema za utore i rezanje stvara širine i formate po narudžbi kupaca. Ovi strojevi obično se nalaze nizvodno od glavnog procesa, ali kontroliraju isporučenu vrijednost svakog kvadratnog metra.
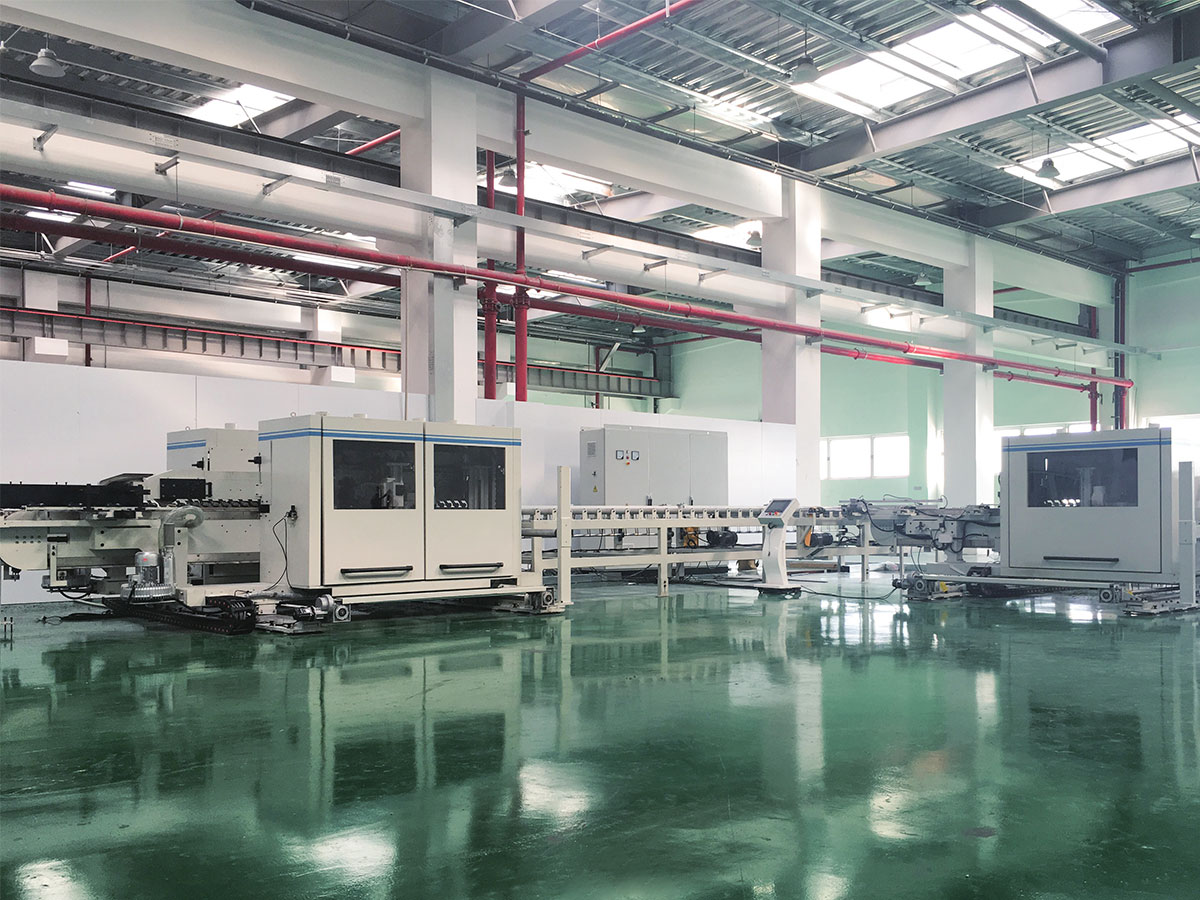
Stroj za utiskivanje za dodavanje teksture i krutosti pločama Nakon premazivanja, utiskivanje dodaje trodimenzionalne uzorke koji poboljšavaju estetiku i strukturnu snagu. Ovaj stroj kontrolira isporučenu vrijednost svakog kvadratnog metra, pružajući prilagodljive teksture i preciznost koji zadovoljavaju specifikacije kupaca. Pogledajte proizvod → Uzmicanje i rukovanje
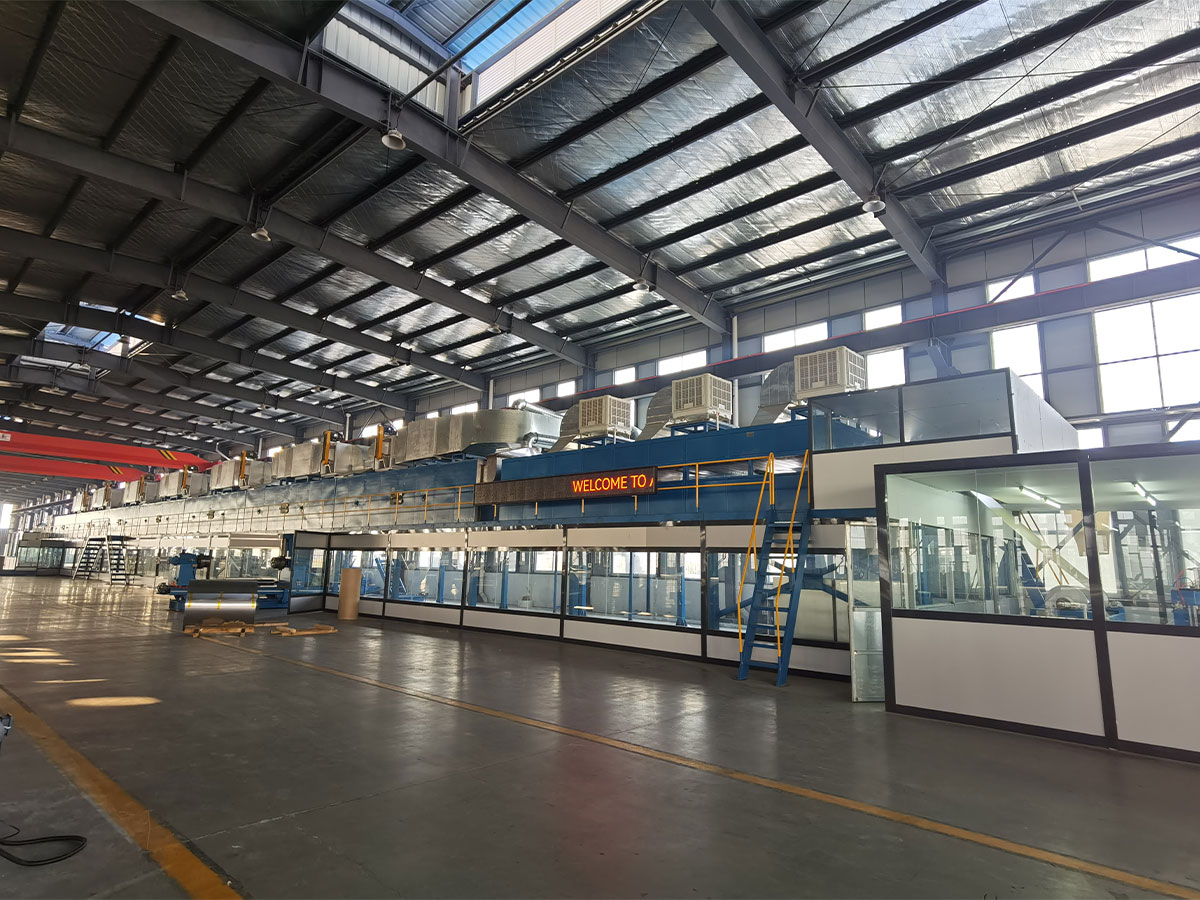
Linije kontinuiranog procesa proizvode zavojnice, a ne konačne proizvode. Linija za premotavanje zavojnica premotava razrezane ili obložene zavojnice kako bi se uklonili nedostaci, poboljšalo teleskopiranje i postavilo točnu duljinu ili dužinu potrebnu za sljedeći proizvodni korak. Kontrola napetosti je kritična; nejednaka napetost može trajno rastegnuti tanki aluminij i pretvoriti zavojnicu koja se može prodati u otpad.
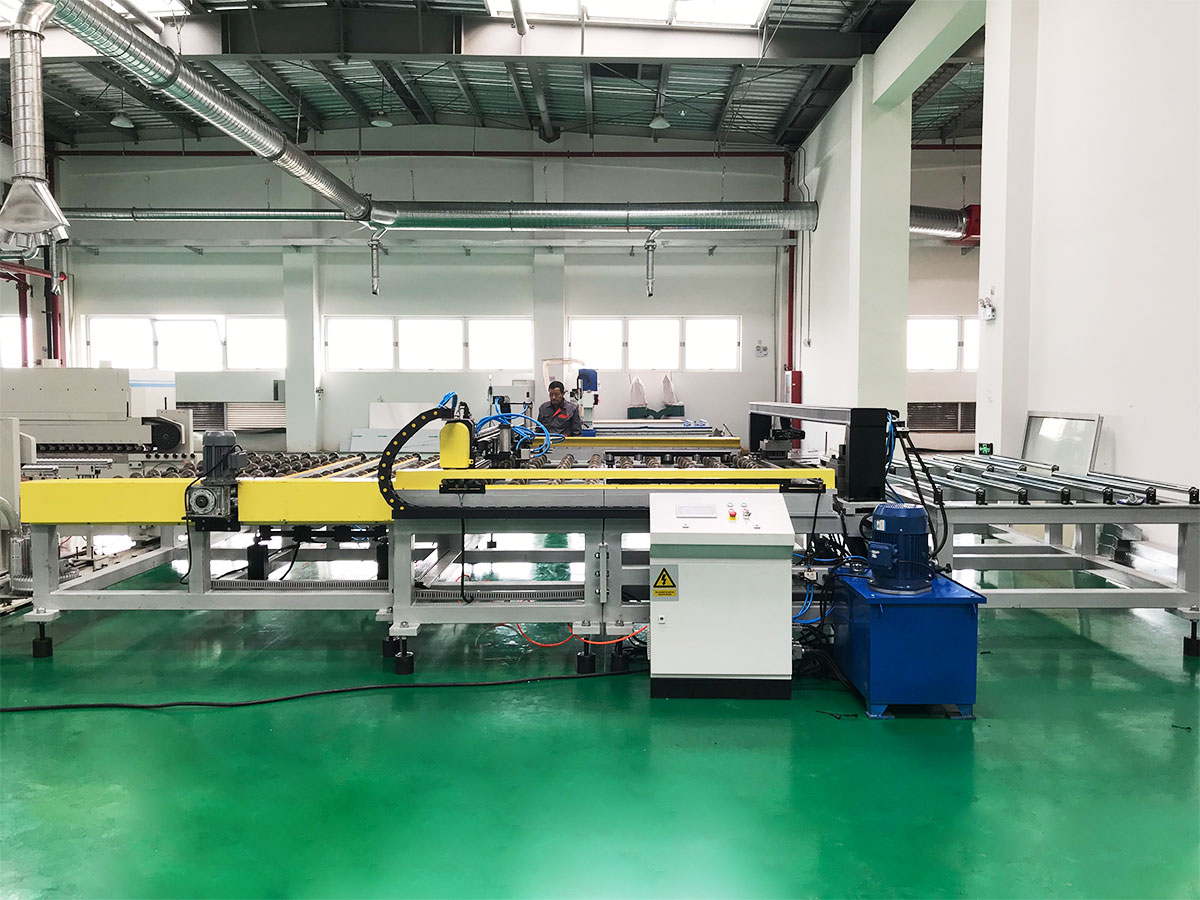
Proizvodna linija za premotavanje zavojnica za završnu obradu i inspekciju Ova linija za ponovno motanje premotava, reže i pregledava zavojnice kako bi uklonila nedostatke i postavila točne duljine. Kontrola napetosti je vitalna jer neravnomjerna napetost može trajno oštetiti tanki aluminij, tako da ova oprema izravno određuje hoće li zavojnica postati proizvod koji se može prodati. Pogledajte proizvod → Zašto pomoćna oprema diktira stvarne izlazne performanse
Primarni stroj postavlja teoretsku brzinu proizvodnje. Pomoćna oprema odlučuje koji postotak te teoretske brzine postaje prihvaćen proizvod. Zbog toga svaka pomoćna grupa zaslužuje istu inženjersku pažnju kao i glavna glava za prešu ili premaz.
Čitajte ovo kao tipičan oblik doprinosa, a ne kao brojeve koje možete zbrojiti. Priprema materijala obično se pojavljuje prva jer kontaminacija na ulaznom dijelu umnožava kasnije nedostatke. Kontrola temperature i stvrdnjavanja je na drugom mjestu jer premaz i laminacija ovise o stabilnoj toplinskoj krivulji. Površinska obrada i konverzija dodaje izravnu vrijednost proizvoda. Rezanje i trzanje utječu na učinak i gubitak u rukovanju. Kada pomoćne grupe rade zajedno, linija može dosljedno raditi blizu svoje stvarne projektirane brzine. Kada to ne učine, čak ni najbolji glavni tisak ne može to nadoknaditi.
Skriveni trošak zanemarivanja pomoćne opreme
Razmislite o liniji za nanošenje premaza u spiralu gdje se kemijski sastav kupke za prethodnu obradu provjerava samo jednom tjedno. pH se polako mijenja, pretvorbeni sloj postaje neravnomjeran, a brzina linije mora se smanjiti kako bi se zadržala kvaliteta premaza. Rezultat se ne pokazuje kao iznenadni kvar, već kao mjesec za mjesecom izgubljene proizvodnje.
Narančasta linija pokazuje što se događa kada se oprema zanemari: zastoj se penje s petnaest sati na preko osamdeset sati unutar šest mjeseci. Plava linija, s rutinskim provjerama i ranom zamjenom dijelova, ostaje ispod dvadeset sati. U proizvodnoj liniji, svaki izgubljeni sat nosi bruto maržu cjelokupne proizvodnje za taj sat. Zanemarena linija također će potrošiti više rezervnih dijelova nakon što ležajevi i brtve zakažu zbog kontinuiranog pretjeranog rada. Znakove upozorenja lako je pročitati: odgođeno zagrijavanje, različita napetost, tragovi premaza i mala brzina linije. Djelujte prije nego što ti znakovi postanu tvrda mehanička oštećenja.
Centralizirane ili samostalne pomoćne konfiguracije
Postoje dva praktična rasporeda za pomoćnu opremu. U centraliziranoj konfiguraciji, jedna grupa pumpi, sušača, rashladnih uređaja ili monitora opslužuje nekoliko vodova kroz distribucijsku mrežu. U samostalnoj konfiguraciji, svaka linija nosi svoj namjenski stroj. Izbor mijenja otisak postrojenja, troškove rada i postupak održavanja.
Radarska karta uspoređuje dvije tipične konfiguracije prema šest praktičnih kriterija. Centralizirana pomoćna oprema zarađuje visoke ocjene na površini, energetskoj učinkovitosti, jednostavnosti rada i skalabilnosti jer njena zajednička infrastruktura raspoređuje troškove na mnoge linije. Samostalna oprema zarađuje visoke ocjene na isplativosti i redundanciji jer izbjegava dugačke distribucijske mreže i kvarove održava lokalnim. Za postrojenje sa stabilnom kombinacijom proizvoda i kontinuiranim radom, centralizirani sustavi obično donose niže operativne troškove. Za postrojenje koje ima mnogo kratkih promjena poslova ili posebnih materijala, samostalni strojevi bolje štite vrijeme neprekidnog rada. Ispravan izbor ovisi o broju redova, planu smjene i rasponu materijala.
| Kriterij | Centralizirano | Samostalan |
|---|---|---|
| Podna površina | Kompaktna, jedna stanica opslužuje nekoliko linija | Veći otisak jer svaka linija ima svoju jedinicu |
| Potrošnja energije | Bolje jer su pumpe i pogoni zajednički | Jednostavniji, ali često veći gubitak energije po liniji |
| Održavanje | Zahtijeva planirano centralno održavanje | Jedinica se može izolirati i brzo popraviti |
| Redundancija | Niži; kvar središnje jedinice zaustavlja mnoge linije | Visoko; svaka linija ima svoju rezervnu marginu |
| Skalabilnost | Teže se širi nakon popravljanja cjevovoda | Jednostavno, dodajte još jedan namjenski stroj |
Kriteriji odabira pomoćne opreme u linijama za metalne kompozite i premaze zavojima
Odaberite pomoćnu opremu s istom disciplinom koju koristite za glavnu jedinicu. Proces odabira obično obuhvaća šest područja.
- Usklađivanje brzine: pomoćni sustav mora pokriti najveću brzinu linije plus 10 posto rezerve.
- Kompatibilnost materijala: definirajte aluminijsku leguru, debljinu čelika, širinu svitka i kemijski sastav površine prije nego što zatražite ponudu.
- Razina automatizacije: odlučite hoće li operateri ručno puniti zavojnice ili će pokretati i zaustavljati iz središnje kontrolne sobe.
- Pristup održavanju: provjerite sličnost komponenti i može li se jedinica izolirati radi popravka.
- Odgovor servisa: potvrdite daljinsku dijagnozu i lokalnu dostupnost rezervnih dijelova.
- Buduća fleksibilnost: ostavite prostor za širu zavojnicu, deblju podlogu ili dodatnu glavu za premazivanje.
Grafikon prikazuje tipičnu liniju za premazivanje zavojnica koja je uložila u bolju stanicu za prethodnu obradu, dodatne zone za sušenje i novi kotač. Trošak kvara pao je sa 120.000 dolara godišnje na 35.000 dolara jer su čišćenje i kontrola temperature uklonili glavne izvore kvarova premaza. Rasipanje materijala palo je s 95.000 USD na 30.000 USD jer je linija prestala proizvoditi zavojnice koje nisu u skladu s specifikacijama tijekom pokretanja i promjene. Troškovi energije su pali jer linija više nije morala pregrijavati traku kako bi kompenzirala nestabilno stvrdnjavanje. Troškovi zastoja pali su sa 140.000 USD na 38.000 USD budući da su nove pomoćne jedinice uključivale daljinski nadzor i brži pristup. Ukupna godišnja ušteda je oko 290.000 USD, što obično isplati nadogradnju u roku od dvije godine.
Gledajte na vlastitu liniju istim očima koje biste primijenili na novu investiciju. Utvrdite koja pomoćna funkcija uzrokuje najčešće odbacivanja ili zastoje i usporedite je s glavnom mogućnošću stroja. Ta jedna usporedba često otkriva veću uštedu od zamjene glavne opreme. Za dublje razumijevanje odabira linije, pregledajte potpuni vodič za odabir linije za proizvodnju metalnih kompozitnih ploča visokih performansi . Možete također razgovarajte izravno s proizvođačem o konfiguraciji za vašu specifičnu mješavinu materijala i tlocrt.